数控加工中有哪些不同的底切类型?T型槽、燕尾槽和内底切在数控制造中是如何实现的?工程师在进行数控底切设计时应考虑哪些因素?哪些底切加工技术有助于制造出精度高且经济实惠的零件?
数控加工中的底切是一种特殊加工工艺,可帮助制造商加工出隐藏的凹槽、凹陷区域、锁紧部位以及标准切削刀具难以触及的复杂几何形状。不同的数控底切类型需要相应的刀具、机床设置和设计考量,以确保加工精度并降低生产难度。.
数控加工中的底切在航空航天部件、汽车零部件、医疗设备、模具、连接器及机械装配中得到广泛应用。合理的数控底切设计有助于提升零件的功能性,同时使生产过程更快、更可靠。本指南从制造角度出发,阐述了数控底切的常见类型、加工方法、设计规则及实用技巧。.
CNC加工中的底切类型有哪些?
数控加工中的“底切”类型是指材料的一部分延伸到另一区域之上,从而形成一种无法用标准垂直切削刀具直接加工的形状。刀具必须从不同角度切入,或使用专用刀具来切除悬伸表面下方的材料。.
在传统的3轴数控铣削中,刀具通常从顶部或侧面进行加工。当设计中存在位于表面下方的隐藏区域时,普通立铣刀无法加工这些区域,因为刀柄或刀杆会产生干涉。此时,就需要采用专门的底切加工技术。.
制造商使用各种铣刀,包括T型槽铣刀、燕尾槽铣刀和棒棒糖铣刀,来加工这些复杂的特征。.
数控加工中常见的底切类型
不同的应用需要不同的底切几何形状。具体选择取决于零件的用途、可用的刀具、材料以及要求的公差。.
| 数控切底类型 | 说明 | 常见应用 |
| T型槽底切 | 一个开口较窄、底部较宽、呈“T”字形的结构 | 机床床身、夹具、夹紧装置 |
| 榫槽倒角 | 倾斜的侧面可在部件之间形成锁紧连接 | 滑块、导轨、模具 |
| 棒棒糖式鬓角 | 圆角刀具可打造出弧形的隐蔽细节 | 复杂的航空航天和医疗零部件 |
| 内槽倒角 | 部件内部的凹槽 | O型圈座、密封件、机械部件 |
| 卡扣式倒角 | 用于制作固定钩或锁定段 | 塑料外壳和消费品 |
T型槽数控切底
T型槽倒角是最常见的数控倒角设计之一。其特征是入口狭窄,下方为较宽的腔体。这种形状可使螺栓、螺母或滑动部件锁定在指定位置。.
这些特征常见于机床工作台、工件夹持系统和工业夹具中。.
要加工T型槽,需要使用一种在表面下方水平移动的T型槽铣刀。工程师在确定最终设计之前,必须考虑铣刀直径、槽宽以及刀具间隙。.
CNC榫槽倒角
榫槽式倒角利用倾斜的壁面形成牢固的机械连接。这种设计既能防止部件沿垂直方向分离,又能允许受控的滑动。.
榫槽铣刀有不同的角度可选,通常为45度和60度。它们常用于模具、定位系统和精密机械装配中。.
一个优秀的CNC榫槽倒角设计需要精确的角度控制,因为即使是很小的偏差也会影响装配性能。.
内槽和O型圈的底切
内槽是数控加工中另一类重要的倒角。当工件需要密封、固定或定位功能时,会采用这类特征。.
例如,O型圈槽可能需要采用倒角轮廓,以确保密封件在运行过程中保持正确定位。.
这些设计需要精心规划,因为狭窄的内部空间可能会导致刀具难以进入。工程师通常会在设计阶段与数控加工专家合作,以确认该特征能否高效地制造出来。.
您还可以在我们的指南中查看更多关于CNC设计的注意事项,该指南介绍 数控铣削零件的设计规则.
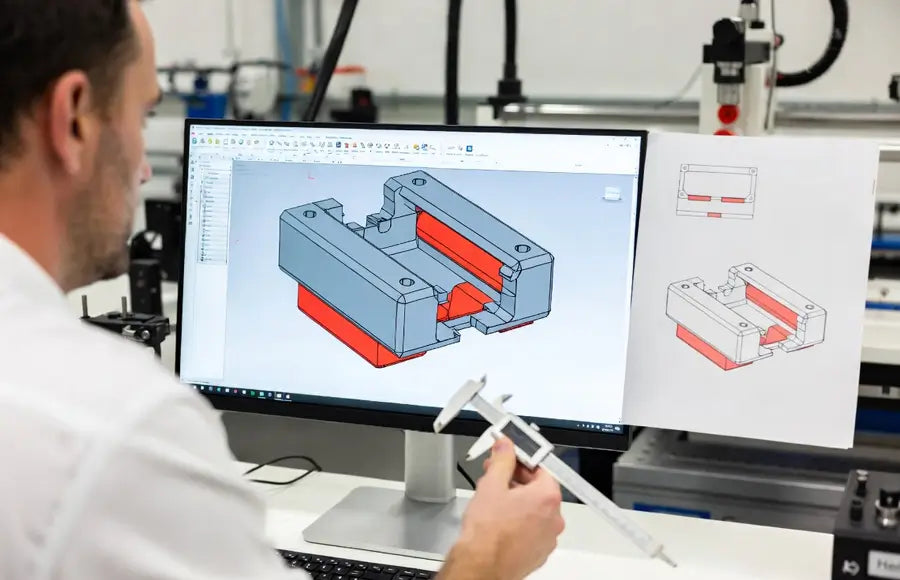
数控加工中底切的设计注意事项
成功的数控切底设计需要在零件功能与制造限制之间取得平衡。设计不佳的切底会增加加工时间,需要定制刀具,并可能推高生产成本。.
| 设计因素 | 建议的做法 | 为何这很重要 |
| 底切深度 | 深度应与开口尺寸相适应 | 减少工具振动 |
| 工具访问 | 在该特征周围留出足够的间隙 | 防止冲突 |
| 开启宽度 | 避免入口过于狭窄 | 支持标准刀具 |
| 拐角几何 | 在可能的情况下添加适当的圆角 | 优化刀具运动 |
| 设备能力 | 选择合适的3轴、4轴或5轴加工 | 提高准确性 |
在设计带有底切的零件时,工程师应考虑以下几点:
保持适当的刀具间隙
底切加工面临的最大挑战是刀具的进刀空间。虽然刀具可能能够到达该特征位置,但刀柄可能会与工件发生碰撞。增加进刀间隙或改变几何形状可以使加工更加容易。.
避免使用深而窄的特征
带有小开口的大深度倒角通常需要使用长刀具。长刀具更容易发生弯曲、振动,并导致表面光洁度不佳。.
考虑多轴加工
复杂的底切加工可能需要使用先进的机床。五轴数控机床可以旋转工件或刀具的角度,从而更好地加工难以触及的区域。.
对于复杂零件,制造商通常建议评估是采用标准的数控铣削工艺还是先进的加工方法更为合适。乐威精密提供 数控铣削服务 适用于需要采用不同加工策略的精密零部件。.
底切加工技术与工具
根据特征形状和生产要求,会采用不同的数控倒角加工技术。.
T型槽铣刀
T型槽铣刀专为加工宽底槽而设计。它们在夹具和机械装配中效果显著,但需要进行适当的间隙规划。.
榫槽铣刀
榫槽铣刀可高精度地加工出倾斜的底切槽。它们通常用于滑动机构和锁定结构。.
棒棒糖模具
棒棒糖式切削刀具具有一个与细长轴相连的球形切削头。它们适用于加工复杂的曲面底切,特别是在航空航天和医疗部件领域。.
5轴数控加工
与标准机床相比,5轴加工提供了更多的运动自由度。它使切削刀具能够从不同角度接近工件,从而减少了装夹要求,并提高了对复杂特征的加工能力。.
您可以在我们的文章中进一步了解有关先进加工能力的更多信息 什么是5轴数控加工?.
不同行业中的数控加工底切
数控加工中的底切工艺被广泛应用于许多行业,因为它能改善装配效果、减轻重量并实现先进的机械功能。.
航空航天制造商利用倒角技术制造轻量化结构和复杂零部件。汽车企业将其应用于发动机部件、支架和精密组件。医疗设备制造商则在对外形精度要求极高的手术器械和医疗设备部件中采用倒角技术。.
电子行业在连接器、外壳以及紧凑型机械设计中也依赖倒角工艺。.
数控加工服务如何处理复杂的底切
专业的数控加工公司在生产开始前会分析倒角特征。工程师会审查CAD模型、选择合适的刀具、检查刀具路径,并确认所选机床能否实现所需的几何形状。.
完整的制造工艺通常包括:
- CAD模型审查
- 可制造性设计分析
- 工具选择
- CAM编程
- 数控加工
- 质量检验
与经验丰富的制造商合作,可以降低零部件故障的风险,并减少不必要的加工成本。.
乐为精密提供 数控加工服务 利用先进的数控设备及工程支持,为原型件和量产件提供服务。.
数控加工中的底切类型与标准特征对比
| 要素类型 | 标准加工 | 数控倒角加工 |
| 工具访问 | 直接垂直通道 | 需要使用斜口钳或专用工具 |
| 机器设置 | 通常更简单 | 可能需要进行额外设置 |
| 工具选择 | 标准立铣刀 | 专用切割器 |
| 费用 | 简单零件的价格更低 | 因复杂性而更高 |
| 设计自由 | 有限的几何形状 | 可以实现更复杂的形状 |
正确进行数控切底设计的优势
经过周密规划的底切设计具有以下几个优点:
它通过实现更牢固的连接和更精确的部件定位,从而提升了机械性能。此外,由于零件之间的配合更加精准,它还能减少装配问题。.
合理的设计可以缩短加工时间,因为制造商可以选择高效的刀具,并避免不必要的复杂工序。.
专业的数控设计审查可以在生产开始前发现问题。这种做法既能节省时间,又能降低材料成本。.
最终想法
各种类型的数控加工倒角使工程师能够制造出功能更强、装配性能更优的先进零部件。然而,这些特征需要精心规划,因为刀具进刀路径、机床性能以及设计复杂度会直接影响加工结果。.
选择正确的数控切底设计并采用合适的切底加工技术,有助于在控制生产成本的同时制造出高精度零件。与经验丰富的数控加工合作伙伴合作,可确保高效制造复杂几何形状的零件,同时不影响质量。.
如需有关数控加工工艺的更多指导,请浏览我们的 数控车削服务 以及相关的加工资源。.
常见问题
CNC加工中最常见的底切类型有哪些?
常见的数控加工倒角类型包括T型槽、燕尾倒角、内槽、卡扣式倒角和圆角倒角。每种类型的选用均基于零件的功能和加工要求。.
三轴数控机床能加工倒角吗?
是的,某些倒角可以通过在三轴数控机床上使用专用刀具来加工。对于复杂的设计,可能需要采用四轴或五轴加工,以确保刀具能够更好地接触工件。.
为什么数控加工中的底切难以加工?
数控加工中的底切加工颇具挑战性,因为标准刀具无法直接触及隐藏区域。这通常需要使用专用刀具并进行合理的刀具路径规划。.
数控加工中的底切设计如何降低加工成本?
一种简单的数控底切设计有助于改善刀具进刀条件,并缩短加工时间。合理的规划还能减少对定制刀具和额外装夹的需求。.
数控加工中用于加工底切的工具有哪些?
常见的刀具包括T型槽铣刀、燕尾槽铣刀和棒棒糖铣刀。刀具的选择取决于底切的形状、深度以及所需的精度。.
关于作者
关于作者
莱威精密工程团队 — Lewei Precision的制造工程师Lewei Precision工程团队21多年来一直为来自120多个国家的航空航天、医疗、汽车和半导体领域的客户加工和注塑零部件。 我们的工厂在符合 ISO 9001:2015、ISO 13485、ISO 14001 和 IATF 16949 质量体系标准下,开展 3 轴至 5 轴 CNC 加工、车削、注塑成型及钣金加工业务。 此处的指导建议源于我们每周在实际生产现场及客户DFM评审中积累的经验,而非教科书上的理论。您手头有零件吗?请将CAD文件发送给我们,我们将准确告知您具体的制造方案。.
 English
 简体中文
 Español
 Deutsch (Sie)
 日本語
 Português