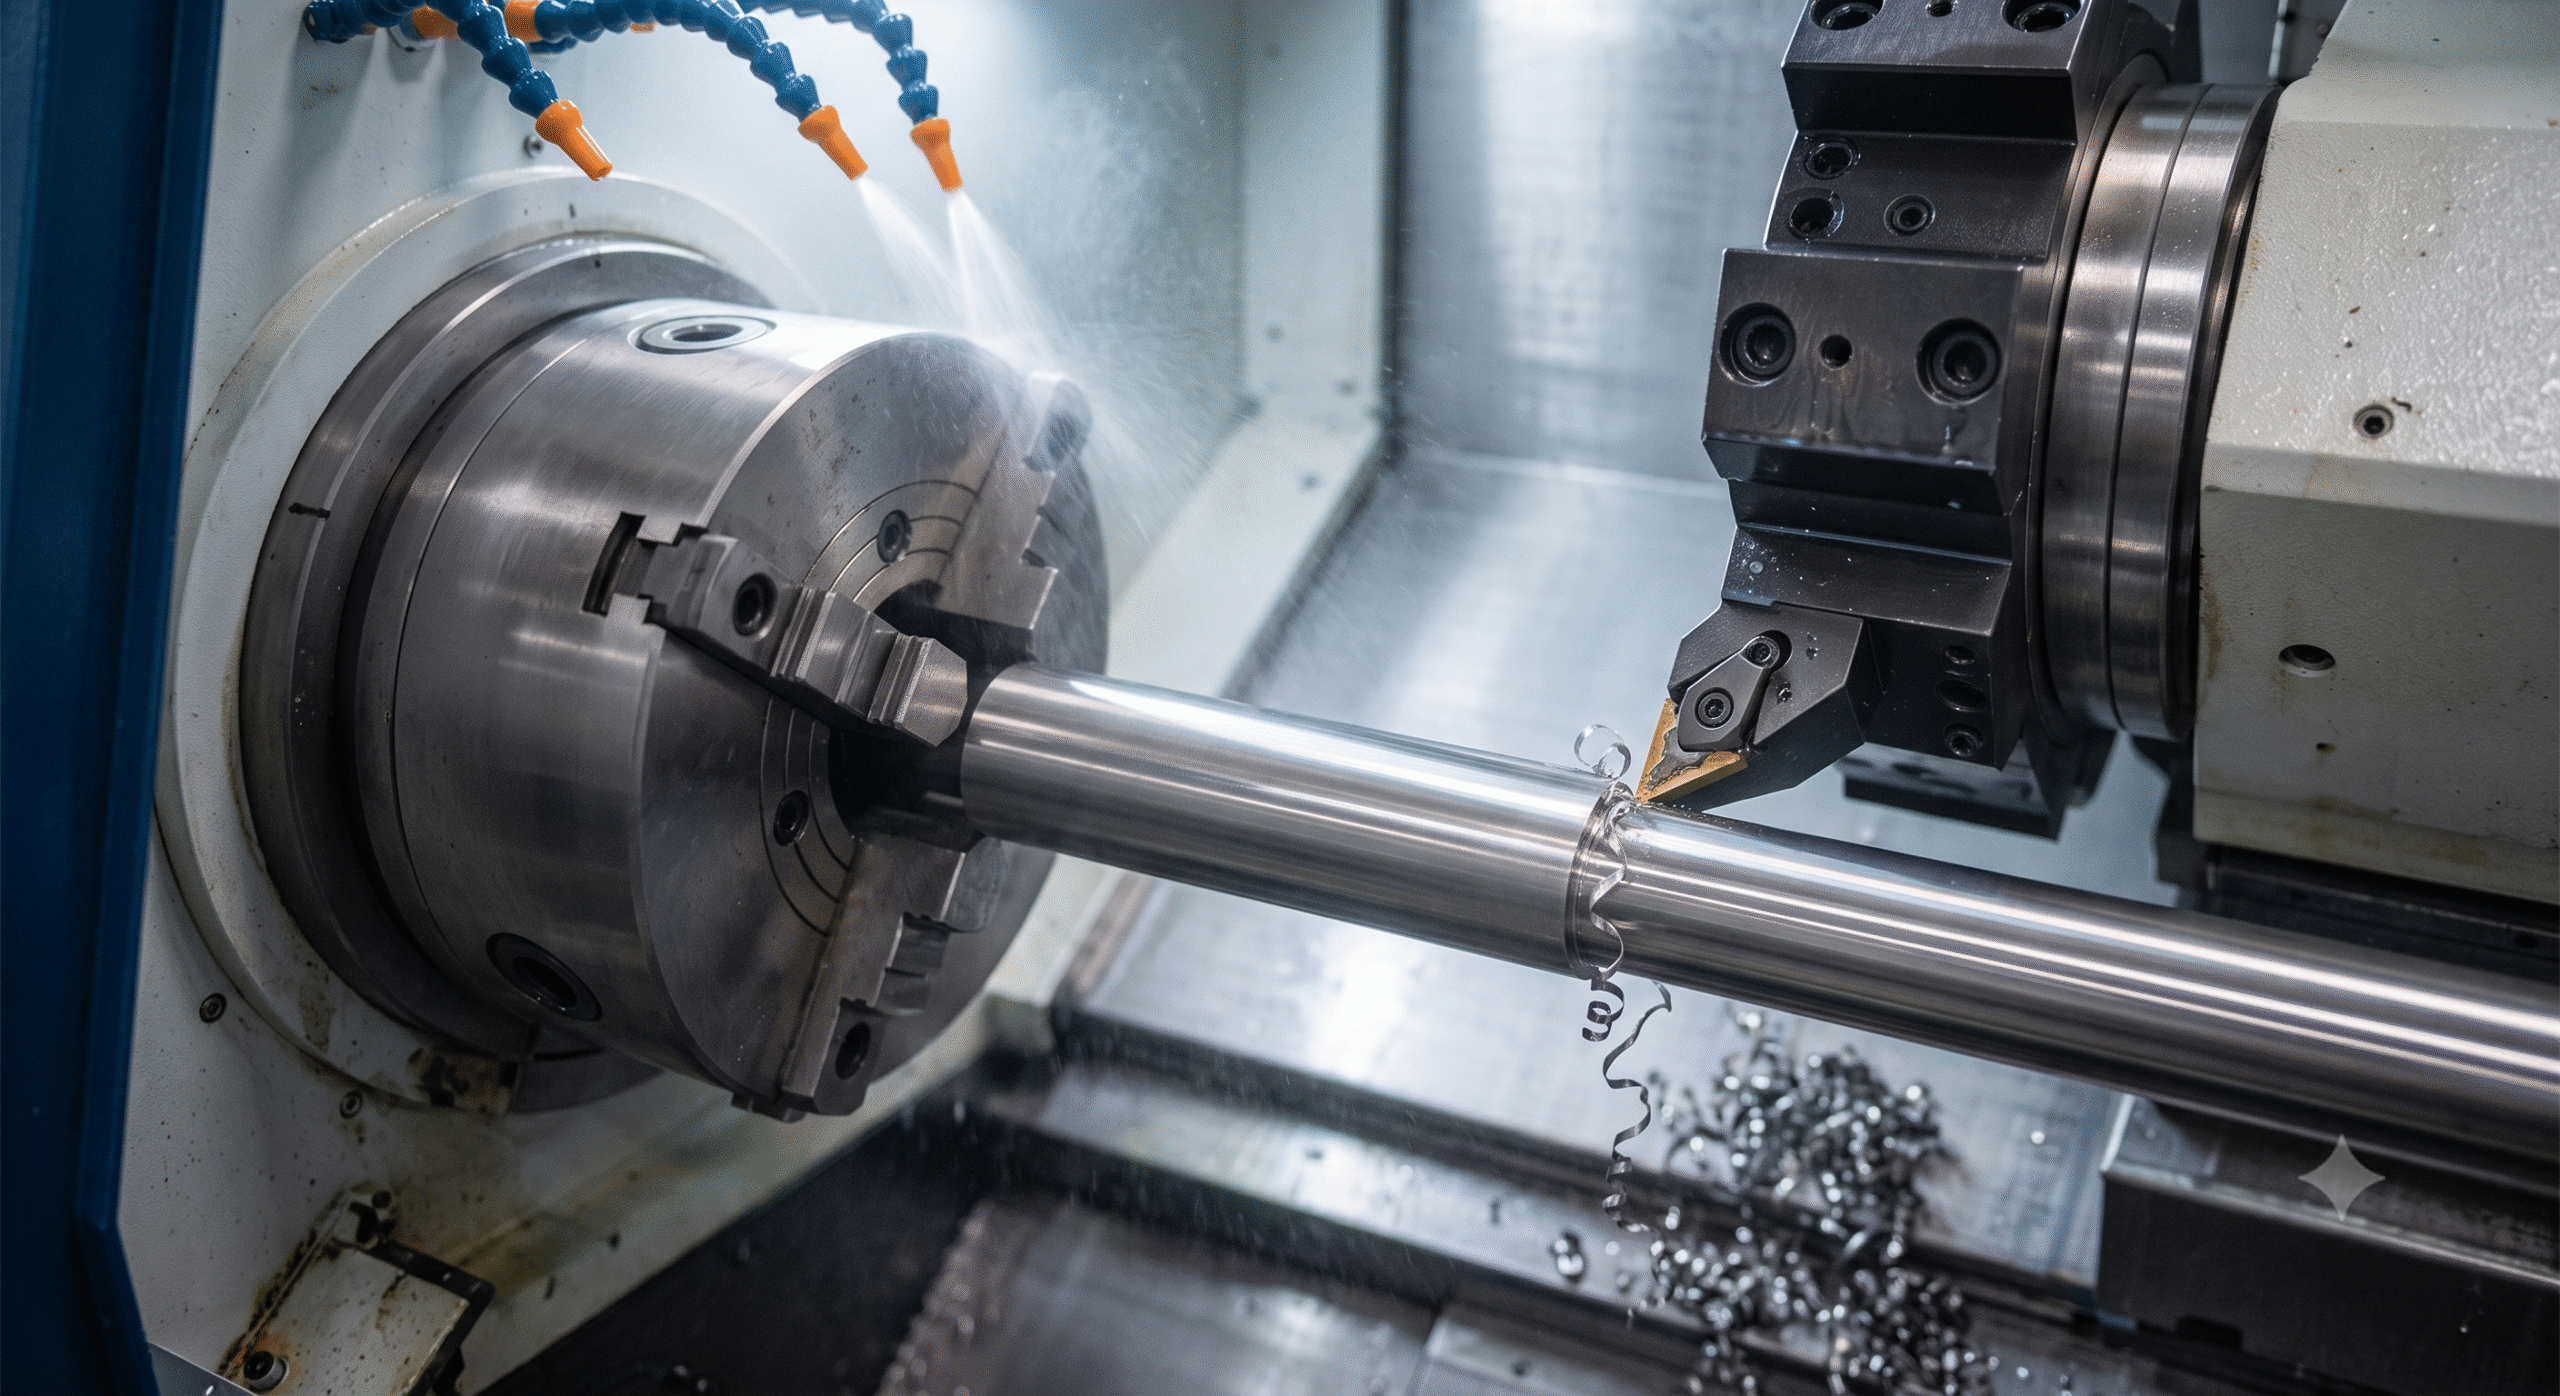
如果你曾手握过金属轴、螺纹接头或光滑的铝制旋钮,并好奇它们是如何被加工得如此精准圆润的,答案几乎总是数控车削。这是制造业中最古老的理念之一——让材料旋转,并用刀具对其进行切削——如今与现代计算机控制技术相结合。 多年来,我一直在车间里目睹粗钢棒在一次装夹中变成成品零件,车削至今仍让我觉得,这是机械加工中最接近“魔法”的一件事。.
本指南将带您了解什么是数控车削、数控车床的工作原理、可以用它加工的零件和无法加工的零件,以及影响价格的因素。没有花哨的说辞,没有推销噱头——只有您在向供应商发送图纸前所需的实用细节。.
什么是数控车削?
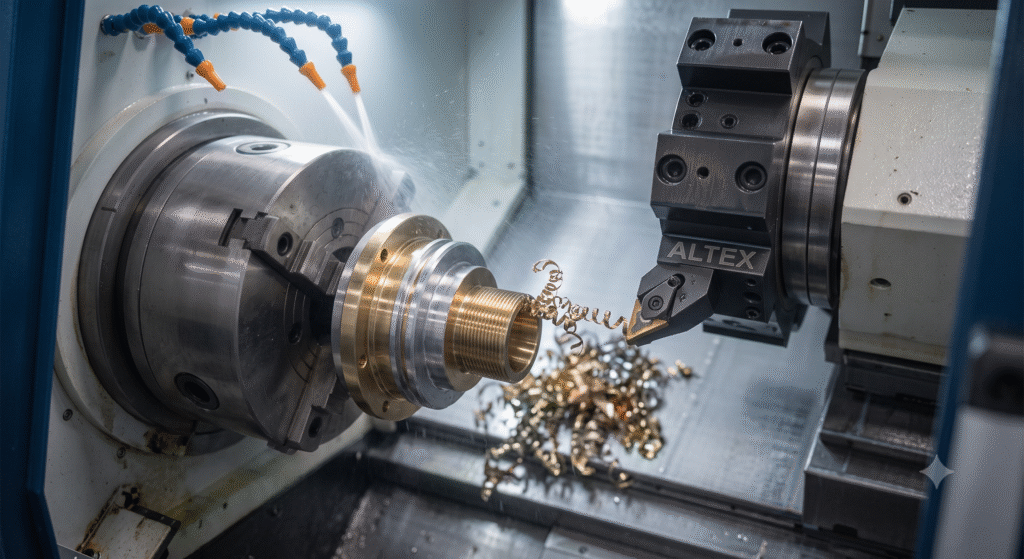
数控车削是一种减材加工工艺,其原理是工件高速旋转,同时固定的切削刀具切除材料,从而形成圆柱形或圆弧形。其中的“CNC”(计算机数控)意味着机床按照编码程序运行,而非由人工转动手轮。.
以下是关键的思维模型: 在车削加工中,工件旋转而刀具静止;在铣削加工中,刀具旋转而工件静止。. 仅这一项区别,就几乎能解释清楚哪种工艺适合哪种工件。车削工艺适用于任何具有旋转轴的工件——轴、销、衬套、滚子、喷嘴和管件。如果你能想象该工件像在烤肉叉上那样顺畅地旋转,那么车削很可能是最佳选择。.
该加工过程是在一种称为数控车床或车削中心的机床上进行的。现代车削中心通过增加驱动刀具和旋转轴(分别称为动力刀具和C轴),模糊了与铣削之间的界限,因此一台机床既可以车削轴,又可以钻通孔或铣削平面,而无需将工件转移到另一台机床上。.
简答: 数控车削利用固定的切削刀具对旋转的工件进行加工,以制造轴、衬套和螺纹件等圆形零件——加工速度快、重复性好,精度可达几微米。.
数控车床的工作原理,一步一步来
这一段落描述起来很简单,但看起来却令人真正感到满足。.
- 材料装载。. 将一根坯料——铝、黄铜、钢、钛——夹持在卡盘中,或穿过夹头。.
- 主轴旋转。. 主轴驱动材料旋转,转速通常在1,000至6,000转/分钟之间,具体取决于直径和材料。.
- 刀具切入。. 转塔将正确的刀具转至指定位置,切削刀具沿Z轴(长度方向)和X轴(直径方向)移动。.
- 粗加工。. 大范围切削能快速去除大部分材料,同时为精加工留出少量余量。.
- 完成。. 轻柔、精准的切削使工件达到最终尺寸和表面光洁度。.
- 次要功能。. 动力刀具可对任何偏轴特征进行钻孔、攻丝或铣削。.
- 切下。. 成品从棒材上切下,落入料斗中,准备进行下一个生产周期。.
由于一切都是预先编程的,第100个部件与第一个完全相同。正是这种可重复性,使得车削工艺在批量生产中表现得如此出色。.
常见的数控车削操作
车削并非单一动作——而是一系列动作的集合。每道工序都在工件的不同特征上发挥其作用。.
| 操作 | 功能介绍 | 典型用途 |
| 直线车削 | 沿长度方向减小外径 | 轴、销、定位销 |
| 面对 | 在工件端部切出一个平整的表面 | 将毛坯修整成方形,设定长度 |
| 开槽 | 沿直径切出一条狭窄的槽 | O型圈座、卡环槽 |
| 线程 | 可切削内螺纹或外螺纹 | 螺栓、紧固件、调节器 |
| 无聊 | 扩大现有的内孔 | 衬套、套筒、轴承孔 |
| 滚花 | 在表面压出带有纹理的图案 | 握把、旋钮、拇指轮 |
| 离别 | 将成品从棒材上切下 | 所有采用棒料进料的工序 |
经过周密规划的零件会按照合乎逻辑的顺序使用这些工序,从而确保机床无需夹持已加工完毕且表面精致的工件——这一细微的规划细节,正是决定加工效果是否完美、是否出现划痕的关键所在。.
可加工的材料
车削的一大优势在于它对材料没有限制。实际上,材料的选择取决于零件的用途,而不是取决于它是否适合车削。.
- 铝(6061、7075): 快速、经济、耐腐蚀。是原型件和轻量化零件的首选。如果您想更深入地了解高强度合金,我们关于7075及类似航空航天合金的指南将是一个有用的参考。.
- 黄铜和青铜: 加工性能极佳,表面光洁。如需无铅产品,请参阅我们的 铋青铜导轨.
- 钢与不锈钢: 坚固、耐用,是大多数功能部件的支柱。诸如以下合金: 4340 钢材易于车削,经热处理后可达到高强度。.
- 钛合金与特种材料: 强度与重量比极佳,但切削速度慢且难度大。.
- 塑料(德尔林、PEEK、尼龙): 轻便、隔热且静音——常用于阀门和消费类零部件。.
数控车削与数控铣削:何时选择哪种工艺
这是我最常被问到的问题,所以让我直截了当地回答一下。当工件基本呈圆形且其主要特征共线时,应选择车削;当工件呈棱柱形——如块状件、支架、板件以及带有多个方向凹槽和端面的壳体——时,应选择铣削。 实际上,大多数复杂的工件都需要车铣两用加工,这正是车铣复合中心应运而生的原因。如果您的项目主要涉及棱柱形工件,请参考我们的指南: 数控铣床的类型 是一个更好的起点,而我们的 数控加工与3D打印的对比 如果你仍在全面权衡各种流程,那么进行比较会有所帮助。.
什么因素影响车削件的成本
买家常常对两根外观相似的轴报价相差甚远感到惊讶。以下是实际影响价格的因素。.
| 成本驱动因素 | 低成本 | 成本高 |
| 材料 | 铝、黄铜 | 钛、特种合金 |
| 宽容 | ±0.1毫米 | ±0.005毫米 |
| 表面处理 | 机械加工 | 镜面 / 抛光 |
| 数量 | 500+ 个零件 | 1–5 个原型 |
| 次要功能 | 无 | 通孔、铣削、螺纹 |
| 设置的复杂程度 | 单次设置 | 多次重新夹紧 |
最大的杠杆是 宽容. 精度每增加一位小数,就会带来额外的精加工工序、检验环节和报废风险。明智的设计师只会收紧那些对配合和功能真正重要的公差,而对其他方面则保持宽松。如需了解各工艺环节定价逻辑的更详细分析,请参阅我们的 线切割放电加工成本指南 从另一个角度解释了同样的经济原理。.
如何设计更适合车削的零件
养成以下几个习惯,既能省钱,又能省心:
- 避免钻深而窄的孔。. 长而钝的刀具会产生振动,导致表面光洁度差。.
- 加入足量的鱼片 在内角处,以便刀具前端能够顺应几何形状。.
- 保持长径比在合理范围内。. 非常长且细长的部件在工具作用下会发生弯曲和振动。.
- 螺纹尺寸标准化 因此可以使用通用工装。.
- 放宽非关键公差。. 不需要的精度,就是无法收回的钱。Simplified Chinese (Mainland).
这些原则与我们在……中探讨的设计思维一脉相承 机加工零件的设计规则, ,并且在前期就遵循这些原则可以防止 常见的加工缺陷 这导致不得不进行昂贵的重拍。.
数控车削的优势所在
一旦开始留意,车削加工无处不在。汽车传动轴和活塞、液压接头、医用骨螺钉、枪械部件、管道阀门、电气连接器,乃至不起眼的螺纹紧固件,它们的生命历程都始于车床的旋转。 凡是需要零件具有圆形、同心度,且需批量生产并具备高重复精度的场合,车削便是首选方案——通常也是获得成品功能部件最经济的途径。.
常见问题
数控车削和数控铣削有什么区别?
在数控车削中,工件旋转而切削刀具固定,从而对轴和衬套等圆形、对称零件的加工尤为理想。在数控铣削中,切削刀具旋转而工件固定在夹具上,这适用于带有凹槽和多个加工面的平面、棱柱形零件。 许多实际生产中的零件需要同时采用这两种加工工艺,而现代车铣复合中心将它们结合在一起,使单台机床无需重新装夹即可先进行车削加工,随后进行铣削加工。正确的选择取决于您的零件本质上是圆柱形还是块状。.
数控车削的精度如何?
一台保养良好的数控车床通常能保持±0.025毫米的公差,而精密车削中心在关键直径上的公差可达±0.005毫米甚至更小。可达到的精度取决于材料、零件几何形状、装夹刚度以及程序中包含的精加工道数。 极小的公差会增加成本,因为这需要降低切削速度、进行额外检测,有时还需在受控温度环境下加工。实际建议是:仅在配合和功能确实需要时,才指定严格的公差。.
哪些材料可以进行数控车削?
几乎任何坚硬且可加工的材料都可以进行车削,包括铝、黄铜、青铜、低碳钢和不锈钢、钛,以及Delrin和PEEK等工程塑料。铝和黄铜的切削速度最快、成本最低,而钛和淬火钢的切削速度较慢,且对刀具的要求更高。 决定选择的关键在于零件的使用要求——强度、重量、耐腐蚀性、耐温性等——而不是该金属是否在物理上可以进行车削,因为几乎所有金属都能进行车削。如果您不确定,请向车工说明零件必须满足的使用要求,让他们为您推荐既能满足要求又最经济的材料等级。.
数控车削比铣削更便宜吗?
对于真正圆形的零件,车削通常比铣削更经济,因为车削切削速度更快,且能在一次装夹中完成许多特征的加工。 当零件为棱柱形或在多个非圆柱面上带有特征时,铣削则成为更经济的选择。真正的成本决定因素是材料、公差、表面光洁度和产量,而非工艺名称本身。优秀的制造合作伙伴会根据您的具体零件,报价采用能够以最低总成本完成生产的工艺或工艺组合。.
需要加工多少个零件,CNC车削才算划算?
数控车削在广泛的产量范围内都具有经济性,无论是仅需少量原型件,还是数万件的批量生产。 对于极小批量生产,装夹和编程时间占单件成本的大部分,因此单位成本较高。随着产量的增加,这些固定成本分摊到更多零件上,单位价格便会大幅下降。棒料自动车床使大批量车削加工具有极高的成本效益,这也是紧固件和管件价格如此低廉的原因。.
关于作者
关于作者
莱威精密工程团队 — Lewei Precision的制造工程师Lewei Precision工程团队21多年来一直为来自120多个国家的航空航天、医疗、汽车和半导体领域的客户加工和注塑零部件。 我们的工厂在符合 ISO 9001:2015、ISO 13485、ISO 14001 和 IATF 16949 质量体系标准下,开展 3 轴至 5 轴 CNC 加工、车削、注塑成型及钣金加工业务。 此处的指导建议源于我们每周在实际生产现场及客户DFM评审中积累的经验,而非教科书上的理论。您手头有零件吗?请将CAD文件发送给我们,我们将准确告知您具体的制造方案。.
 English
 简体中文
 Español
 Deutsch (Sie)
 日本語
 Português