作者:Lewei精密工程团队 | 更新于2026年7月2日 | 阅读时间8分钟
| 快速回答对于具有平面、凹槽、开槽和复杂三维几何形状的棱柱形零件(如支架、外壳和歧管),应采用数控铣削加工。 对于圆柱形零件(如轴、销、衬套和螺纹接头),应采用数控车削加工。对于圆柱形零件,车削加工速度更快且成本更低;而铣削则适用于所有非简单旋转体形状的零件。. |
数控铣削的工作原理
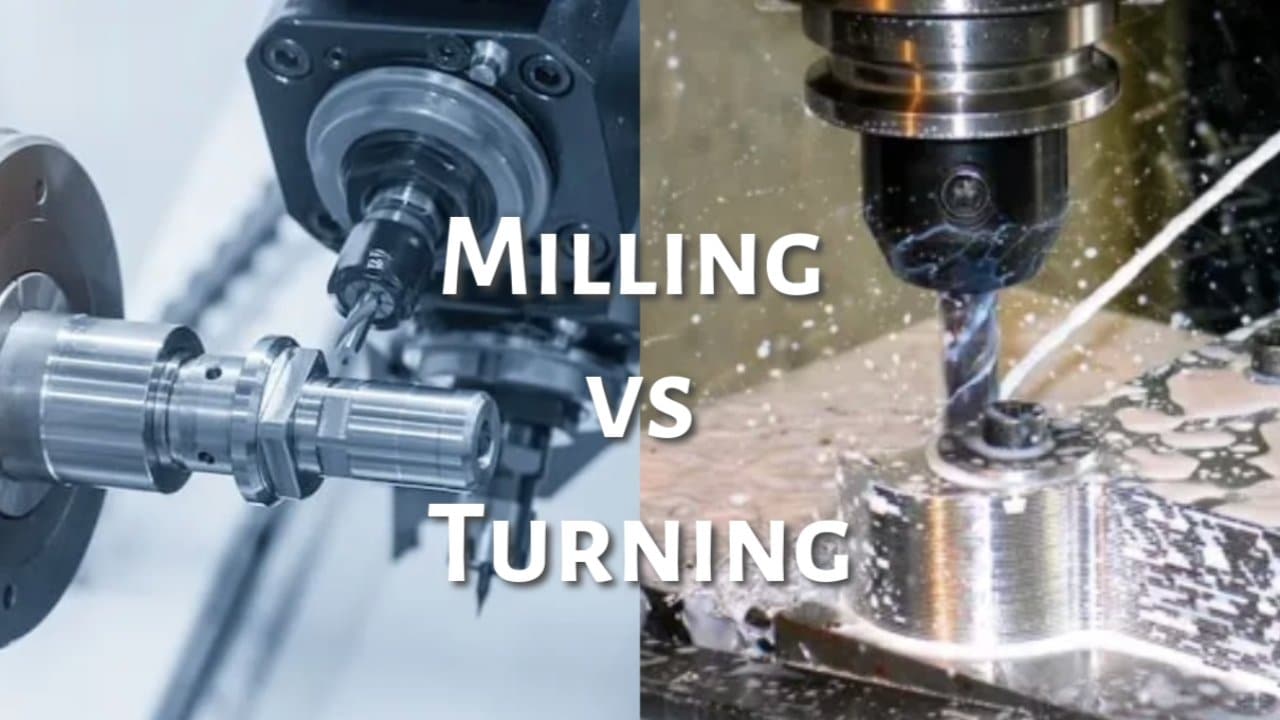
在 数控铣床, ,多点旋转刀具在固定的工件上移动,从而切除材料。由于刀具可以从多个方向切入,铣削工艺可加工出平坦表面、凹槽、槽口、孔洞以及复杂的轮廓形状。机床的范围从用于加工简单零件的3轴机床到 5 轴加工 适用于在单次装夹中加工出倾斜特征和有机几何形状。如果您想全面了解铣削方法,请参阅我们的《 铣削加工的种类 更深入地探讨。.
在两种加工工艺中,铣削的适用范围更广。大多数形状并非基本圆形的零件都是通过铣削加工的,因此铣床是普通机械加工车间的中流砥柱。.
数控车削的工作原理
在 数控车削, 工件被夹持在主轴上并高速旋转,同时一个静止的单点刀具沿工件表面移动以切除材料。最终形成圆柱形几何形状:外径、内孔、锥面、槽和螺纹。 车削在车床上进行,在加工圆形零件方面效率极高,通常在加工相同工件时,其材料切除率高于铣削。我们的 数控车削指南 全面涵盖了该工艺、操作及公差要求。.
对于轴、销或衬套而言,车削几乎总是比铣削更快、更经济,因为其几何形状与车削工艺相匹配。现代车床上的动力刀具甚至可以在无需将工件转移到铣床的情况下,直接加工出通孔和平面。.
铣削与车削的并列对比
| 系数 | 数控铣床 | 数控车削 |
| 什么在旋转 | 切削工具 | 工件 |
| 机器 | 加工中心 | 车床 |
| 最佳几何形状 | 棱柱形、平面、复杂的三维 | 圆形、圆柱形、对称的 |
| 典型部件 | 支架、外壳、板、歧管 | 轴、销、衬套、接头 |
| 圆柱形工件的切削速度 | 更慢 | 更快 |
| 螺纹和孔 | 可能 | 效率非常高 |
| 复杂的非圆形特征 | 优秀 | 若无动力刀具,功能受限 |
何时使用各流程
在以下情况下选择铣削:
- 该零件具有平面、凹槽、槽口或凸台。.
- 其几何结构较为复杂或为三维的,例如流形或外壳。.
- 支持多面加工,这有利于进行4轴或5轴加工。.
在以下情况下选择车削:
- 该零件呈圆形或圆柱形,如轴、销或滚子。.
- 您需要同心孔、锥孔、槽或螺纹。.
- 您正在批量生产圆形零件,车削速度的提升能带来显著的成本节约。.
当答案是“两者兼有”时:车铣复合加工
许多零件并非纯粹属于其中一种类型。带有平端、键槽或通孔的轴,虽然最初是车削坯件,但需要进行铣削加工。 有两种处理方式。一种是先进行车削,然后将工件转移到铣床;另一种是在车铣复合机上加工,一次装夹即可完成车削和铣削。通过在单次装夹中结合多种加工工序,可以消除重新装夹带来的误差,从而提高精度,并在加工复杂轴类零件时显著节省人工。我们的 精密加工团队 将每个部分路由到速度最快且最准确的组合。.
一个简短的例题解析
假设你需要一根带键槽和两个通孔的阶梯式传动轴。主体部分属于典型的车削加工:由于工件是圆形的,外径、台阶和螺纹都能在车床上快速加工完成。而键槽和通孔并非圆形特征,因此需要通过铣削加工。 在车铣复合机上,整个工件可以在一次装夹中完成加工,这省去了重新装夹的步骤,并确保每个特征都以同一基准同心。 若使用独立机床,则需先进行车削,再将工件转移至铣床加工键槽和孔。无论哪种方式,圆形加工都交由车床完成,非圆形加工则交由铣床完成。这是适用于几乎所有零件的基本逻辑。.
反向示例同样简洁明了。带内部通道、安装面和螺纹端口的冷却歧管本质上呈棱柱形,因此通常在4轴或5轴机床上进行铣削加工,任何圆孔的加工都在同一装夹过程中完成。由于没有需要旋转的圆柱体,因此根本不需要车削加工。.
成本与公差方面的考虑
对于圆形零件,车削通常在速度和成本方面都更具优势,因为其几何形状与加工工艺相匹配,且切削效率高。对于其他所有情况,铣削是更实际的选择,而成本则取决于零件的复杂程度、装夹次数以及公差的严格程度。 标准车削件通常能以无额外成本实现约±0.05毫米的公差,铣削件则约为±0.1毫米;若需更严格的公差,则会增加加工时间。这两种工艺中最大的成本驱动因素是装夹次数,因此装夹次数越少的设计,成本就越低。我们的 数控加工成本指南 详细解释了这些杠杆的作用。.
常见问题
数控铣削与数控车削有什么区别?
在数控铣削中,工件保持静止,由旋转的刀具进行切削,这种加工方式适用于平面和形状复杂的棱柱形零件。在数控车削中,工件围绕静止的刀具旋转,这种加工方式适用于圆形、圆柱形零件。具体选择取决于零件的几何形状。.
对于圆形零件,铣削和车削哪种加工方式更好?
对于轴、销和衬套等圆形零件,车削工艺更优且通常成本更低,因为工件在旋转过程中,既能高效切除材料,又便于加工螺纹和内孔。铣削则主要用于加工非圆形特征。.
一台机床能同时进行铣削和车削吗?
是的。车铣复合机床可在单次装夹中同时完成车削和铣削加工,而配备动力刀具的现代车床还能在车削件上加工通孔和平面。将加工工序结合起来,既能避免重新装夹从而提高精度,又能减少人工。.
哪种方法更准确?
这两种加工方式的精度都很高。车削件的标准公差通常在±0.05毫米左右,铣削件则在±0.1毫米左右,若需更严格的公差,需额外付费。精度更多取决于装夹、刀具和检测,而非加工工艺本身。.
铣削和车削,哪一种更贵?
对于圆形零件,车削通常更经济,因为它与零件的几何形状相匹配。对于复杂的非圆形零件,铣削是唯一可行的选择,此时成本取决于零件的复杂程度、装夹次数和公差,而不是简单的加工工艺溢价。.
| 关于作者 莱威精密工程团队 — Lewei Precision的制造工程师Lewei Precision工程团队21多年来一直为来自120多个国家的航空航天、医疗、汽车和半导体领域的客户加工和注塑零部件。 我们的工厂在符合 ISO 9001:2015、ISO 13485、ISO 14001 和 IATF 16949 质量体系标准下,开展 3 轴至 5 轴 CNC 加工、车削、注塑成型及钣金加工业务。 此处的指导建议源于我们每周在实际生产现场及客户DFM评审中积累的经验,而非教科书上的理论。您手头有零件吗?请将CAD文件发送给我们,我们将准确告知您具体的制造方案。. |
| 不确定您的零件应该采用铣削、车削,还是两者结合?将您的CAD文件上传至Lewei Precision,即可获得免费的DFM评审,并找到制造该零件最快、最具成本效益的方案。. |
 English
 简体中文
 Español
 Deutsch (Sie)
 日本語
 Português