はじめに
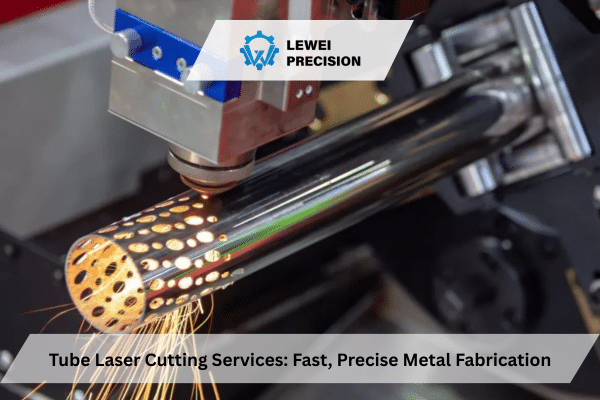
製造プロジェクトでは、金属管を正確に切断する必要があります。. チューブ レーザー切断サービス 高出力のレーザーを用いて、中空の金属部品を極めて高い精度で成形します。このプロセスでは、鋼やアルミニウム、その他の金属を、従来の方法よりも速く切断することができます。.
理解 レーザー管切断サービス 製造上の意思決定をより的確に行うのに役立ちます。自動車部品、家具のフレーム、産業用機械など、どのようなプロジェクトであっても、この技術はスピードと精度を実現します。ほとんどの工場では、±0.010″という厳しい公差を維持しつつ、5~10日以内に注文を完了しています。.
チューブレーザー切断の特長とは
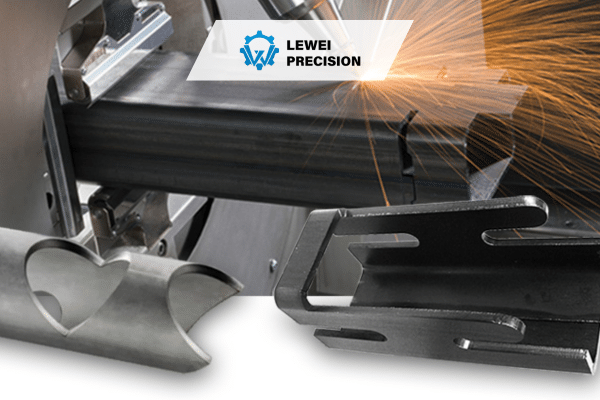
集束されたレーザービームが、制御された軸を中心に回転する金属管を切断します。レーザーは切断経路に沿って材料を溶かします。アシストガスが溶融金属を吹き飛ばし、きれいな切断面を実現します。.
切削中にチューブが回転します。これにより、位置を調整し直すことなく、あらゆる面への穴あけや模様加工が可能になります。物理的な接触がないため、工具の摩耗は一切ありません。コンピュータ制御により、生産工程全体を通じて再現性の高い精度が確保されます。.
複雑なパターンも1回のセットアップで加工完了します。従来の方法では、複数の工程が必要でした。このプロセスでは、直径0.5インチから6.0インチの丸管、角管、長方形管に対応しています。肉厚は材質に応じて0.035インチから0.5インチの範囲です。.
ほとんどの用途において、標準公差は±0.010″です。切断幅は0.010″から0.020″です。この狭い切断幅により、のこぎり切断やプラズマ切断に比べて材料のロスを最小限に抑えることができます。.
最も効果的な素材
金属の種類によって、その特性に基づきレーザー切断への反応が異なります。材料の選択は、切断速度、切断面の品質、および完成品の性能に影響を与えます。最も一般的な4つの材料は、それぞれ独自の利点を持ち、特定の産業用途に用いられています。.
ステンレス鋼
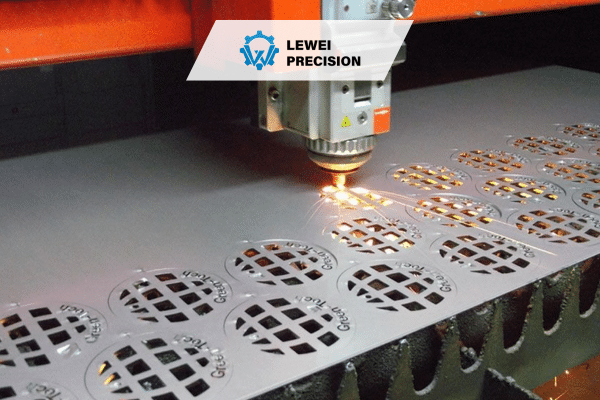
ステンレス鋼の304および316グレードが主流を占めている チューブレーザーサービス 用途。いずれも腐食に対して高い耐性を発揮します。切断面はきれいに仕上がり、後処理の手間も最小限で済みます。食品加工、医療機器、船舶用途では、その耐久性からステンレスが好んで使用されています。.
窒素アシストガスを用いたファイバーレーザーは、熱による変色を防ぎます。ほとんどの場合、部品は追加の加工を必要とせずにそのまま溶接工程に進むことができます。.
アルミニウム6061
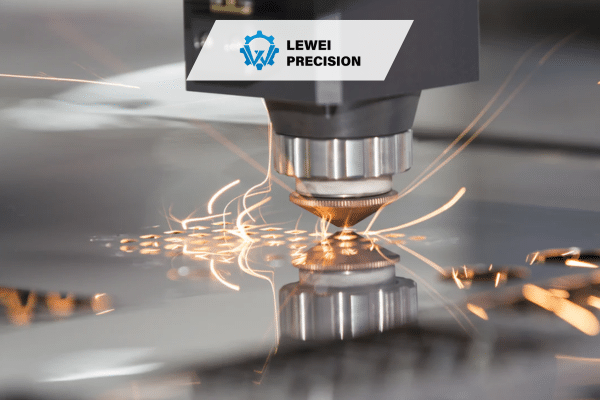
アルミニウムは鋼鉄よりも重量が3分の1軽いです。航空宇宙や自動車メーカーは、重量が重要な用途にアルミニウムを採用しています。パラメータを適切に設定すれば、この材料は最新のファイバーレーザーで良好に加工できます。.
押出成形品も引抜き成形品も、いずれも効果的に機能します。薄肉部分での溶融を防ぐため、熱の蓄積には細心の注意を払って管理する必要があります。.
炭素鋼
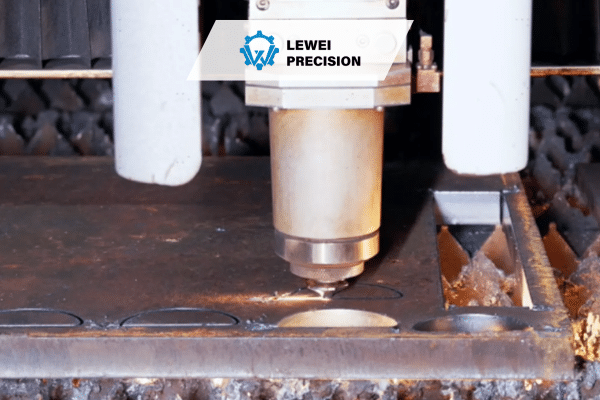
A513炭素鋼管は、手頃な価格で十分な強度を備えています。DOM、HREW、CREWの各タイプは、構造用途に適しています。機械のフレームやロールケージには、コストパフォーマンスの良さから炭素鋼が使用されています。.
酸素補助ガスを使用すると、切断速度が大幅に向上します。この素材は、保護処理を施さないと錆びてしまうため、屋外で使用する場合はコーティングや塗装が必要です。.
合金鋼 4130
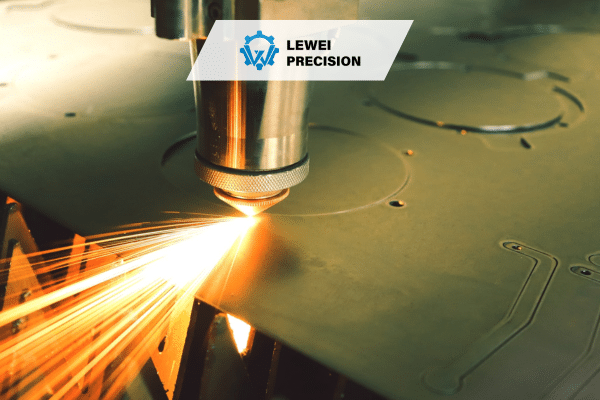
クロム・モリブデン合金鋼は、優れた強度を備えています。標準的な鋼材では十分な強度が得られないような高応力用途では、この材料が不可欠です。航空機の着陸装置やレース用フレームには、4130合金が採用されています。.
炭素鋼と比較すると、切削速度は中程度です。この材料の性能は、重要な用途におけるそのトレードオフを正当化するものです。.
| 素材 | 重量 | 耐食性 | コストレベル | 主な用途 |
| ステンレス 304/316 | ミディアム | 素晴らしい | 高い | 食品機器、医療機器、船舶用機器 |
| アルミニウム6061 | 光 | グッド | ミディアム | 航空宇宙、自動車部品 |
| 炭素鋼 A513 | ヘビー | 貧しい | 低い | 構造フレーム、一般製作 |
| 合金鋼 4130 | ヘビー | フェア | 高い | 航空機部品、レーシングフレーム |
ファイバーレーザーとCO₂レーザー技術の比較
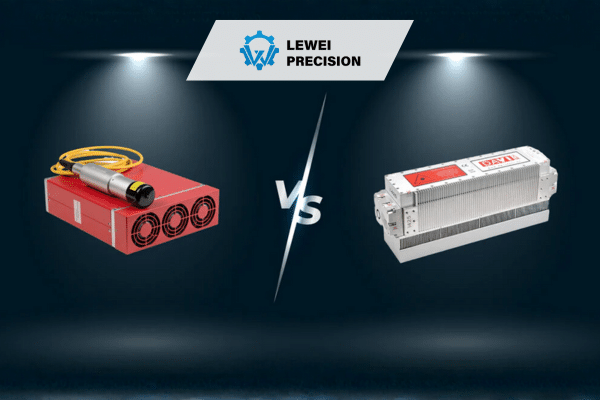
2種類のレーザーが主流を占めており、 チューブ レーザー切断サービス 独自の能力を持つ業界です。技術の選択は、材料の種類、肉厚、および生産量の要件によって異なります。これらの違いを理解することで、特定のプロジェクトのニーズに適した業者を選定することができます。.
ファイバーレーザーが現代の切断技術を牽引
ファイバーレーザーシステムは、そのほとんどを処理します チューブレーザー切断サービス 今日の動向。レーザー・インスティテュート・オブ・アメリカ(LIA)は2024年、新規のパイプ切断設備の78%をファイバーレーザーが占めていると報告した。これは、従来の技術からの大きな転換を示すものである。.
厚さ0.25インチ未満の素材では、切断速度が向上します。メンテナンスの必要性が低減されるため、運用コストも削減されます。アルミニウムなどの反射性の高い金属も、より効率的に切断できます。焦点スポットが小さいため、より厳しい公差に対応できます。.
特殊用途向けのCO₂レーザー
CO2技術は、厚みのある材料や特殊合金に適しています。チタンや厚さ0.25インチを超える材料は、CO2システムを使用するとよりきれいに切断できることがよくあります。厚みのある材料でも、切断面の仕上がりが滑らかになります。.
メンテナンスの負担が大きくなると、運用コストが増加します。ガスの補充も経費の負担となります。多くの工場では、ファイバーレーザーでは十分な性能を発揮できない特定の用途に限り、CO₂レーザーを採用しています。.
需要を牽引する産業
レーザー管切断サービス 輸送から医療に至るまで、多様な分野に活用されています。各業界では、特定の用途に合わせてこの技術の精度を活かしています。2024年の業界データによると、これら8つの分野が最大の市場シェアを占めています。.
自動車製造
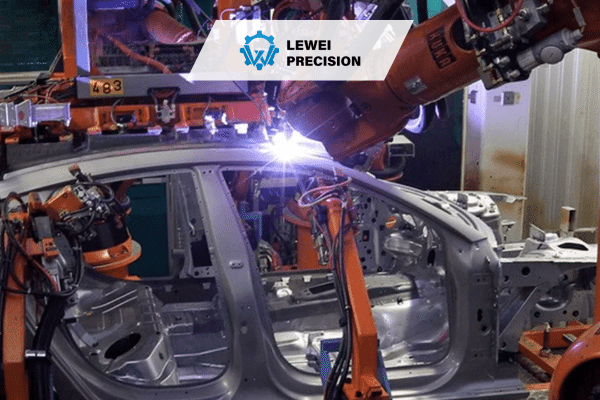
排気システム、ロールケージ、シートフレームには、精密に切断されたチューブが使用されています。テスラのギガファクトリーでは、 近所のレーザー管切断サービス 調査の結果、バッテリーフレーム部品の地元サプライヤーが見つかりました。大量生産においても、製品の品質は一貫して維持されています。.
『Fabricating & Metalworking Magazine』誌によると、大手自動車部品サプライヤー各社は、2024年に生産サイクルの短縮(35%)を達成したと報告している。時間の短縮は、そのままコスト削減につながる。.
医療機器
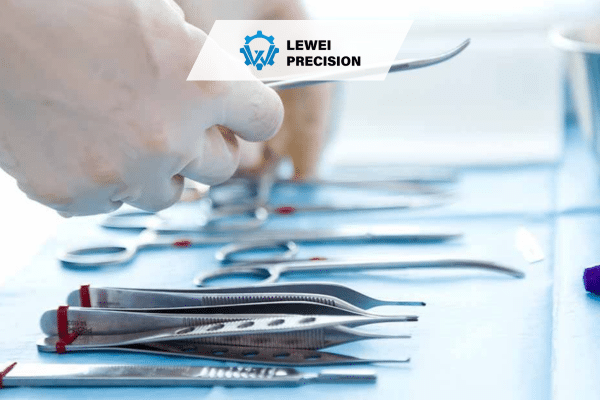
病院用ベッド、手術器具、車椅子のフレームには、医療用グレードの材料が必要です。ISO 13485認証を取得したサプライヤーは、トレーサビリティを確保しています。ストライカー社は、車椅子の部品製造においてレーザー切断への切り替えを実施したことを報告しています。これにより、組み立て時間が40%短縮され、接合部の適合性も向上しました。.
医療機器においては、厳しい公差が重要です。標準の±0.010″の精度であれば、二次加工を必要とせずにほとんどの要件を満たすことができます。.
家具と建築
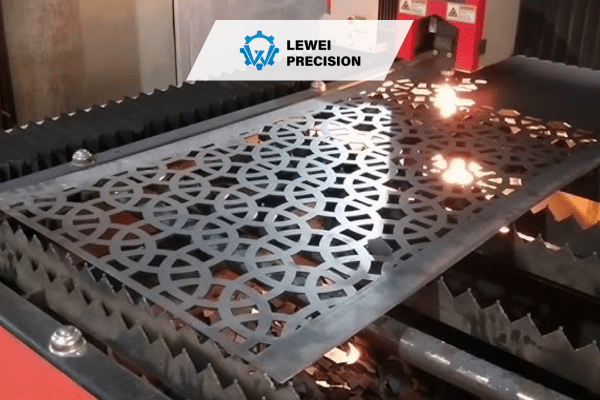
現代の家具メーカーは、スチールやアルミニウムのパイプを用いて精巧な模様を作り出しています。デザイナーズ家具には、従来の方法では実現不可能なレーザーカットによる細工が施されています。建築事務所では、建物のファサードや手すりにレーザーカットされたパイプを採用しています。.
ハーマンミラー社は、エアロンチェアのフレーム組み立てにレーザーカットされたアルミニウムチューブを採用しています。厳格な公差管理により、年間数百万台に及ぶ生産においても一貫した品質が維持されています。.
航空宇宙部品
航空機メーカーは、厳格な公差と材料の認証を要求しています。着陸装置の部品、油圧ライン、および内装フレームには、レーザー切断されたチューブが使用されています。すべての部品は、航空宇宙分野の品質基準であるAS9100規格に準拠しています。.
ボーイングのサプライヤーは、787ドリームライナーの部品用にチタン管を切断しています。記録によると、各生産ロットにおいて公差の遵守度は±0.005インチに達しています。この精度レベルにより、重要な用途における安全性が確保されています。.
農業用機械
トラクターのフレーム、作業機用ヒッチ、および灌漑システムには、肉厚のチューブが使用されています。ジョン・ディアの製造施設では、 チューブレーザー切断サービス 複数の設備ラインにおいて。廃棄物の削減と段取り替えの迅速化により、効率が向上します。.
耐候性コーティングは、屋外で使用される機器を保護します。初回から正確に加工された部品は、現場での故障を減らします。.
重要なコスト要因
価格は、いくつかの技術的および運用上の要因によって大きく異なります。これらの変動要因を理解することで、プロジェクトの予算を正確に策定することができます。Thomas Netの2024年の分析では、最終的な価格に影響を与える主なコスト要因について詳しく解説しています。.
素材の種類が価格に影響を与える
炭素鋼の切断速度が最も速い。標準的なパイプの価格は、1フィートあたり$2~$4である。ステンレス鋼は1フィートあたり$4~$7である。チタンは切断速度が遅いため、1フィートあたり$10~$15となる。.
材料の入手状況も価格に影響します。一般的なグレードの材料は短納期で出荷できますが、特殊合金の場合は納期とコストが増加します。.
壁の厚さによる速度の変化
厚さが0.125インチ未満のチューブは、低コストで迅速に切断できます。厚さが0.250インチを超える材料の場合は、切断速度を落とす必要があります。また、より多くのレーザー出力が消費されます。Thomas Net社の2024年の価格分析によると、肉厚が2倍になるとコストもおよそ2倍になることが示されました。.
壁が厚い場合、場合によっては何度も塗り重ねる必要があります。これにより、製造時間が大幅に長くなります。.
設計の複雑さが時間を要する
単純な直線カットは、複雑なパターンよりも安価です。穴、スリット、切り欠きが1つ増えるごとに、切断時間が長くなります。複数の加工箇所があるプロジェクトでは、基本的なカットに比べて価格が25~50%高くなります。.
複雑なデザインほど、プログラミングに時間がかかる。細部までこだわった作業では、品質チェックにも時間がかかる。.
数量割引が適用されます
単体の試作管の価格は、セットアップ費用を含めて$50~$200です。100個以上のロット注文の場合、単価は40~60%安くなります。ほとんど レーザー管切断サービス 数量に応じた段階的な価格設定を行う。.
注文量が多ければ多いほど、セットアップ時間の割に合う。材料をまとめて購入すれば、コストを削減できる。.
急ぎの注文の場合、2~4日での配送には25-50%の追加料金がかかります。当日配送サービスが利用可能な場合は、通常料金の2倍となります。事前に計画を立てておけば、どのプロジェクトでも費用を抑えることができます。.
サービス提供者の選定基準
正しい選択 チューブレーザー切断サービス これには、複数の能力を評価する必要があります。サプライヤーの選定は、プロジェクトの品質、スケジュール、および総コストに直接影響を与えます。以下の6つの基準は、特定の製造ニーズに適したサプライヤーを特定するのに役立ちます。.
設備能力
その工場の機械が、必要なパイプサイズに対応しているか確認してください。最大肉厚についても尋ねてみてください。最大パイプ長も確認してください。ほとんどの機械は最大20フィートまで対応していますが、対応能力は機種によって異なります。.
ファイバーレーザーとCO₂レーザーのどちらを使用しているかを確認してください。厚さ0.25インチ未満のアルミニウムやステンレスには、ファイバーレーザーの方が適しています。一方、CO₂レーザーは、より厚い素材やチタン加工に優れています。.
材料の入手可能性
必要な材料が在庫にあるか、あるいは迅速に調達できるかを確認してください。一般的な材料は数日以内に発送されます。特殊な合金や珍しいサイズのパイプの場合は、納期が1~2週間延びる可能性があります。.
特殊素材については、最小注文数量についてお問い合わせください。一部のサプライヤーでは、在庫のない商品についてはまとめ買いを条件としている場合があります。.
品質認証
ISO 9001:2015の認証は、一貫した品質プロセスを保証します。規制の厳しい業界では、業界固有の認証が重要です。AS9100は航空宇宙分野に適用されます。ISO 13485は医療機器を対象としています。IATF 16949は自動車業界の要件に対応しています。.
注文を行う前に、証明書の提出を依頼してください。認証の有効期限が切れていないことを確認してください。有効期限が切れた認証は、品質上の問題が生じる可能性があることを示しています。.
リードタイムの現実
通常、標準的な注文は5~10営業日で納品されます。一般的な材料を使った簡単なプロジェクトであれば、さらに早く完了します。スケジュールの重複を避けるため、事前に現実的な納期を確認しておきましょう。.
ガードナー・ビジネス・インテリジェンスは2024年に製造業者を対象に調査を実施した。その結果、自動化の進展により、平均リードタイムは2020年と比較して30%短縮したことが明らかになった。.
設計サポート
品質 チューブレーザー切断サービス 各プロバイダーは、CADファイルの技術レビューサービスを提供しています。これにより、生産開始前に潜在的な問題を発見することができます。経験豊富なエンジニアが、不具合や遅延の原因となる問題を見抜きます。.
デザインのフィードバックにかかる所要時間について確認しましょう。迅速なレビューはプロジェクトの遅延を防ぎます。信頼できる制作会社であれば、標準的なプロジェクトの場合、24時間以内に返信してくれます。.
避けるべきよくあるデザインのミス
設計上のミスは、生産において遅延や品質問題、不必要なコストの原因となります。こうした問題の多くは、設計者が繰り返し犯しがちな5つのミスに起因しています。ファイルを提出する前にこれらの落とし穴を把握しておけば、どのプロジェクトにおいても時間とコストを節約できます。.
不完全なCADファイル
すべての寸法が明確に記された、完全なDXF、DWG、またはSTEPファイルをご提供ください。スケッチや不完全な図面はプロジェクトの遅延を招きます。加工業者側は、適切なファイルを再作成するために余分な時間を費やすことになります。これによりコストが増加し、エラーが発生する可能性も生じます。.
ファイルの備考欄に材料仕様を記載してください。パイプのサイズと肉厚を明確に指定してください。.
文字が小さすぎる
肉厚よりも小さい穴やスリットは、切断上の問題を引き起こします。レーザーでは、材料の厚さよりも小さい形状を確実に切断することはできません。最小形状サイズは、肉厚と同等かそれ以上にしてください。.
小さな形状は切削できるものの、寸法精度が損なわれることがあります。こうした形状は、仕上げのために二次加工が必要になることがよくあります。.
導入部分の無視
レーザー加工では、各カットごとに開始点が必要です。これらの点には小さな跡が残ります。CADファイル上で、望ましい開始位置に印を付けてください。可能な限り、重要でない箇所に配置するように指定してください。.
リードインマークのサイズは通常、0.010インチから0.020インチです。これらは、切削の開始点と終了点に現れます。.
材料選定の誤り
炭素鋼は、屋外で塗装を施さないと錆びてしまいます。アルミニウムは、高負荷がかかる用途には強度が不足しています。材料の特性を最終用途の要件に合わせて選定してください。コストだけを基準に選んではいけません。.
サプライヤーと用途要件について協議してください。サプライヤーは、使用環境や負荷に応じて適切な材料を提案してくれます。.
非現実的な許容度の期待
標準の公差±0.010″は、ほとんどの用途に適しています。これより厳しい公差を設定する場合は、二次加工が必要となります。これにより、コストが大幅に増加します。厳密な公差は、実際に必要な場合にのみ指定してください。.
公差を過度に厳格に設定すると、コストがかさむ。精度要件は、重要な寸法にのみ絞るべきである。.
従来の方法に対する主な利点
チューブレーザー切断サービス 1回のセットアップで複雑な切断を完了できます。従来の方法では、位置調整を何度も繰り返す必要があります。これにより、作業時間が長くなり、位置合わせの誤差が生じる可能性もあります。.
切り幅が狭いため、材料の無駄が最小限に抑えられます。大量生産では、1本のパイプにつき数インチの節約になります。工具の摩耗がないため、最初の部品から最後の部品まで一貫した品質が保たれます。のこぎりやドリルビットは時間の経過とともに摩耗し、寸法公差のばらつきを引き起こします。.
レーザーカットされたエッジのほとんどは、バリ取りがほとんど、あるいはまったく必要ありません。部品は多くの場合、そのまま溶接や組立工程に進みます。これにより、コストや時間を増大させる二次加工が不要になります。.
設計変更には、新しいCADファイルさえあれば済みます。高額な金型の改造は必要ありません。この柔軟性は、試作に最適です。特に、特注品や小ロット生産においてそのメリットが最大限に発揮されます。.
ガードナー・ビジネス・インテリジェンスは2024年に製造業者を対象に調査を実施した。その調査によると、 レーザー管切断サービス 従来の方法と比較して、平均45%の時間短縮が報告された。同調査によると、材料の無駄も平均30%減少した。.
制限事項の理解
あらゆる製造プロセスには、部品の設計や生産上の判断に影響を与える制約が存在します。. チューブレーザー加工サービス 物理的制約や機器の性能に基づく、特定の技術的限界に直面します。こうした限界を把握しておくことで、現実的な期待値を設定し、必要に応じて代替案を計画するのに役立ちます。.
高温では、一部の材料の切断面に小さなハローが生じることがあります。この変色部分の幅は、通常0.020インチから0.040インチです。窒素アシストガスを使用することで、ステンレス鋼におけるこの現象を大幅に軽減することができます。.
リードインおよびリードアウト箇所には、レーザーの照射開始点と終了点に小さな隆起が見られます。これらの隆起は通常、0.010インチから0.020インチの大きさです。これらは切断の開始点に現れますが、機能に影響を与えることはほとんどありません。.
ほとんどの工場では、肉厚は最大で約0.5インチが限界です。それより厚い材料を加工する場合は、切削速度を落とす必要があります。また、複数回のパスが必要になります。厚い材料の加工には、プラズマ切断やウォータージェット切断などの代替手法の方が適しています。.
銅や真鍮などの反射性材料は、鋼鉄よりも切断速度が遅くなります。ファイバーレーザーはCO₂レーザーよりもこれらの材料の加工に適していますが、コストは高くなることを想定しておく必要があります。切断時間は、鋼鉄に比べて40~50%長くなります。一部の加工業者では、切断効率を高めるために表面処理を施しています。.
プロジェクトの始め方
パイプ切断プロジェクトを開始するには、適切な資料の準備とサプライヤーとの連携が必要です。これらの手順に従うことで、正確な見積もりと円滑な生産が確保されます。MarketsandMarkets Researchは2024年の報告書で、適切な計画立案によりプロジェクトの遅延を60%削減できると報告しています。.
DXF、DWG、またはSTEP形式のCADファイルをアップロードしてください。すべての寸法を明確に記入してください。切断位置を正確にマークしてください。3Dファイルがあれば、加工業者がパイプの複数の側面に対する切断を正しくプログラムするのに役立ちます。.
少なくとも3社から見積もりを依頼する チューブレーザーサービス 業者。料金を慎重に比較してください。納期がプロジェクトのスケジュールと合致するか確認してください。利用可能な資材の選択肢を検討してください。業者を選ぶ前に、顧客の口コミを確認してください。.
材料の入手可能性については、あらかじめご相談ください。一般的なグレードの製品は迅速に出荷可能です。特殊合金や特殊サイズの場合は、特別注文が必要となります。これにより、納期に余裕を見ていただく必要があります。.
品質認証がプロジェクトの要件を満たしていることを確認してください。規制対象の業界では、コンプライアンスの証明書類が必要です。発注前に認証書の写しを請求してください。.
資材の調達期間を考慮して、現実的なスケジュールを立ててください。裁断時間や配送時間も考慮に入れてください。標準的な注文は通常、1~2週間以内に完了します。MarketsandMarkets Researchは2024年に、平均リードタイムが 近所のレーザー管切断サービス 検索の結果、標準的なプロジェクトでは7日間の所要時間が確認された。.
結論
チューブレーザー切断サービス 中空金属部品の製造において、高精度と高速加工を実現します。この技術により、複雑な形状の加工も数分で完了します。材料のロスが大幅に削減され、生産ロット全体を通じて品質が安定します。自動車の排気システムから医療機器のフレームに至るまで、レーザー切断されたチューブは数え切れないほどの用途で活用されています。最新のファイバーレーザーシステムは、ほとんどの材料を効率的に加工できます。適切な認証を取得した経験豊富な業者を選ぶことで、高品質な仕上がりや納期厳守が保証されます。.
よくある質問
レーザー切断で対応可能なチューブの最大サイズはどれくらいですか?
ほとんどの店舗では、外径または幅が最大6.0インチのパイプを取り扱っています。肉厚は0.035インチから0.5インチの範囲です。特殊な機械を使えばこれより大きなパイプを切断することも可能ですが、標準的な設備ではこうした制限があります。.
レーザー切断とノコギリ切断のコストを比較するとどうなりますか?
レーザー切断は1回の切断あたりのコストは高くなりますが、穴あけやバリ取りの工程が不要になります。穴や模様が必要な部品の場合、人件費を考慮すると、総コストは従来の方法よりも20~30%安くなります。.
コーティングや塗装が施されたパイプでも、レーザー切断は可能ですか?
レーザーはほとんどのコーティングを溶かし、切断品質に影響を与えます。切断用の素管を注文し、切断後にコーティングを施してください。そうすることで、よりきれいな切断面が得られ、完成品の品質も向上します。.
チューブレーザー切断には、どのようなファイル形式が最適ですか?
2DカットにはDXFおよびDWGファイルが使用できます。複雑な3DパターンにはSTEPおよびIGESファイルが適しています。最良の結果を得るためには、すべての寸法を記載し、カット位置を明確にマークしてください。.
通常、配送にはどれくらいかかりますか?
通常の注文は、材料の手配や発送を含め、5~10営業日で完了します。在庫のある材料を使用する簡単なプロジェクトの場合は、さらに早く仕上がります。追加料金を支払うことで、急ぎのサービスを利用すれば、納期を2~4日に短縮できます。.
参考文献
- レーザー・インスティテュート・オブ・アメリカ(2024年)。『レーザー市場年次レビューおよび予測』。LIA業界レポート。.
- Gardner Business Intelligence. (2024). 『製造技術調査:製造手法と効率指標』. Gardner Publications.
- Thomas Net. (2024). 『産業価格ガイド:金属切削サービスのベンチマーク報告書』. Thomas Publishing Company.
- 『Fabricating & Metalworking Magazine』 (2024). 「製造業界の現状:技術導入とROI分析」. FMA Communications.
- MarketsandMarkets Research. (2024). レーザー切断機市場 – 2029年までの世界予測. 業界分析レポート.
 English
 简体中文
 Español
 Deutsch (Sie)
 日本語
 Português