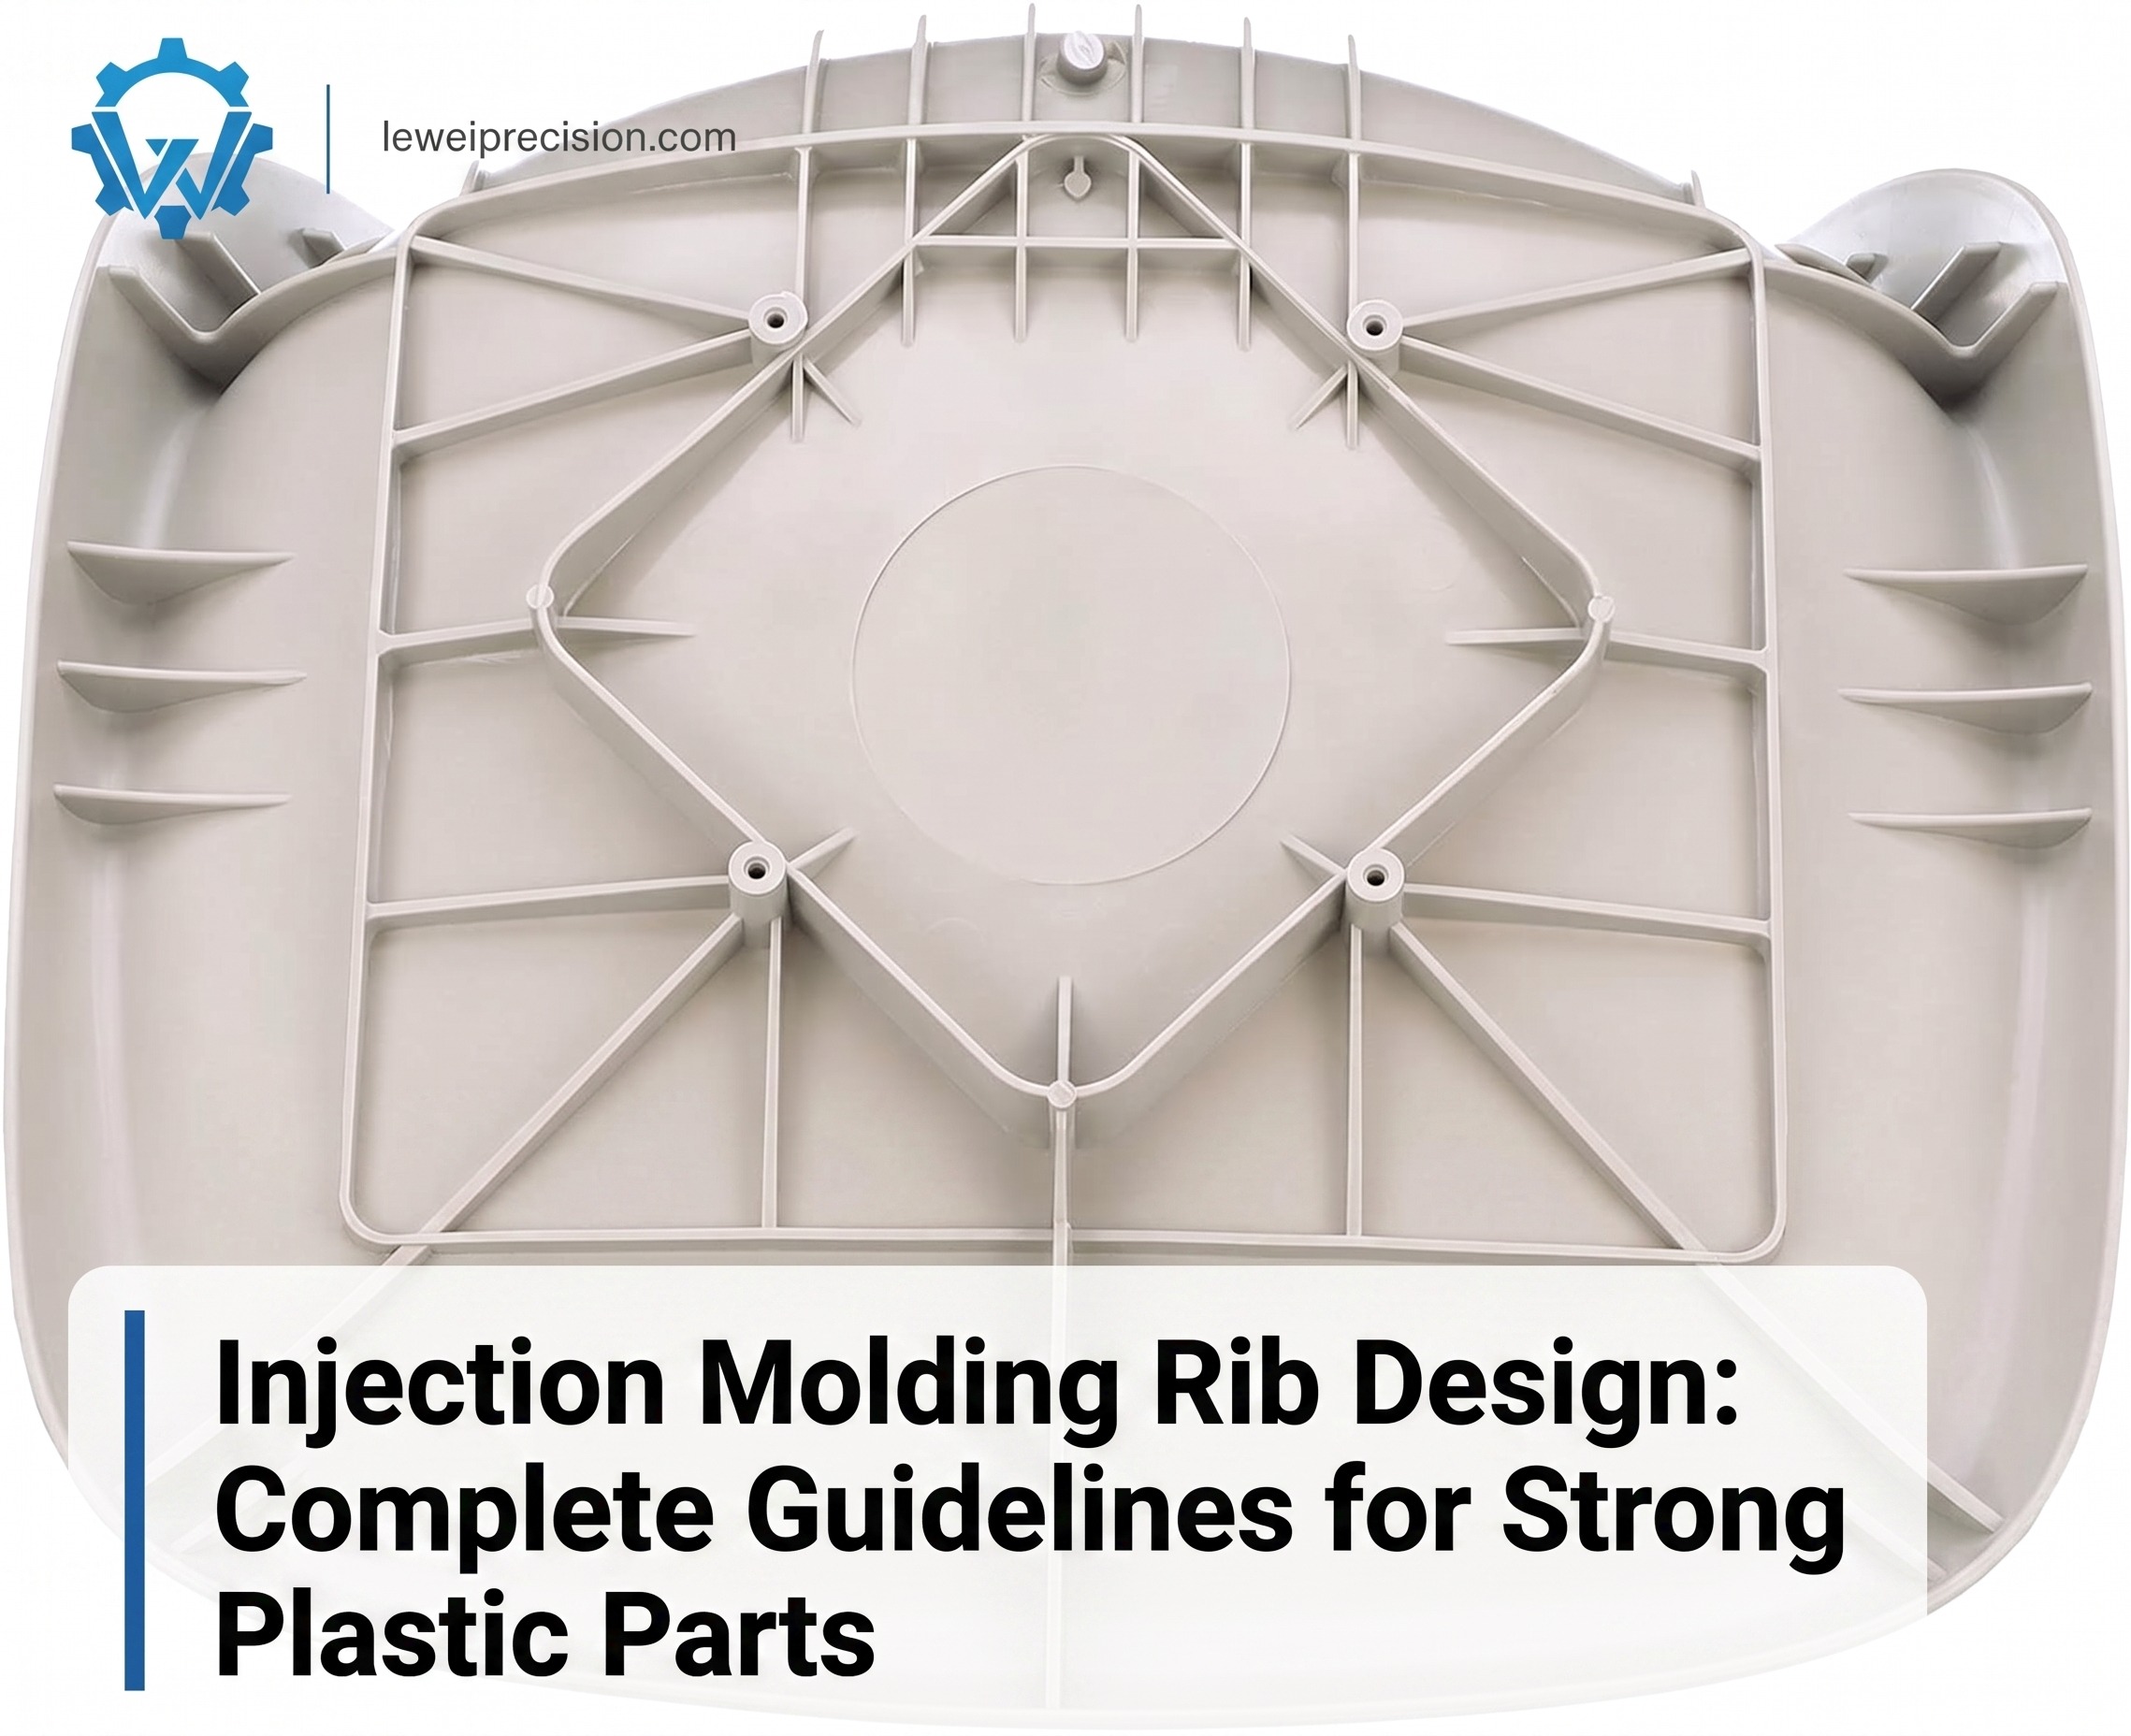
射出成形におけるリブの設計とは何でしょうか?射出成形部品のリブの厚さはどれくらいが適切でしょうか?沈み跡、反り、構造の弱さを防ぐための最適な射出成形リブ設計ガイドラインとは何でしょうか?設計者は、材料の使用量を増やすことなく強度を高めるリブをどのように設計すればよいでしょうか?
射出成形におけるリブの設計とは、プラスチック部品全体を厚くすることなく、剛性、強度、および安定性を向上させるために、薄い支持構造を追加するプロセスです。適切なリブの厚さ、高さ、間隔、配置を設定することで、メーカーは高品質な射出成形部品を製造すると同時に、ヒケや反りなどの欠陥を低減することができます。.
射出成形におけるリブ設計とは何か?
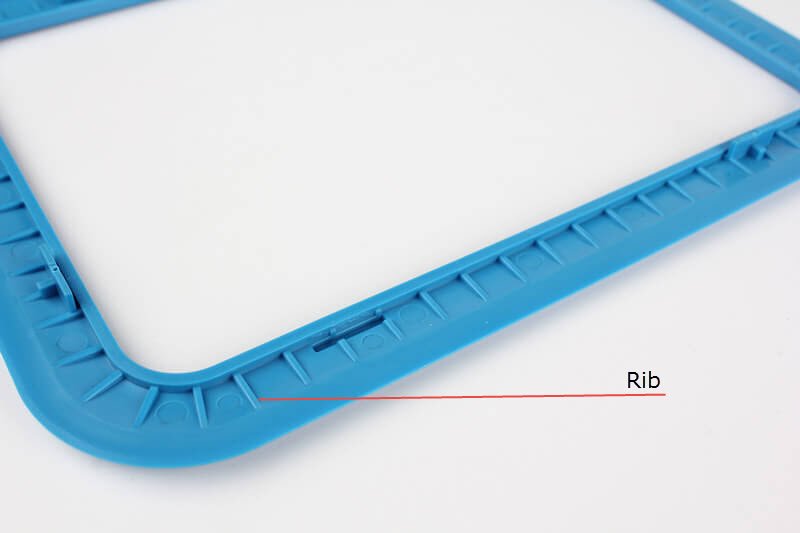
射出成形におけるリブの設計とは、プラスチック部品に突起状の補強部を設ける工学的プロセスを指します。リブとは通常、部品の裏面や内面に追加される薄肉の部分のことです。その目的は、全体的な重量と材料費を低く抑えつつ、構造強度を高めることにあります。.
プラスチック成形において、部品の壁厚全体を厚くすると強度は向上しますが、冷却時に問題が生じることがよくあります。厚い部分は冷却が不均一になり、収縮による欠陥を引き起こす可能性があります。リブは、材料の断面を大きくすることなく補強効果をもたらすため、より優れた解決策となります。.
Lewei Precisionのような専門メーカーは、成形工程において適切な設計ルールを適用し、リブが表面の見た目や生産効率に影響を与えることなく、性能を向上させるよう確保しています。.
射出成形においてリブ設計が重要な理由
適切に設計されたリブは、プラスチック部品の機械的性能を大幅に向上させることができます。電子機器の筐体、自動車部品、医療機器、産業用部品など、多くの日用品では、補強のためにリブが採用されています。.
リブの設計が不適切だと、製造上の問題がいくつか生じる可能性があります:
- 目に見える表面のへこみ
- 冷却ムラ
- サイクルタイムの増加
- 材料の無駄
- 構造性能の低さ
- 金型充填時の問題点
適切な射出成形用リブの設計ガイドラインに従うことで、エンジニアは強度、外観、製造性のバランスをとることができます。.
射出成形用リブの設計に関する主要なガイドライン
リブの設計では、厚さ、高さ、間隔、および抜き勾配を慎重に検討する必要があります。リブは、余分なプラスチックが溜まってしまうような厚い部分にならないようにしつつ、部品を支えるものでなければなりません。.
次の表は、リブの主要な設計要素について説明しています。
| リブの設計係数 | 推奨ガイドライン | 目的 |
| リブの厚さ | 主壁の厚さは約40%~60% | 沈み込みや収縮を軽減します |
| リブの高さ | 通常、リブの厚さの最大3倍 | 十分な補強効果を発揮します |
| リブのピッチ | リブ間の適切な間隔を保つ | 冷却と充填の効率を向上させます |
| リブのドラフト角 | リブの側面に下地を追加する | 型から簡単に取り外せる |
| リブの基部半径 | 滑らかなトランジションを使う | 応力集中を低減する |
これらのガイドラインは、材料の種類、部品のサイズ、金型の設計、および性能要件によって異なる場合があります。.
射出成形におけるリブの厚さ
射出成形におけるリブの設計において、最も重要な要素の一つはリブの厚さです。リブが厚すぎると、プラスチックが集中して蓄積され、冷却が遅くなります。その結果、反対側の表面に目立つ沈み跡が生じる可能性があります。.
一般的な推奨値として、リブの厚さは公称肉厚の40%から60%の範囲内に保つことが望ましいとされています。.
例えば、部品の主壁厚が2 mmの場合、リブの厚さは通常、0.8 mmから1.2 mm程度にする必要があります。.
成形時には、材料によって反応が異なります。収縮率の高い材料ではリブを薄くする必要がある一方、強度の高いエンジニアリングプラスチックでは、寸法に多少のばらつきが許容される場合があります。.
リブの設計における一般的な問題と解決策
| 問題 | 主な原因 | ソリューション |
| シンクのへこみ | リブの厚さが厚すぎる | リブの厚さを薄くする |
| 肋骨の構造が弱い | リブが薄すぎる、または短すぎる | 高さを増やす、または形状を最適化する |
| 反り | 冷却ムラ | リブの配置を改善する |
| 排出困難 | ドラフト角なし | 適切なドラフトを追加する |
| 応力亀裂 | 鋭い角 | リブの基部に半径を追加する |
経験豊富なメーカーと協力することで、金型製作が始まる前にこうした問題を未然に防ぐことができます。Lewei Precisionは専門的な 射出成形サービス 複雑なプラスチック部品の設計支援機能を備えています。.
リブの配置が部品の性能に与える影響
リブの配置は、部品が応力をどのように受け止めるかに直接的な影響を与えます。エンジニアは、部品に曲げ力や機械的荷重がかかる箇所に沿ってリブを配置する必要があります。.
リブを無作為に追加しても、必ずしも強度が向上するとは限りません。リブが多すぎると、材料消費量が増加し、成形時間が長くなり、冷却上の問題が生じる可能性があります。.
効果的なリブの配置では、以下の点に重点が置かれます:
- 部品の脆弱な箇所の補強
- 壁厚を均一に保つ
- 不要な材料の堆積を防ぐ
- 全体的な剛性の向上
製品開発の過程では、メーカーは生産開始前にCADモデルを確認し、設計上の改善点がないか検討することがよくあります。次のようなサービスには、 CNC加工による試作 また、最終的な射出成形生産に先立ち、部品設計の検証にも役立ちます。.
リブの高さと間隔に関する考慮事項
リブの高さは、部品の剛性に影響を与えます。一般的に、リブが高いほど支持力が高まりますが、高さが過度になると充填の問題が生じたり、より深い金型が必要になったりする場合があります。.
一般的な設計手法として、リブの高さをリブの厚さの3倍以内に抑えることが挙げられます。ただし、これは用途や材料特性によって異なります。.
リブの間の間隔も重要です。リブの間隔が狭すぎると、射出時のプラスチックの流動が妨げられる可能性があり、逆に間隔が広すぎると十分な補強効果が得られない場合があります。.
バランスのとれた設計により、スムーズな金型充填と効率的な冷却を維持しつつ、強固な部品を作り出すことができます。.
材料とリブ設計への影響
プラスチックの種類によって、収縮率、強度、流動特性は異なります。リブの寸法は、常に選定した材料を考慮して決定する必要があります。.
例えば:
- ABSは、耐久性の高い日用品に広く使用されており、信頼性の高いリブ構造を実現します。.
- ポリプロピレンは収縮率が高いため、注意が必要です。.
- ナイロンは優れた強度を備えていますが、成形前に湿度の管理が必要になる場合があります。.
- ポリカーボネートは、高強度を要する構造用途に適しています。.
一貫した生産結果を得るためには、材料の選定とリブの設計を併せて評価する必要があります。.
リブの設計と金型製造
リブの形状は、金型の複雑さに直接影響します。深さのあるリブや複雑な形状のリブの場合、特殊な加工方法や入念なエジェクション計画が必要になることがあります。.
金型設計者は、以下の点を考慮しなければならない:
- コアおよびキャビティの設計
- 排出システムの配置
- 冷却路の配置
- 要件案
- 製造上の制約
プロ仕様の 金型設計・製造サービス これにより、リブの形状を正確かつ一貫して再現できるようになります。.
射出成形用リブの設計におけるベストプラクティス
優れたリブの設計は、強度と製造性のバランスを重視したものです。設計者は、単に厚みを増すためだけにリブを追加することは避けるべきです。各リブには、明確な構造上の目的がなければなりません。.
重要な実践事項には、次のようなものがあります:
部品全体を通じて、壁厚を均一にしてください。.
応力を増大させる鋭角は避けてください。.
排出を容易にするために、抜き勾配を設けてください。.
リブは周囲の壁よりも薄くしてください。.
量産前に設計を検証する。.
現代のメーカーでは、金型を製作する前に潜在的な問題を特定するために、CAD解析やシミュレーションツールを活用することがよくあります。これにより、生産コストを削減し、最終製品の品質を向上させることができます。.
さまざまな業界向けの射出成形用リブの設計
リブは、軽量な補強材として機能するため、多くの産業分野で広く利用されています。.
自動車製造において、リブはダッシュボード、内装パネル、および構造用カバーを補強する役割を果たす。.
電子機器において、リブはデバイスの筐体を支え、変形を防ぐ役割を果たします。.
医療用製品において、リブは正確な寸法を維持しつつ、耐久性を高めます。.
産業用機器においても、リブ構造を用いて、強度がありながら軽量な部品が作られています。.
製品開発の包括的なサポートを求める企業は、以下を組み合わせることができます ラピッドプロトタイピングサービス 射出成形による生産を通じて、設計を効率的に検証する。.
専門メーカーはどのようにリブの設計を改善しているのか
経験豊富な射出成形メーカーは、生産開始前に複数の設計要素を検討します。エンジニアは、CADモデル、材料の選定、金型の要件、および最終的な用途のニーズを評価します。.
専門的な設計レビューにより、以下の点を特定することができます:
- リブが必要な箇所
- シンクマークが発生しうる箇所
- 冷却に関する課題
- 離型の問題
- 構造上の改善
このアプローチにより、時間を節約できるだけでなく、生産開始後のコストのかかる金型の修正も減らすことができます。.
最終的な感想
射出成形におけるリブの設計は、強度が高く、軽量で、コスト効率に優れたプラスチック部品を製造する上で重要な役割を果たします。リブの厚さ、高さ、間隔、配置を適切に設定することで、メーカーは製品の性能を向上させると同時に、成形時の一般的な欠陥を回避することができます。.
実績のある射出成形用リブ設計ガイドラインに従うことで、設計者は製造が容易で、実使用環境においても信頼性の高い部品を設計することができます。経験豊富な製造パートナーと協力することで、試作開発から量産に至るまで、リブ設計が最適化されることが保証されます。.
よくある質問
射出成形において、リブの理想的な厚さはどれくらいですか?
リブの推奨厚さは、通常、主壁厚の約40%~60%程度です。この範囲に設定することで、補強効果を確保しつつ、沈み込みや冷却ムラが生じるリスクを低減できます。具体的な数値は、材料や部品の要件によって異なります。.
なぜ射出成形部品にはリブが使われるのですか?
リブは、部品全体の厚みを増すことなく、プラスチック部品の強度と剛性を高めます。これにより、構造性能を維持しつつ材料の使用量を削減し、製品の耐久性を向上させることができます。.
射出成形のリブが厚すぎるとどうなるのでしょうか?
リブが太いと、プラスチックの密度が高くなり、冷却が遅くなる部分が生じます。これにより、沈み込み、反り、サイクル時間の延長、および完成品の表面品質の低下を引き起こす可能性があります。.
射出成形において、リブの高さはどれくらいにするべきでしょうか?
リブの高さは、通常、リブの厚さの最大3倍まで設計されます。ただし、最終的な高さは、部品の機能、材料特性、および金型設計上の制約によって異なります。.
リブの設計は射出成形のコストに影響を与えることがありますか?
その通りです。リブの設計が不適切だと、金型の問題や冷却時間の延長、材料消費量の増加を招き、生産コストの上昇につながります。最適化されたリブ構造は、製造上の問題を減らし、効率を向上させるのに役立ちます。.
著者について
著者について
Lewei精密エンジニアリングチーム — Lewei Precisionの製造エンジニアたち。Lewei Precisionのエンジニアリングチームは、21年以上にわたり、120カ国以上の航空宇宙、医療、自動車、半導体分野の顧客向けに、部品の機械加工および成形を行ってきました。 当社の工場では、ISO 9001:2015、ISO 13485、ISO 14001、およびIATF 16949の品質マネジメントシステムに基づき、3軸から5軸までのCNC加工、旋盤加工、射出成形、板金加工を行っています。 ここでご紹介する指針は、教科書的な理論ではなく、実際の生産現場や毎週行われるお客様のDFMレビューで私たちが実際に目にする内容に基づいています。手元に部品がありますか?CADファイルをお送りいただければ、当社がどのように製造するかを具体的にご説明いたします。.
 English
 简体中文
 Español
 Deutsch (Sie)
 日本語
 Português