导言
数控铣具 决策处于物理学、经济学和车间实际情况的交汇点。 每一种选定的刀具都会影响循环时间、零件质量、刀具成本,并最终决定订单能否按时交付,还是会变成一次代价高昂的教训。作为一名资深制造工程师,我曾在紧迫的截止期限下进行过编程、夹具设计和设备调试,因此深知选刀绝非简单地从目录中挑选——而是要理解几何形状如何,, 材料,, 加工过程在实际切削力、热量和振动的作用下相互作用。.
本指南针对编写程序的工程师、评估供应商的OEM采购人员以及需要做出有依据决策的采购经理,对该主题进行了全面详尽的阐述。 我们将从核心原理入手,详细介绍各种刀具类型及其选型逻辑,分析车间故障并探究其根本原因,根据当前行业发展趋势展望2026年的技术进步,最后探讨战略采购方面的考量。本指南旨在成为一部权威的参考资料,使您在面对铣削挑战时,无需再查阅多份资料进行交叉比对。.
在生产环境中,, 数控铣床 刀具决定了零件是符合公差要求还是被报废。作为一名在生产一线拥有数十年经验的高级制造工程师,我亲眼目睹过,错误的刀具选择如何将一项简单的工作变成一场嗡鸣、刀具断裂和交货延期交织的噩梦。本指南深入剖析了 数控铣具 本书从基础开始,涵盖了机械原理、选型逻辑、实际车间场景、权衡取舍、故障分析以及2026年的技术进展。工程师、OEM采购人员和采购经理将从中获得实用的见解,以辅助决策、优化流程并避免代价高昂的失误。我们将探讨刀具与机床之间的相互作用,, 材料,, 以及相关方案,这些都源自实际生产过程,其中工装的选择直接决定了最终结果的成败。.
数控铣刀基础:力学与工作原理
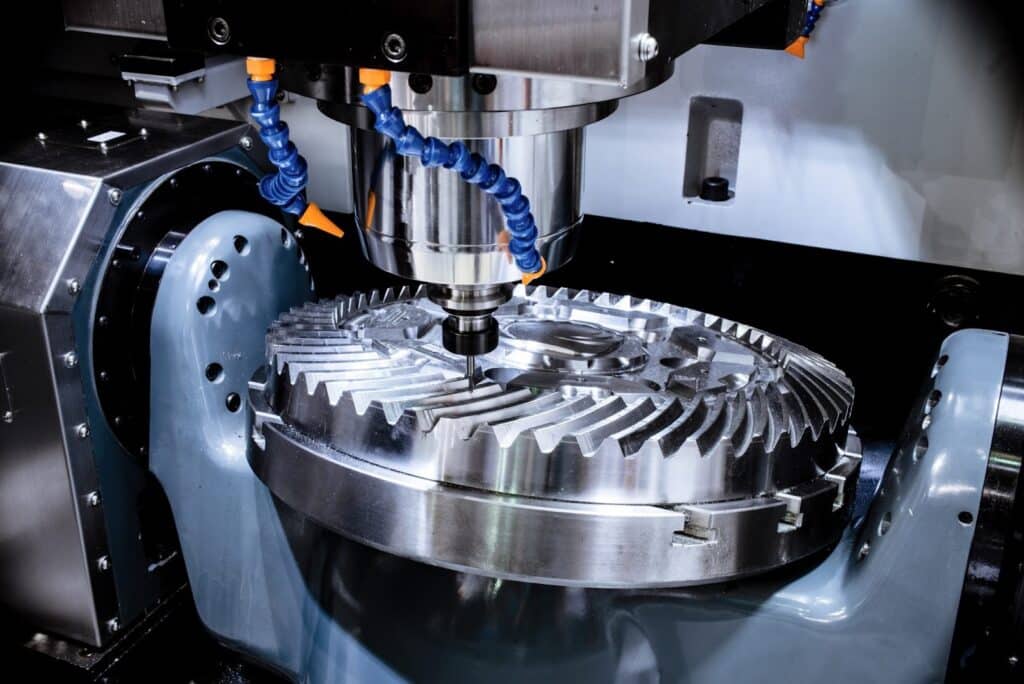
数控铣床 刀具是一种具有多个切削刃的旋转工具,用于切除 材料 通过剪切和压缩作用。与依赖工件旋转的车削刀具不同,铣刀在旋转的同时,工件或刀具沿直线轨迹移动。该过程通过间歇切削产生切屑,每个齿都会快速地切入、切削并退出——通常每分钟可达数千次。.
归根结底,刀具的性能取决于其几何形状:槽数、螺旋角、前角和后角。例如,较大的螺旋角(45-60度)有助于在切削软质材料时将切屑向上排出 材料 例如铝材,可减少重切削并降低热量积聚。相比之下,低螺旋角(15-30度)更适合硬质钢材,因为它能提供更坚固的切削刃,防止刃口偏转。 我曾处理过一些加工任务,通过改用可变螺旋角立铣刀,成功消除了导致钛合金航空航天支架特征尺寸超出公差0.002英寸的谐波振动。.
切削过程涉及轴向切深(ADOC)、径向切深(RDOC)、每齿进给量(fz)和主轴转速(RPM)。这些参数与机床刚度及切削液供应相互作用。 在高速加工(HSM)设置中,采用较浅的径向切深(RDOC,为刀具直径的10-20%)并配合高进给量,可实现更快的 材料 在不导致刀具过载的情况下实现高切削率(MRR)。但如果在刚性较差的铣床上将ADOC推得太高,就会导致刀具挠曲,从而造成表面光洁度不佳或刀具断裂。.
考虑力学动态:切向切削力在刀齿切入时达到峰值,从而在刀具上产生弯矩。在槽铣加工中,全槽铣削产生的不平衡力会导致径向跳动,从而加剧磨损。 工程师们通过采用摆线切削路径来缓解这一问题——这种圆周运动能保持恒定的切削接触,在某些情况下可将刀具寿命延长50%。根据经验,在一次赶工任务中因忽视这些基本原则,曾导致我们损失了一把价值$5,000的硬质合金立铣刀,并使发货延迟了两天。.
数控铣刀类型的详细分类
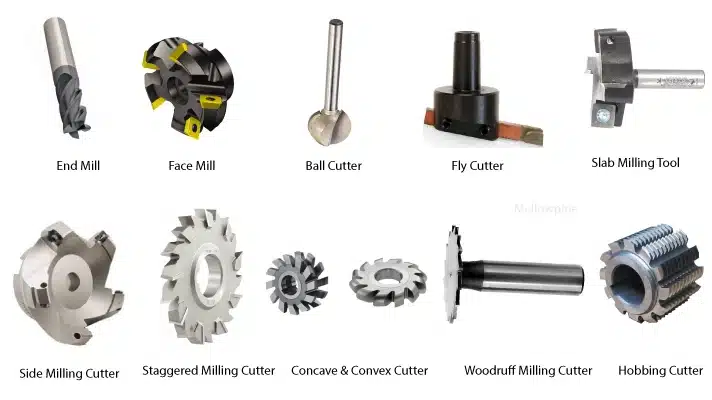
数控铣床 刀具主要分为实心刀具、可转位刀具和特种刀具三类,每类都针对特定加工工艺进行了优化。以下是关于各类型刀具的详细说明,包括加工细节、应用场景以及车间实践经验。.
立铣刀:用于轮廓加工和开槽的多功能“工作马”
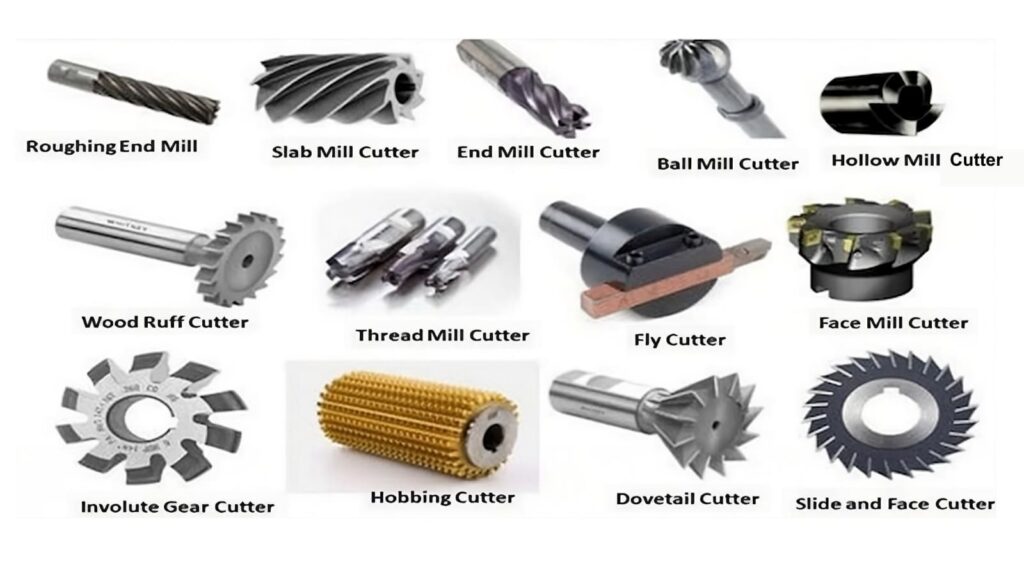
立铣刀可进行轴向和径向切削,因此在加工轮廓、腔体和槽时不可或缺。其子类型包括:
- 方形立铣刀: 平底、锐角设计,可实现精准的肩部和平整的底面。在钢材加工中,采用变螺距设计以减震。 在一次汽车变速箱壳体的批量生产中,我们将刀具从4刃改为5刃可变螺旋角刀具,在保持0.001英寸公差的同时,将切削周期缩短了15%。.
- 球头立铣刀: 半球形刀尖,适用于3D铣削和模具加工。该刀具在曲面精加工方面表现出色,但由于刀尖处的切削刃较短,因此在重粗加工方面表现欠佳。权衡:表面光洁度更好(Ra < 0.8 μm),但材料去除率(MRR)较低。在 医疗 在植入体生产中,圆锥刀头可确保轮廓光滑,但如果进给量设置不当(超过10%的直径),会导致表面出现锯齿状凹痕。.
- 倒角铣刀: 圆角设计增强了强度,可减少间断切削时的崩刃。非常适合在淬火钢(45-55 HRC)上进行模具加工。限制:圆角会限制内部锐角的大小。.
- 粗加工立铣刀(粗铣刀): 粗牙距、锯齿状边缘,可实现高效切削。在 铝质 锻造准备阶段,这些工艺可实现每分钟10至15立方英寸的材料去除率(MRR),但需要强大的切屑排出能力以防止切屑堆积。.
立铣刀通常采用硬质合金基体以确保耐用性,其切削刃数量从2个起(用于 软质材料) 至 8+(用于精加工硬质合金)。.
端面铣削:大批量表面处理
端面铣刀采用可转位刀片,适用于宽而平的切削。直径范围为2至12英寸,其中适用于低功率机床的刀片采用正前角设计。在加工过程中,它们产生正交切削,从而将径向力降至最低。 在对大型铸铁块进行端面加工时,与90度前角的端面铣刀相比,45度前角的端面铣刀可将所需马力降低20%。缺点是:刀片磨损规律要求制定轮换计划;若忽视这一点,将导致加工表面不平整。.
在一家重型机械车间,我们在对钢板进行高进给铣削时,发现一台6英寸端面铣刀出现了振颤现象。解决方案:改用刮削型刀片后,平整度提升至每英尺0.0005英寸。.
板面铣削和侧面铣削:适用于大量切削和开槽
板坯铣床呈宽大圆柱形,适用于大面积表面加工。侧面和端面铣刀结合了周向和端面切削功能,用于加工台阶和槽。在齿轮坯料预加工中,渐开线齿轮铣刀可精确形成齿形。局限性:深切削时功率消耗大且振动剧烈;必须始终采用爬升铣削以避免加工硬化。.
专用刀具:复杂几何形状中的利基应用
- 螺纹铣床: 螺纹的螺旋插值,避免在硬材加工中出现丝锥断裂 材料. 在油田部件中,它们可实现螺距可调和多头螺纹。.
- 飞刀: 适用于低刚性工装上超平整表面的单次插削。对于原型件而言经济实惠,但用于批量生产时速度较慢。.
- T型槽和燕尾槽铣刀: 底切和滑槽。在夹具制造中,燕尾槽铣刀可确保接合牢固,但因存在挠曲风险,因此需要采用刚性夹具。.
- 齿轮滚齿机和伍德拉夫键槽铣刀: 适用于花键和键。滚齿机利用生成运动来确保齿形精度。.
根据实际生产经验,专用刀具在小批量生产中表现出色,但会增加调试时间——报价时请将此因素考虑在内。.
数控铣刀的材料与涂层:耐用性与性能因素
切割机 材料 必须能够耐受高温、磨损和冲击。高速钢(HSS)虽然韧性良好,但其加工速度上限为500 SFM;适用于小批量或软质工件的加工。.
硬质合金占据主导地位,其中细晶粒用于精加工,粗晶粒用于粗加工。亚微米级硬质合金在加工钛材时不易崩刃,其使用寿命是高速钢(HSS)的3至5倍。CBN和PCD适用于超合金和有色金属;PCD在 铝质 无需加固边缘即可达到2000 SFM。.
TiAlN(耐高温)或DLC(低摩擦)等涂层可将20-50%的使用寿命延长。在干式加工因科镍合金时,AlTiN可在高达1000°C的温度下防止氧化。权衡:涂层会增加成本;小批量加工时可不涂层。.
在加工哈氏合金阀门的案例中,改用CBN刀片使磨损减少了70%,但初始成本是硬质合金刀片的2倍——加工500个零件后便收回了成本。.
数控铣刀的选择标准:工程决策逻辑
选择切削刀具需要权衡每分钟切削量(MRR)、刀具寿命、表面光洁度和成本。关键因素:
- 工件材料: 硬度决定了基材的选择——30-50 HRC时选用硬质合金,高于此值则选用CBN。对于铝材,高螺旋角、经抛光处理的切削槽可防止焊接。.
- 操作类型: 粗加工时,为留出切屑空间,宜选用少刃数(3-4);精加工时,为获得平滑切削,宜选用6-10刃。.
- 设备性能: 主轴功率限制了加工直径;刚度较低的铣床需要较短的悬伸长度以避免挠曲(保持L/D < 4:1)。.
- 几何与参数: 直径影响稳定性——车削面应选用较大直径,加工细节处则应选用较小直径。螺旋角:大螺旋角有利于排屑,小螺旋角则有利于提高强度。.
- 成本与生命: 适用于大批量生产的可转位刀片;适用于精密加工的整体硬质合金刀片。.
在采购中,需计算单件总成本:刀具价格/使用寿命+停机时间。以批量生产1000件不锈钢支架为例,我们选择了可转位刀具而非实心刀具,尽管前期成本较高,但最终节省了30%。.
尽早排除故障:如果出现振颤,请降低转速或增加进给量,以稳定切削负荷。.
实际应用与案例研究:车间实践经验
在航空航天领域,立铣刀用于加工钛合金框架。案例:波音公司采用带球头铣刀的五轴加工工艺加工机翼主梁,轮廓加工精度可达±0.001英寸。权衡:为避免加工硬化,采用较慢的进给速度(0.002 ipt)。.
汽车制造:使用端面铣刀对方形发动机缸体进行端面铣削。在Hyper Racer,通过数控优化生产,减少了人工操作带来的误差。.
医疗: 用于种植体的螺纹铣床。某制造商采用人工智能监控的数控机床来制作定制义肢,以适应患者的具体情况。.
在威斯康星州的一家车间里,将扩口与铣削相结合,简化了工艺流程,缩短了交货周期。启示:刀具选择会影响工作流程。.
如需为您的项目获取报价,请联系 精密加工服务 将最优的切割机整合到询价流程中,确保提供可直接投入生产的解决方案。.
数控铣削刀具的常见故障:故障排除与预防
故障通常是由过载、设置不当或疏于维护造成的。常见问题:
- 刀具断裂: 由ADOC过大或偏转引起。在钢材开槽加工中,全宽度切削会导致立铣刀折断;请使用斜切入法,并将RDOC限制在40%以内。.
- 噪音与振动: 谐波共振。可通过调整速度或使用变节距工具进行故障排除。有一次,颤振导致模具损坏——最终通过采用摆线轨迹解决了问题。.
- 叠层边缘(BUE): 材料 铝材的粘附问题。应使用锋利的、带涂层的工具和切削液。.
- 过早磨损: 与温度相关。在钛材上,不适当的加工速度会导致凹坑;应使用热电偶进行监测。.
- 过热: 会导致热裂纹。干式加工需要涂层;湿式加工则需要大量冷却液。.
通过维护进行预防:检查偏心量(<0.0005英寸)、对刀具进行动平衡,并记录使用寿命。此前曾因在一次加工中忽视磨损导致零件报废——现在我们使用预测性传感器。.
截至2026年的数控铣刀技术进展
到2026年,集成人工智能且内置传感器的切削刀具将能够预测磨损情况,从而将停机时间减少20-30%。混合型刀具结合了硬质合金与聚晶金刚石(PCD)刀刃,适用于复合材料加工。.
多轴技术进步:配备GPU仿真的6轴铣床,刀具路径生成速度提升10倍。激光辅助技术使陶瓷切割更加轻松 材料 高效地。.
可持续发展:利用再生硬质合金和物联网技术减少废弃物。在航空航天领域,这些技术可延长高温应用中的使用寿命。.
采购小贴士:在询价单中,应根据这些特点对供应商进行评估。.
OEM 采购方和采购经理的决策指南:战略性工装集成
采购方在评估供应商时,不仅看价格,还会参考刀具寿命数据。应要求提供平均无故障时间(MTBF)数据,并确认其与贵公司设备的兼容性。对于多品种、小批量生产,应优先选择通用型立铣刀;大批量生产则更适合使用可转位刀具。.
逻辑:计算投资回报率(ROI)——设备成本 / (月经常性收入 × 使用寿命)。考虑停机时间因素:一台$100规格、使用寿命为2倍的设备,其节省的成本比一台$50规格的设备更多。.
在谈判中,应提出试行要求。对于复杂的需求,可与以下服务机构合作: 精密加工服务 针对RFQ优化的模具,实现从设计到交付的全流程优化。.
结论
数控铣具 仍是将图纸转化为可投入生产的零件的关键因素。通过几何分析选定合适的刀具,, 材料 知识、参数计算和故障识别——可确保公差稳定、周期时间具有竞争力,并有效控制成本。错误的选择则会导致整夜的振动干扰、批次报废以及利润率下降。.
随着2026年的深入,那些将模具制造视为一门科学(利用人工智能适应性调整、传感器反馈和先进基材)的工厂,与那些仍停留在过时做法的工厂之间的差距将进一步拉大。 对于工程师而言,应掌握基础知识并进行严格测试。对于采购人员和采购部门,应要求提供性能数据、试用结果和全生命周期成本指标——而不仅仅是最低价格。.
当面临复杂的需求,或需要将经过验证的工装策略整合到您的生产流程中时,请向 精密加工服务. 他们的询价流程会根据您的设备能力、公差要求和生产量来匹配刀具选择,从而确保从原型制作到批量生产都能获得可靠的结果。这种差异体现在首件验收和准时交货方面。.
常见问题
在选择用于加工钛等硬质材料的刀具时,哪些因素影响最大?
加工硬质材料时,需选用前角较小的硬质合金或CBN刀具以确保切削刃强度。应优先选用AlTiN等涂层以增强耐热性,并采用大螺旋角设计以促进切屑排出,从而防止切屑堆积。 实际操作中,应将进给量(fz)降低至0.001-0.002 ipt,转速(RPM)降至200-400 SFM,以避免热疲劳。务必计算刀具挠度——悬伸长度超过直径3倍时存在断裂风险。测试多家供应商的产品;晶粒尺寸的差异可使刀具寿命翻倍。.
在铝材与钢材加工中,螺纹节距和螺旋角对加工性能有何影响?
在加工铝材时,2-3条切削槽配合45-55°的螺旋角,能有效处理大量切屑并促进切屑排出,从而防止切屑堆积。而加工钢材时,则需要4-6条切削槽和30-40°的螺旋角,以确保在承受较大切削力时的稳定性。 在加工钢材时,过高的螺旋角会导致摩擦;而在加工铝材时,过低的螺旋角则会产生热量。根据实际加工情况,不匹配的选择会导致20-30%刀具寿命缩短——务必根据材料的延展性进行匹配。.
整体硬质合金刀具与可转位刀具之间存在哪些取舍?
整体硬质合金可提供满足严格公差要求的精密几何形状,但每把刀具的成本较高。可转位刀头允许更换刀片,从而减少批量生产中的停机时间,但刀片的安装可能会导致偏心。 在粗加工中,可转位刀头可为40%节省成本;而在表面粗糙度Ra <1 μm的精加工中,整体硬质合金更胜一筹。局限性:可转位刀头在小直径加工(<0.5英寸)时表现欠佳。.
工程师如何防止深腔铣削中的颤振?
振动源于不稳定的切屑负荷——可采用变螺距或螺旋切削来消除谐波振动。将ADOC减小至1倍直径,提高主轴转速,或采用摆线切削路径。 刚性夹具和动态平衡至关重要;在某项加工任务中,添加阻尼器使振动减少了50%。使用加速度计进行监测,以便实时调整。.
在干式加工与湿式加工中,涂层起什么作用?
TiCN 等涂层可在干式加工条件下降低摩擦,从而在不发生粘连的情况下实现更高切削速度。在湿式加工中,TiN 涂层则因其抗腐蚀性而带来优势。 在干式钛加工中,AlCrN涂层可防止氧化;湿式铝加工则采用未涂层刀具以避免积屑。权衡:涂层会增加10-20%的成本,但在恶劣条件下可将刀具寿命延长2-3倍。.
 English
 简体中文
 Español
 Deutsch (Sie)
 日本語
 Português