向三家店铺询价同一件零件,你可能会得到三个截然不同的报价。对采购人员来说,这似乎是随机的。但事实并非如此。一旦你了解机床、材料以及操作员实际将时间花在了哪些环节上,数控加工的成本就遵循着清晰的逻辑。 我曾为数千个零件报价,几乎每次价格上的意外,都可以追溯到图纸中隐藏的几个关键因素之一。.
本指南详细解析了您在购买机加工零件时具体支付了哪些费用、资金流向何处,以及那些在不影响零件功能的前提下悄然降低成本的实用设计方案。如果您掌握了这些要诀,就能绘制出更优质的图纸、更快地获得报价,并避免为根本不需要的精度支付过高费用。.
每句名言背后的简单公式
抛开软件和电子表格不谈,一份数控加工报价主要由以下四个方面构成:
- 机器时间 — 零件在机床上进行切割的时间有多长。.
- 材料 — 原材料的成本,加上加工过程中产生的废料部分。.
- 设置与编程 — 编写刀具路径和夹具的一次性工作。.
- 二次加工 — 表面处理、热处理、检验和装配。.
其他所有因素都是这四个因素的修饰项。只要对它们有了一定了解,你就能在看到报价之前,大致推测出某个零件定价的原因。.
简答: 数控加工的成本主要取决于机时、材料以及装夹和编程。公差、几何形状的复杂程度、表面光洁度和产量是影响成本的主要因素——其中,产量越大,固定装夹成本在更多工件上的分摊就越均等。.
七大成本驱动因素
以下是资金的实际流向,按每项导致报价暴涨的频率进行排序。.
| 成本驱动因素 | 更便宜 | 更贵 | 为何这很重要 |
| 材料 | 6061铝合金、黄铜 | 钛、因科镍合金、不锈钢 | 珍稀植物价格更高,且生长缓慢 |
| 宽容 | ±0.1毫米 | ±0.005毫米 | 公差要求严格,需增加加工道次和检测 |
| 几何学 | 简洁、开放的功能 | 口袋深,墙壁薄 | 复杂形状需要使用小型刀具,并采用慢速切削 |
| 表面处理 | 机械加工 | 抛光、喷珠处理、阳极氧化 | 表面处理需要额外的劳动和时间 |
| 数量 | 100多个部件 | 1–5 个原型 | 设置成本分摊到该批次中 |
| 工具 | 标准立铣刀 | 定制或微型工具 | 专用工具会增加工时和风险 |
| 次要行动 | 无 | 热处理、电镀、组装 | 每增加一个步骤,都会增加成本和交货时间 |
1. 材料
材料往往是最初的冲击。铝价格低廉且加工速度快,因此成为原型制作的主流材料。钛和镍基超级合金每公斤的价格要高出数倍,加工速度也慢得多,因此机加工时间也会相应增加。 选择一种刚好满足您需求的材质——而非市面上最坚固的那种——是本清单中最容易实现的节省方式。我们的 4340钢制导轨 和 铋青铜导轨 在权衡性能与可加工性时,这些是很好的参考依据。.
2. 宽容
这是悄无声息的预算杀手。公差每收紧一点,就会导致切削速度变慢、需要额外的精加工工序以及更多的检验工作。一个所有部位公差均设定为±0.005毫米的零件,其成本可能是仅在关键部位设定公差的同类零件的两倍。应像外科手术般精准地指定公差——在零件配合或密封处严格控制,其他部位则适当放宽。.
3. 几何与复杂性
深槽、薄壁、高立边以及内角都会导致机床加工速度变慢,或者需要使用专用刀具。圆刀无法加工锐利的内角,因此不得不使用更小的刀具,导致加工周期延长。在设计时充分考虑刀具的使用——这与我们 机加工零件的设计规则 — 有效控制了几何运算开销。.
4. 数量
开模和编程属于一次性成本。在单个原型上,这笔固定成本完全由一个零件承担,因此单价看起来较高。如果订购200个相同的零件,开模成本就会被摊薄,从而使单个零件的价格大幅下降。这就是为什么在批量较大时要求价格优惠总是值得的。.
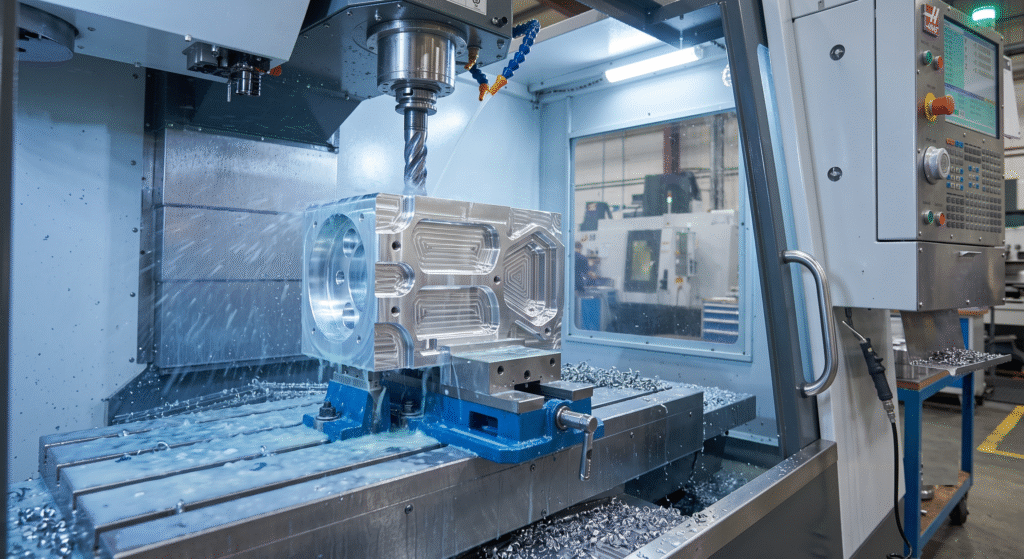
车削、铣削与电火花加工:不同工艺的成本对比
不同的工艺具有不同的成本结构。将零件与成本最低且符合要求的工艺相匹配,确实能节省成本。.
| 过程 | 最适合 | 相对成本 | 说明 |
| 数控车削 | 圆形零件、轴、管件 | 低 | 快速材料去除,一次装夹 |
| 数控铣床 | 棱形零件、外壳、支架 | 中型 | 灵活,但配置选项更多 |
| 线切割放电加工 | 硬质材料、锐角、薄壁结构 | 高 | 虽然速度慢,但能做到切割机无法做到的事情 |
| 车铣复合加工 | 需要同时满足以下条件的复杂零件 | 中高 | 节省装配时间,提高设备运行效率 |
如果您的零件基本呈圆形,, 数控车削 几乎总是最经济的加工方案。对于硬质材料或旋转刀具无法触及的部位,线切割电火花加工(Wire EDM)的高加工成本便物有所值——我们的 线切割放电加工成本指南 解释了在何种情况下这种溢价是合理的。如果您仍在机械加工与增材制造之间犹豫不决,我们的 数控加工与3D打印的对比 阐述了成本权衡。.
降低数控加工成本的十种实用方法
这些都不会影响设计精良的零件的功能:
- 放宽非关键公差。. 仅拧紧那些需要安装或密封的部件。.
- 选择一种更便宜且可机加工的材料 但仍符合要求。.
- 避免使用深凹槽和薄壁 在可能的情况下。.
- 在内部转角处添加填角 而不是要求锋利的。.
- 使用标准孔径和螺纹尺寸 因此适用通用工装。.
- 减少换模次数 通过将特征集中在较少的脸上。.
- 跳过表面修饰 在内部或隐藏的表面上。.
- 按合理批量下单 以分摊设置成本。.
- 合并部件 在某些情况下,加工一个零件比组装多个零件更优。.
- 请发送一份清晰、完整的图纸 因此,该店铺不会为不确定性预留余地。.
防止返工也很重要—— 本文介绍的常见缺陷 正是这些失误,才导致了耗资巨大的二次印刷。.
为什么低价报价有时反而更贵
报价最低的并不总是最便宜的零件。报价过低的供应商可能会在检验环节偷工减料、使用劣质材料,或者交付需要返工的零件。如果将废品率、延误以及现场故障等因素考虑在内,能力出众的供应商提供的略高报价往往能带来更低的总成本。 根据供应商的能力和沟通情况——而不仅仅是报价金额——来评估报价,是经验丰富的采购员的标志,这也是我们始终恪守的标准。 乐为精密.
常见问题
CNC加工每小时的费用是多少?
加工厂的收费标准因地区、机床类型和加工复杂程度而差异很大,标准三轴加工的每小时费用通常在$35至$120之间,而五轴加工和专用机床的费用则更高。 然而,仅凭每小时费率很难得出结论,因为一台速度更快、性能更强的机床可能在更短时间内完成同一零件的加工,从而使总体成本更低。最终起决定性作用的是您特定零件的总成本,其中包括机床加工时间、材料费和装夹准备费。请务必比较最终的零件价格,而不是单纯的每小时费率。.
为什么我的原型件比量产件贵这么多?
原型机将一次性设置和编程成本全部计入单件成本,因此单件价格看起来较高。而在量产阶段,这些固定成本会被分摊到数百或数千件产品上,从而大幅降低单件价格。 加工过程本身并无差异,只是成本分摊方式发生了变化。因此,同时了解原型和量产的报价是明智之举,这样您就能随着产量的增加合理规划预算。.
公差更严格真的会贵那么多吗?
是的,公差是机械加工中最大且最被低估的成本驱动因素之一。公差每收紧一步,就会导致切削速度减慢、增加精加工道次、更频繁地更换刀具以及更严格的检验,所有这些都会增加工时并提高报废风险。 如果一个零件的所有特征都规定公差为±0.005毫米,其制造成本大约是仅在功能关键部位采用严格公差的同类零件的两倍。最佳实践是像外科手术一样精准地应用公差,而对非关键尺寸则给予较大的公差余量。.
哪种材料用数控机床加工最便宜?
铝,尤其是6061牌号,通常是加工成本效益最高的金属,因为它价格低廉、切削速度快,且对刀具的磨损要求不高。黄铜和某些塑料(如德尔林)也非常经济,且加工表面光洁。 较硬和特殊材料,如不锈钢、钛及镍合金,不仅原材料成本更高,且加工时间更长。选择既能满足强度和环境要求,又价格最低的材料,是降低成本最简单的方法之一。.
如何获得更准确的数控加工报价?
请提供一份完整的、带有尺寸标注的图纸或3D模型,其中应明确标注材料、公差、表面处理和数量,以及任何关键特征。表述含糊会导致供应商在报价中增加安全裕度,因此表述清晰几乎总能降低报价。 注明您预期的年采购量,还能让加工厂提供批量定价,而非单件计价。您的需求说明越清晰、越完整,收到的报价就越快、越具竞争力。.
关于作者
关于作者
莱威精密工程团队 — Lewei Precision的制造工程师Lewei Precision工程团队21多年来一直为来自120多个国家的航空航天、医疗、汽车和半导体领域的客户加工和注塑零部件。 我们的工厂在符合 ISO 9001:2015、ISO 13485、ISO 14001 和 IATF 16949 质量体系标准下,开展 3 轴至 5 轴 CNC 加工、车削、注塑成型及钣金加工业务。 此处的指导建议源于我们每周在实际生产现场及客户DFM评审中积累的经验,而非教科书上的理论。您手头有零件吗?请将CAD文件发送给我们,我们将准确告知您具体的制造方案。.
 English
 简体中文
 Español
 Deutsch (Sie)
 日本語
 Português