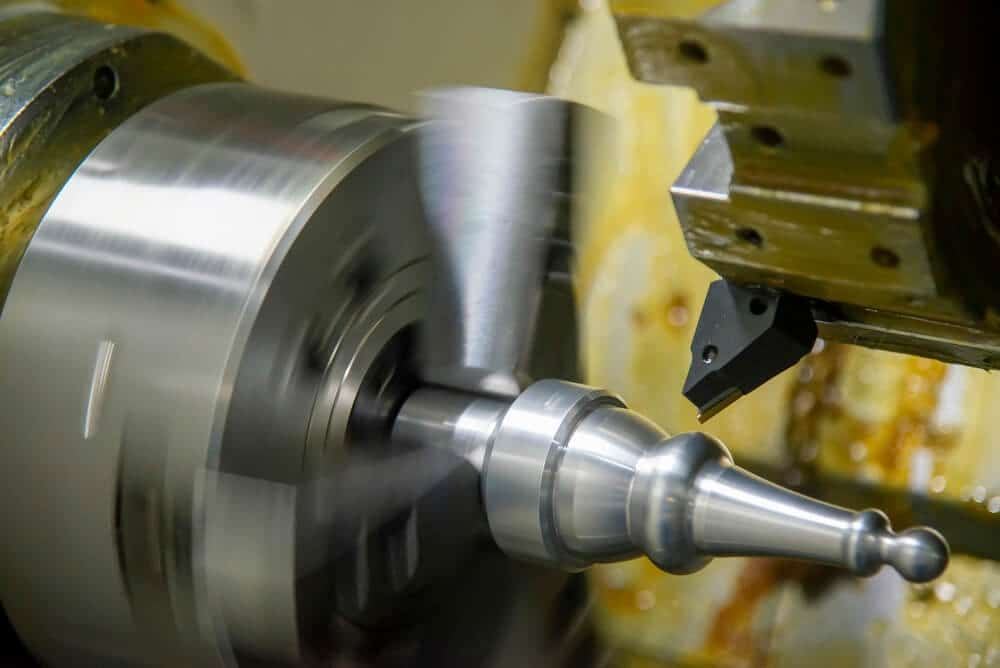
Bist du bereit, die Grundlagen von CNC-Drehen? Viele Hersteller haben Schwierigkeiten bei der Auswahl des richtigen Bearbeitungsverfahren bei zylindrischen Teilen. Dies führt zu Zeitverlust, höheren Kosten und schlechten Ergebnissen.
Unter TAG 5 – CNC-Drehen (Stiftung), erfahren Sie alles über diesen wichtigen Prozess. Sie werden sehen, was CNC-Drehen was es ist, warum es wichtig ist und wie man es effektiv einsetzt. Dieses Wissen hilft dabei, präzise Teile schneller und kostengünstiger herzustellen.
Warum ist das wichtig? CNC-Drehen versorgt Branchen wie Automobil, Luft- und Raumfahrtund medizinische Geräte. Das Unternehmen fertigt Wellen, Stifte und Verbindungselemente mit hoher Präzision. Im Jahr 2026 wird der weltweite CNC-Maschinen Der Markt hat derzeit ein Volumen von rund 79,14 Milliarden US-Dollar und wird bis 2031 auf 104,76 Milliarden US-Dollar anwachsen (Quelle: Mordor Intelligence, Stand Januar 2026). Ein Verständnis CNC-Drehdienstleistungen verschafft Ihnen einen Vorteil in einem wettbewerbsintensiven Umfeld.
Unser CNC-Drehdienst unterstützt diese Branchen mit fachkundiger Hilfe. Schauen wir uns das genauer an.
Grundlagen der CNC-Drehverfahren
CNC-Drehen Dabei wird ein Werkstück gedreht, während ein stationäres Schneidwerkzeug Material abträgt Material um symmetrische Formen um eine Achse herum zu erzeugen. Der Prozess beruht auf der präzisen Steuerung der Werkzeugposition, der Spindeldrehzahl und der Vorschubgeschwindigkeiten, die alle von computergesteuerten (CNC-)Systemen geregelt werden. Im Gegensatz zu fräsen, bei der sich das Werkzeug dreht: Durch die Drehung des Werkstücks lassen sich Wellen, Buchsen und Fittings effizient fertigen, wobei die Rundlaufgenauigkeit häufig innerhalb von 0,0005 Zoll liegt.
In der Praxis beginnen die Grundlagen mit der Werkstückaufbereitung. Das Rohmaterial – in der Regel Stangen, Knüppel oder Schmiedeteile – wird in das Spannfutter eingespannt. Die CNC-Steuerung führt G-Code-Befehle aus und bewegt das Werkzeug entlang der X-Achse (radial) und der Z-Achse (axial). Bei einfachen Bearbeitungen entstehen so gerade Durchmesser, Kegel und Planflächen. Praktische Anwendungen stellen jedoch höhere Anforderungen: Die thermische Ausdehnung durch die Zerspanungswärme kann bei Stahl zu Maßabweichungen von 0,001 Zoll pro Grad Celsius führen, sodass Kühlstrategien schon frühzeitig von entscheidender Bedeutung sind.
Ingenieure müssen die Spanbildung von Anfang an berücksichtigen. Kurze, gebrochene Späne lassen sich leicht abführen und verhindern so ein Nachschneiden, das die Werkzeuge stumpf macht und Oberflächen beschädigt. Lange, fadenförmige Späne verheddern sich um den Revolver und bringen die Produktion zum Stillstand – ich habe schon erlebt, dass Produktionsläufe mitten in der Schicht unterbrochen wurden, weil sich Aluminiumspäne um die Spindel gewickelt hatten. Warum bestimmte Parameter wählen? Höhere Spindeldrehzahlen (bis zu 6000 U/min bei modernen Drehmaschinen) zerkleinern die Späne, erhöhen jedoch die Wärmeentwicklung und bergen das Risiko einer Kaltverfestigung bei rostfreien Stählen. Die Entscheidungslogik wägt Werkstoffart, Standzeit und Zykluszeit gegeneinander ab: Bei Automobilwellen in Großserie hat die Drehzahl Vorrang; bei Titan für die Luft- und Raumfahrt steht die Schonung der Werkzeuge im Vordergrund, um Ausschuss zu vermeiden, der Kosten in Höhe von Tausenden pro Teil verursacht.
Wenn Probleme auftreten, lassen sich die Ursachen anhand der grundlegenden Prinzipien ermitteln. Überhängende Werkstücke werden durch die Schnittkräfte durchgebogen, was zu Konusfehlern führt – ohne Unterstützung durch den Reitstock sind 0,002 Zoll auf einer Länge von 12 Zoll keine Seltenheit. Hinweis für Beschaffungsmanager: Die Festlegung eines Stangendurchmessers, der nahe am endgültigen Außendurchmesser liegt, minimiert Material Entfernung, Kosteneinsparungen von 20–30% bei Großauflagen.
Grundlegende Mechanik und Maschinenkonfigurationen
Die Mechanik hängt von Drehmoment, Steifigkeit und Dämpfung ab. Das Spindeldrehmoment bestimmt Material Materialabtragsrate (MRR) – ein niedriges Drehmoment führt bei schwierigen Zerspanungsvorgängen zu einem Festfressen der Spindel, wodurch sich die Zykluszeiten verlängern. Starre Gusseisenbetten absorbieren Vibrationen, während Polymerbetonfundamente in High-End-Maschinen wie der NT-Serie von DMG Mori Schwingungen besser dämpfen und so feinere Oberflächen (Ra 0,4 Mikrometer) ermöglichen.
Die Konfigurationen variieren: Bei Drehmaschinen nach Schweizer Art wird der Spindelstock verschoben, um lange, schlanke Werkstücke bearbeiten zu können – ideal für medizinische Stifte mit einem Durchmesser unter 0,125 Zoll. Horizontale Drehzentren eignen sich für allgemeine Arbeiten, während vertikale Konfigurationen schwere Scheiben wie Turbinennaben bearbeiten und dabei die Schwerkraft zum Abtransport der Späne nutzen. Bei Doppelspindel-Anlagen werden die Werkstücke während des Bearbeitungsvorgangs umgeladen, wodurch sich die Zykluszeiten für symmetrische Bauteile halbieren.
Es gibt zahlreiche Kompromisse. Schweizer Maschinen zeichnen sich durch höchste Präzision aus (Toleranzen bis 0,0002 Zoll), beschränken den Durchmesser jedoch auf maximal 1,25 Zoll. Horizontaldrehmaschinen bieten Vielseitigkeit, haben jedoch Schwierigkeiten bei der Spanabfuhr in tiefen Bohrungen. Ingenieure entscheiden anhand der Werkstückgeometrie: Wenn das Verhältnis von Länge zu Durchmesser 10:1 übersteigt, verringern Schweizer Drehmaschinen die Durchbiegung; andernfalls reichen Standard-Horizontaldrehmaschinen mit geringeren Anschaffungskosten aus.
Zu den Einschränkungen zählt die thermische Ausdehnung—Maschinen Das Aufwärmen erfolgt schrittweise, wobei die Nullpunkte um 0,0005 Zoll verschoben werden. Vorwärmzyklen oder temperaturkompensierte Waagen mildern diesen Effekt ab. In der Produktion führt das Ignorieren mechanischer Faktoren dazu, dass Chargen die Prüfung nicht bestehen: Bei einem von mir beaufsichtigten Produktionslauf für die Luft- und Raumfahrt mussten 50 Titan-Fittings verschrottet werden, weil der Rundlauf der Spindel aufgrund verschlissener Lager nicht behoben worden war.
Achsen-Systeme und ihre Auswirkungen
Einfache 2-Achsen-Systeme (X/Z) bewältigen einfache Profile, erfordern jedoch mehrere Einrichtvorgänge für außerhalb der Achsen liegende Merkmale, was zu einer erhöhten Fehlerakkumulation führt. Durch Hinzufügen einer C-Achse (Spindeldrehsteuerung) wird Folgendes ermöglicht: fräsen mit angetriebenen Werkzeugen, Bohren von Radialbohrungen ohne Neupositionierung.
Die Y-Achse ermöglicht eine senkrechte Bewegung und damit exzentrische Strukturen wie Keilnuten. Vollständige 5-Achsen-Bearbeitung (X/Y/Z/B/C) mit schwenkbarem Kopf oder einer Subspindel bewältigt komplexe Geometrien wie schräge Gewinde an medizinisch Implantate.
Auswirkungen auf die Entscheidungsfindung: Die 2-Achsen-Bearbeitung hält die Kosten für zylindrische Teile in großen Stückzahlen niedrig, während die 5-Achsen-Bearbeitung die Anzahl der Rüstvorgänge von drei auf einen reduziert und so die Durchlaufzeit um 40% verkürzt, trotz höherer Maschinenleistung ($150/Stunde gegenüber $80). Einschränkungen: Die Y-Achse erhöht die Komplexität, was zu einem höheren Programmieraufwand und einem erhöhten Kollisionsrisiko führt – Simulationen sind zwingend erforderlich.
Was passiert, wenn etwas schiefgeht? Die Wahl einer 2-Achsen-Bearbeitung für ein Bauteil, das radiale Bohrungen benötigt, führt zu Folgearbeiten, wodurch zusätzliche Kosten in Höhe von 20% sowie das Risiko einer Fehlausrichtung entstehen. Ingenieure wägen das Produktionsvolumen ab: Bei weniger als 1000 Einheiten ist eine mehrachsige Bearbeitung gerechtfertigt; bei mehr als 1000 Einheiten sollten spezielle Vorrichtungen zum Einsatz kommen.
Was ist CNC-Drehen?
CNC-Drehen ist ein subtraktives Bearbeitungsverfahren Dabei wird ein Werkstück – in der Regel ein zylindrischer Stab aus Metall, Kunststoff oder einem anderen Material – auf einer Drehmaschine mit hoher Drehzahl gedreht, während ein feststehendes Schneidwerkzeug Material abträgt, um es zu formen. Die computergesteuerte numerische Steuerung (CNC) steuert jede Bewegung, Drehzahl und jeden Schnitt auf der Grundlage programmierter Anweisungen und liefert so gleichbleibende Ergebnisse, die mit manuellen Methoden nur schwer zu erreichen sind.
Das Kernprinzip basiert auf der Relativbewegung: Das Werkstück dreht sich um seine Mittelachse (angetrieben durch die Spindel), und das Werkzeug bewegt sich linear entlang dieser Achse (Z-Richtung) oder radial zur Mitte hin (X-Richtung). Diese Anordnung eignet sich hervorragend zur Herstellung symmetrischer, runder Merkmale wie Durchmesser, Verjüngungen, Schultern, Nuten, Gewinde und Planflächen. Da sich das Werkstück dreht, während das Werkzeug (abgesehen von seinem Vorschub) feststeht, wirken die Kräfte vorhersehbar, was zu einer hervorragenden Rundlaufgenauigkeit, Rundheit und Oberflächengüte bei zylindrischen Geometrien führt.
Anders als CNC-Fräsen, bei dem sich das Schneidwerkzeug dreht und das Werkstück stillsteht (oder sich in mehrere Richtungen bewegt), kehren sich bei der Drehbearbeitung die Rollen um. Bei fräsen, kann das Drehwerkzeug komplexe 3D-Konturen, Taschen, Nuten und ebene Flächen erstellen. Beim Drehen liegt der Schwerpunkt auf rotationssymmetrischen Teilen – beispielsweise Wellen, Stifte, Buchsen, Fittings, Schrauben oder Rollen. Der Versuch, nicht-runde Merkmale auf einem einfachen Drehzentrum zu bearbeiten, erfordert zusätzliche Funktionen wie angetriebene Werkzeuge oder eine zweite fräsen Einrichtung.
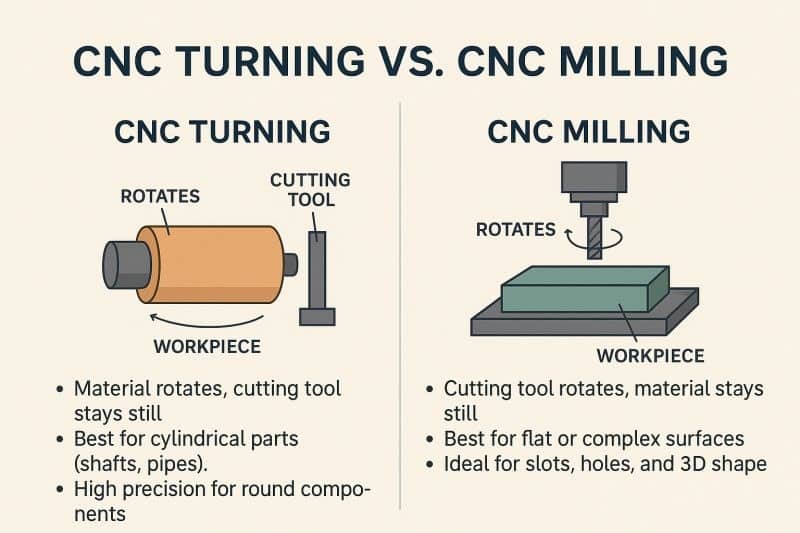
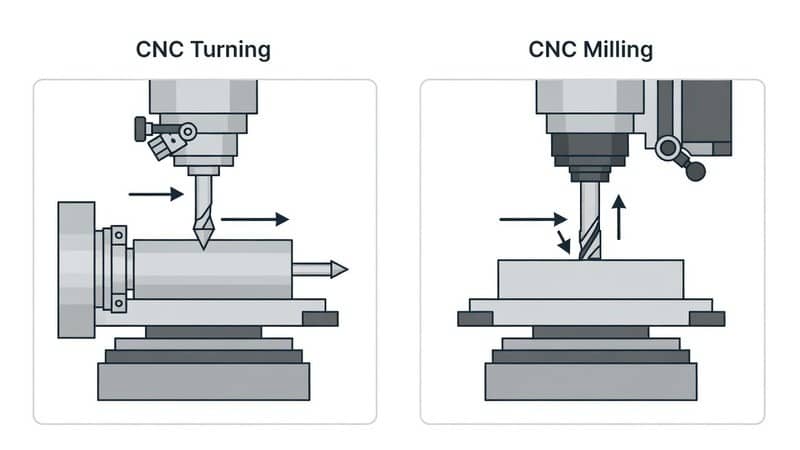
Hier ist ein anschaulicher Vergleich: in CNC-Drehen, dreht sich das Werkstück gegen ein feststehendes Werkzeug; bei fräsen, das Werkzeug dreht sich, während das Werkstück stillgehalten wird.
So funktioniert das CNC-Drehen in der Praxis
Der Prozess beginnt schon lange bevor die ersten Späne fliegen. In einer echten Werkstatt spannt man nicht einfach nur eine Stange in das Spannfutter ein und drückt auf „Start“ – jeder erfolgreiche Durchlauf folgt einer durchdachten Abfolge, bei der Sicherheit, Effizienz, Präzision und Werkzeugstandzeit ausgewogen berücksichtigt werden. So läuft es in der Fertigung ab, basierend auf der täglichen Produktion in Umgebungen des Jahres 2026.
1. Werkstückbeladung und Werkstückspannung
Man beginnt mit Rohmaterial: einer Rundstange, einem Sechskant oder einem Knüppel, der oft auf Länge gesägt oder als Stangenmaterial geliefert wird Material. Befestigen Sie es im Spannfutter der Hauptspindel.
- Dreiklauen-Selbstzentrierfutter Die meisten Rundstangen lassen sich schnell bearbeiten. Die Backen greifen gleichmäßig, aber überprüfen Sie den Rundlauf mit einer Messuhr – bei einem TIR-Wert (Total Indicated Runout) von mehr als 0,001″ muss das Werkstück neu eingespannt oder zunächst plan gefräst werden, um das Ende zu richten.
- Unabhängige Vierbackenfutter oder Spannzangenfutter kommen bei Präzisionsarbeiten oder ungewöhnlichen Formen zum Einsatz. Bei der Vierbacken-Spannung muss jede Backe einzeln eingestellt (ausgerichtet) werden, um das Werkstück zu zentrieren. Dies dauert 5–15 Minuten, ist jedoch bei dünnwandigen Rohren oder Gussteilen unerlässlich, um Verformungen zu vermeiden.
- Bei langen Stäben (>6–8 × Durchmesser) die Reitstock mit einer drehbaren Zentrierung oder verwenden Sie eine Stützvorrichtung auf halber Strecke, um ein Schlagen zu verhindern. Wenn Sie diesen Schritt überspringen, kommt es zu Taper-Fehlern oder Ruckeln, wodurch die Toleranzen beeinträchtigt werden.
In Großserienanlagen automatisieren Stangenlader den Beschickungsvorgang – sie schieben nach dem Abstechen des fertigen Werkstücks neues Material nach – und sorgen so dafür, dass die Maschine stundenlang unbeaufsichtigt laufen kann.
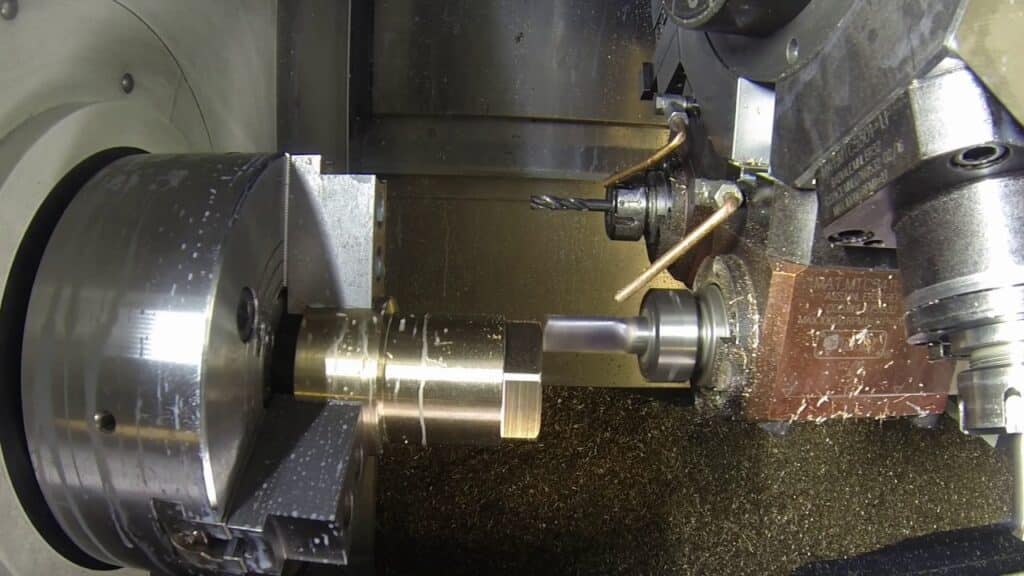
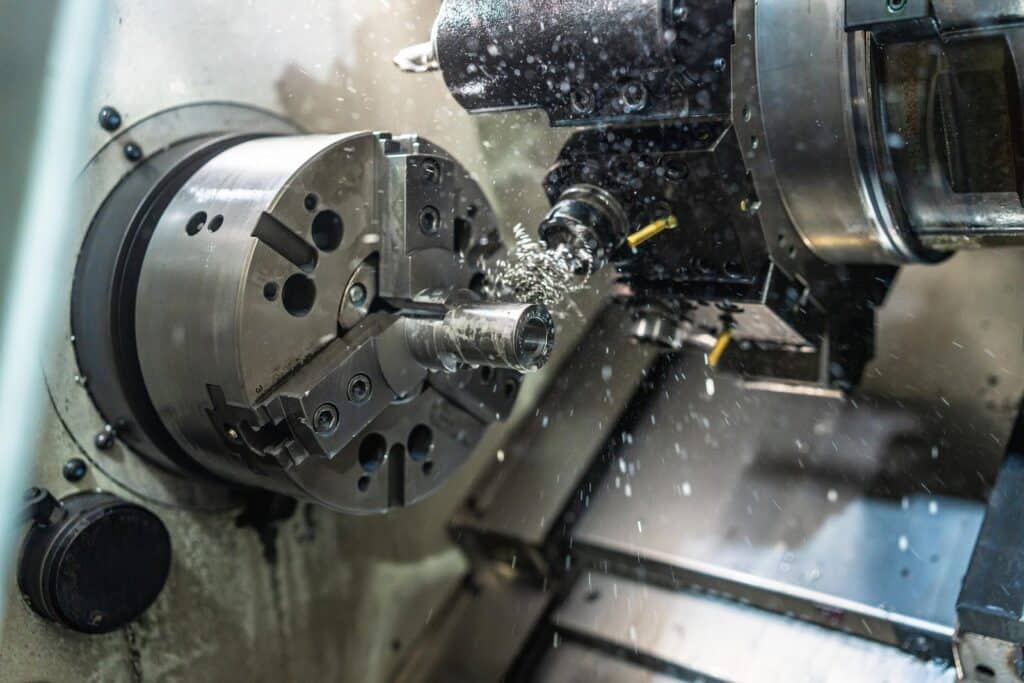
Hier sehen Sie typische Dreiklauenfutter, die Werkstücke festhalten, wobei die gezahnten Klauen für einen sicheren Halt sorgen und beim Zerspanen Kühlmittel verspritzen.
2. Einschalten der Maschine, Referenzfahrt und Laden des Programms
Einschalten des Maschine (Hauptschalter + Schalttafel). Bei den meisten modernen Drehmaschinen (Fanuc, Siemens, Haas) ist eine Referenzfahrt erforderlich: Die Achsen fahren zu den Referenzschaltern, um die Nullpositionen festzulegen. Dies dauert 30–60 Sekunden und ist nach einem Stromausfall oder einem Not-Aus zwingend erforderlich.
Laden Sie den G-Code über USB, das Netzwerk oder DNC. Zu den Programmen gehören:
- Kopfzeile (Sicherheitsbefehle: G20/G21-Einheiten, G54-Arbeitsversatz, G28-Rückzug in die Ausgangsposition)
- Werkzeugwechsel (T0101 für Werkzeug 1, Versatz 1)
- Spindelstart (Richtung M03/M04, Sxxxx U/min oder G96 konstante Oberflächengeschwindigkeit)
- Zyklen und Bewegungen
- Ende (M30 zurücksetzen)
Führen Sie vor dem Start einen Testlauf des Programms durch (Grafiksimulation oder Luftschnitt bei ausgeschalteter Spindel), um sicherzustellen, dass keine Kollisionen auftreten.
3. Werkzeugeinrichtung und Versätze
Werkzeuge in den Revolver einspannen – in der Regel Wendeschneidplatten aus Hartmetall (CNMG, WNMG usw.) in Haltern. Jedes Werkzeug anfahren:
- Stellen Sie den Z-Offset ein, indem Sie eine bekannte Oberfläche anvisieren oder einen Werkzeugmessgerät/-taster verwenden.
- Den X-Versatz durch Drehen eines Durchmessers und anschließendes Messen (oder Abtasten) einstellen.
Modern Maschinen Verwenden Sie automatische Werkzeugvoreinstellgeräte – der Taster berührt die Werkzeugspitze und aktualisiert die Versätze automatisch. Das spart Zeit und verringert Fehler.
4. Spindelstart und anfängliche Positionierung
Zyklusstart. Die Spindel beschleunigt auf die programmierte Drehzahl (z. B. 1500–4000 U/min für Stahl, 3000–6000+ für Aluminium). Das Werkzeug fährt im Eilgang zur Startposition (G00).
Die Steuerung führt den G-Code Zeile für Zeile aus und koordiniert dabei die X-/Z-Achsen (sowie weitere Achsen) mit der Spindeldrehung.
5. Schnittfolge beim Kernschneiden: Vorbearbeitung bis Fertigbearbeitung
Die meisten Programme folgen dieser Reihenfolge:
- Gegenüber Zunächst – Die Stirnfläche glätten (G01 oder G94-Zyklus), um einen sauberen Z-Nullpunkt zu erstellen.
- Aufrauen — Material schnell abtragen. Verwenden Sie Standardzyklen wie G71 (Außen-Schruppbearbeitung) oder G72 (Planen).
Beispiel: G71-Schruppblock (gängiger Fanuc-Standard):
Text
G71 U1,5 R0,8; (U = Schnitttiefe pro Durchgang 1,5 mm radial, R = Rückzug)
G71 P10 Q50 U0,4 W0,1 F0,25; (P/Q = Profil-Start-/Endblock, U/W = Aufmaß X/Z, F = Vorschub)
N10 G00 X105,0; (Eilgang zum Startdurchmesser)
G01 Z2,0 F0,3; (Vorschub bis zum Start der Planbearbeitung)
Die Maschine führt mehrere parallele Durchgänge entlang des Profils durch und lässt dabei eine Aufmaß (U/W) für die Endbearbeitung.
Das Schruppen hat Vorrang Material Materialabtragungsrate (MRR): tiefere Züge (0,08–0,15″), moderate Vorschübe (0,01–0,03 ipr), ausgewogene Drehzahlen zur Vermeidung übermäßiger Wärmeentwicklung.
- Halbfertigbearbeitung (optional) — Leichter Durchlauf zur Stabilisierung der Maße vor dem endgültigen Schnitt.
- Endbearbeitung — Geringe Schnitttiefe (0,005–0,020″), höhere Schnittgeschwindigkeiten, geringere Vorschübe für Ra 0,8–1,6 μm (oder besser). Verwenden Sie G70 Der Schlichtzyklus folgt dem gleichen Profil wie der Schruppzyklus, jedoch mit Schlichtparametern.
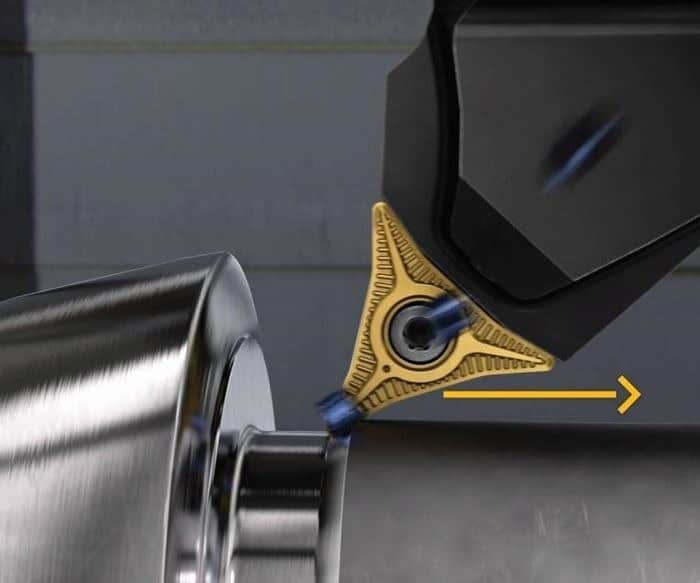
Ein neues Drehverfahren ermöglicht das “Rückwärtsdrehen” | Moderne Maschinenwerkstatt
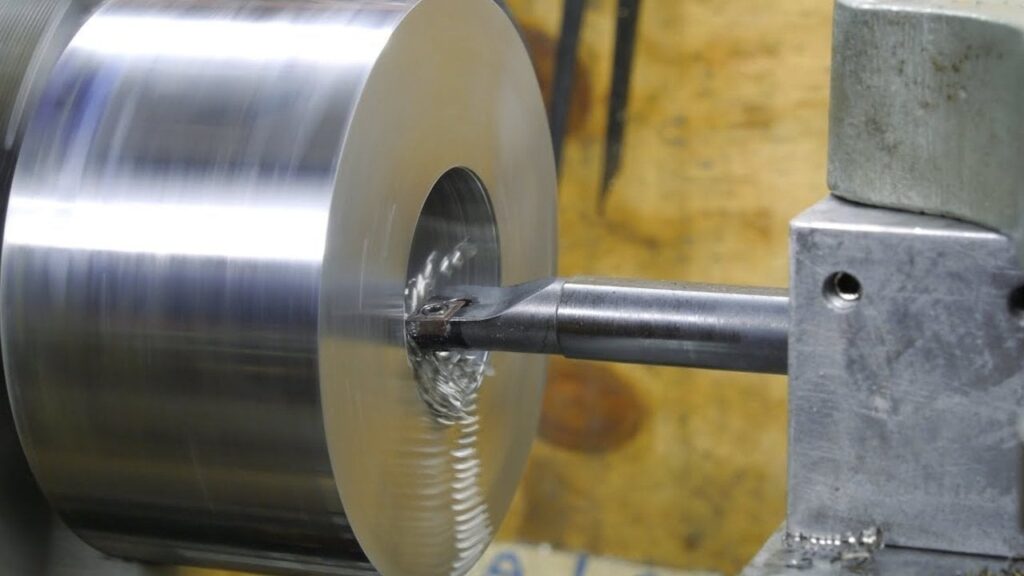
Hier ist ein Werkzeug zu sehen, das einen Schnitt an einem rotierenden Werkstück ausführt, wobei der Spanfluss sichtbar ist.
6. Kühlmittelzufuhr und Späneentsorgung
Kühlmittel wird in den Schnittbereich geleitet (Flood- oder Through-Tool-Kühlung bei 300–1000+ PSI). Es kühlt das Werkzeug und das Werkstück, schmiert und spült Späne ab.
Die Steuerung des Chips ist entscheidend:
- Kurze, abgebrochene Späne (C-förmig oder segmentiert) lassen sich leicht über ein Förderband abtransportieren oder fallen gefahrlos herunter.
- Lange, fadenförmige Pommes (häufig bei Aluminium und Weichstahl) wickeln sich um das Werkzeug, das Werkstück oder den Reitstock – was zu Zusammenstößen, einer schlechten Oberflächengüte oder Stillstandszeiten führt.
Techniken zum Brechen von Chips:
- Spanbrechergeometrie bei Einsätzen, Verformungen oder Brüchen.
- Futtermodulation — Erhöhen Sie kurzzeitig den Vorschub oder verwenden Sie Peck-Zyklen.
- Hochdruck-Kühlmittel sprengt die Chips in Stücke.
- Oszillationsschneiden (einige Regler) variieren die Zufuhr sinusförmig.
- Parameteroptimierung — Ein höherer Vorschub führt oft zu besseren Ergebnissen als Geschwindigkeit allein.
Ohne eine gute Spanabfuhr muss man mit häufigen Unterbrechungen rechnen, um Verwicklungen zu beseitigen – was besonders bei unbemannten Fertigungsläufen ärgerlich ist.
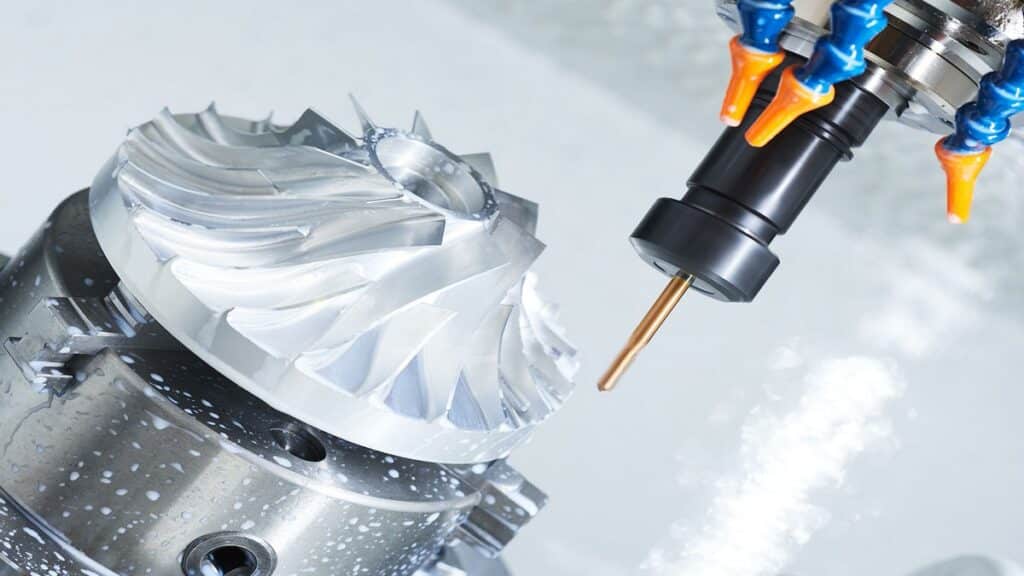
Was ist die Chip-Herstellung? | Marktperspektiven
Beispiel für eine effektive Spanbildung – kurze Späne werden sauber ausgeworfen.
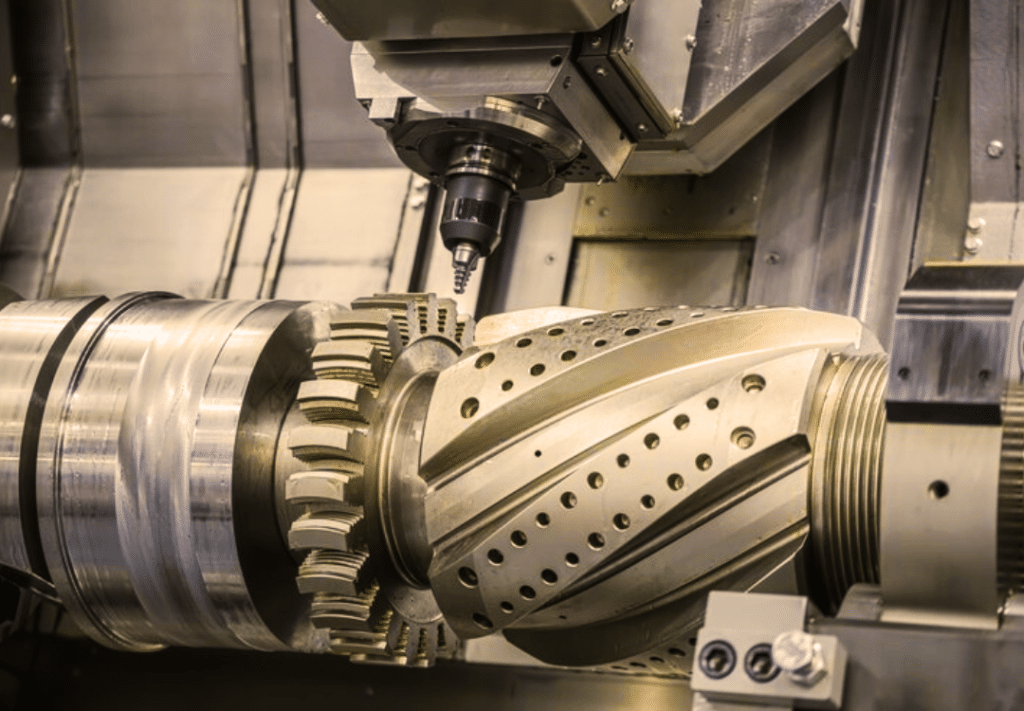
7. Fortgeschrittene Bearbeitungsvorgänge mit rotierenden Werkzeugen und mehrachsiger Bearbeitung
Zu Fräs-Dreh-Zentren:
- Live-Tools (angetriebene Revolverstationen) bohren, fräsen oder gewindeschneiden, während die Spindel über die C-Achse indexiert.
- Y-Achse ermöglicht außermittige Elemente.
- Hilfspindel greift das Werkstück für Arbeiten an der Rückseite (Fasen, Gewinde) auf, ohne dass es manuell gewendet werden muss.
Beispiel: Querbohrungen bohren, Abflachungen fräsen und anschließend zur Rückseitenbearbeitung an die Gegenspindel übergeben – alles in einer Aufspannung.
Dadurch werden Rüstvorgänge reduziert, die Rundlaufgenauigkeit verbessert und die Durchlaufzeit verkürzt.
8. Überwachung während des Bearbeitungsvorgangs, Abstechen und Entladen
Messen Sie die Sondendurchmesser in der Mitte des Zyklus (sofern vorhanden) und passen Sie die Versätze automatisch an, um thermische Abweichungen oder Verschleiß auszugleichen. Nach dem letzten Durchgang trennen Sie das Werkstück mit einem Nutenwerkzeug oder einem Trenneinsatz ab – verwenden Sie dabei die Peck- oder Oszillationsfunktion, um den Abfall sicher abzutrennen.
Das Bauteil entnehmen (manuell oder per Roboter), entgraten, das Erststück prüfen (Mikrometer, Koordinatenmessgerät, Oberflächenprofilometer) und anschließend die Produktion starten.
In der Praxis dauert der gesamte Arbeitsablauf – vom Einladen bis zum Entladen – bei einfachen Wellen nur wenige Minuten, bei komplexen Fräs-Dreh-Teilen hingegen mehrere Stunden. Der Erfolg hängt von bewährten Programmen, stabilen Einstellungen, scharfen Werkzeugen und einer aufmerksamen Überwachung ab. Wenn die Späne richtig abfließen und die Toleranzen Durchlauf für Durchlauf eingehalten werden, fühlt sich das Drehen wie Routine an – doch dies basiert stets auf einer sorgfältigen Vorbereitung. Bei anspruchsvollen Aufträgen, bei denen die internen Kapazitäten oder das Fachwissen nicht ausreichen, sind erfahrene CNC-Drehdienstleistungen diesen Prozess in großem Maßstab zuverlässig zu wiederholen.
Typische Genauigkeiten und Toleranzen, mit denen Sie rechnen können
In realen Produktionsumgebungen des Jahres 2026, CNC-Drehen bietet eine wiederholbare Maßgenauigkeit, die die manuelle Drehbearbeitung bei weitem übertrifft, doch die genauen Werte hängen ab von Maschine Klasse, Einrichtungsstabilität, Material Verhalten, Werkzeugzustand und die Frage, ob Sie Standardaufträge bearbeiten oder auf höchste Präzision setzen. Werkstätten streben nicht bei jedem Teil nach den engsten Toleranzen – dies würde die Kosten durch langsamere Zyklen, häufigere Werkzeugwechsel, Messungen während des Fertigungsprozesses, temperaturgeregelte Umgebungen und erweiterte Prüfungen drastisch in die Höhe treiben. Stattdessen richten sich die Toleranzen nach den funktionalen Anforderungen: Eine gewöhnliche Welle kann Toleranzen von ±0,01–0,02 mm aufweisen, während ein Lagerzapfen eine strengere Kontrolle erfordert.
Standardtoleranzen in der täglichen Produktion
Die meisten Geschäfte verwenden standardmäßig ISO 2768, mittel (m) Güteklasse, sofern in der Zeichnung nichts anderes angegeben ist. Dies ist die praktische Grundlage für gedrehte Metallteile im Jahr 2026:
- Längenmaße und Durchmesser (allgemeine Merkmale): ±0,1 mm bis ±0,2 mm bei größeren Abmessungen (>30 mm), bei kleineren Merkmalen mit einer Toleranz von ±0,05–0,1 mm. In Zoll entspricht dies etwa ±0,002″ bis ±0,008″ (0,05–0,2 mm).
- Gut konstruierte Teile mit mittlerem Stückzahlvolumen (z. B. Wellen, Buchsen, Fittings im Automobilbau oder im allgemeinen Maschinenbau): ±0,01 mm bis ±0,02 mm (±0,0004″ bis ±0,0008″) bei Durchmessern. Dabei wird von einer guten Maschine Steifigkeit (Schrägbettdrehmaschine, Spindel mit Direktantrieb), scharfe Hartmetalleinsätze, geeignetes Kühlmittel und kein übermäßiger Ausleger.
- Präzisionsmerkmale (Presspassungen, Lagersitze, Hydraulikventilschieber, Gewindeanschlüsse): ±0,0025 mm bis ±0,0125 mm (±0,0001″ bis ±0,0005″). Werkstätten erreichen dies routinemäßig bei stabilen Aufspannungen mit prozessbegleitender Messung (Abtastung), thermischer Kompensation und leichten Schlichtdurchgängen. Viele High-End-Drehzentren (z. B. DMG Mori, Okuma, Mazak mit Linearmaßstäben) halten unter kontrollierten Bedingungen bei Durchmessern konstant eine Toleranz von ±0,005 mm (±0,0002″) ein.
Diese Toleranzbereiche stammen aus der Praxis im Fertigungsbereich im Jahr 2026: Standard-Horizontal-Drehmaschinen erreichen als sichere Standardtoleranz ±0,005″ (±0,127 mm) (üblich bei Protolabs, Xometry und ähnlichen Dienstleistern), während auf Präzision ausgerichtete Betriebe ohne nachträgliches Schleifen ±0,001″ (±0,025 mm) oder besser erreichen. Extrem enge Toleranzen (±0,0002″ / ±0,005 mm) gibt es für medizinisch Implantate oder Luft- und Raumfahrtoptik, erfordert jedoch häufig ein Schleifen oder Honen nach der Drehbearbeitung, um die Qualität über eine gesamte Charge hinweg zu gewährleisten.
Anforderungen an die Oberflächenbeschaffenheit (Ra-Werte)
Die Oberflächenrauheit steht in direktem Zusammenhang mit den Toleranzen – feinere Oberflächen erfordern oft Parameter, die auch eine strengere Maßkontrolle erfordern.
- Standard-Oberfläche “wie bearbeitet” (Standardwert für die meisten Durchläufe): Ra 1,6–3,2 μm (63–125 μin). Dabei bleiben bei genauer Betrachtung leichte Werkzeugspuren sichtbar, die Oberfläche fühlt sich jedoch glatt an. Dies ist die Grundqualität für Halterungen, Gehäuse und tragende Wellen – ohne zusätzliche Kosten, erreicht mit moderaten Vorschüben (0,01–0,02 ipr) und Schnittgeschwindigkeiten.
- Hochwertige, funktionale Oberfläche (üblich für Gleitflächen, Dichtungen, Lagerzapfen): Ra 0,8–1,6 μm (32–63 μin). Erfordert scharfe Schneideinsätze (positiver Spanwinkel, poliert), geringe Vorschübe (0,002–0,005 ipr), hohe Drehzahlen und manchmal Oszillation oder variablen Vorschub, um Späne ohne Verformungsspuren abzubrechen.
- Hochwertige, realisierbare Oberflächenqualität (ohne Polieren): Ra 0,4 μm oder besser (16 μin oder feiner). Erreichbar mit diamantbestückten Werkzeugen bei Nichteisenmetallen, mit ultrascharfen Hartmetallwerkzeugen bei Stählen, unter Verwendung von Hochdruckkühlmittel und bei minimaler Schnitttiefe im letzten Durchgang. Diese Genauigkeitsstufe eignet sich für optische Halterungen, Hydraulikkolben oder medizinisch Bauteile, bei denen geringe Reibung und Verschleißfestigkeit entscheidend sind.
In der Praxis:
- Die Rauheit beträgt Ra 6,3–12,5 μm – sichtbare Linien, die nur in berührungsfreien Bereichen eine Funktion erfüllen.
- Bei sorgfältiger Steuerung lässt sich die Endfeinheit auf Ra 1,6 μm oder darunter senken.
- Ein Absenken unter Ra 0,8 μm führt häufig zu einer Verlängerung der Zykluszeit um 50–200% und zu erhöhtem Werkzeugverschleiß, weshalb Ingenieure diese Maßnahme auf kritische Bereiche beschränken.
Faktoren, die die Genauigkeit in der Praxis beeinflussen
Kein Betrieb hält diese Werte blind ein – mehrere Variablen führen dazu, dass Teile außerhalb der Spezifikationen liegen, wenn sie nicht kontrolliert werden:
- Wärmeausdehnung und Aufwärmphase der Maschine — Stahl dehnt sich um ca. 0,012 mm pro Meter und °C aus. Ein Temperaturanstieg um 10 °C führt bei einem Durchmesser von 200 mm zu einer Verschiebung von ca. 0,024 mm. In der Fertigung werden Spindel-Aufwärmzyklen, Kühlmittelkühler oder Linearmaßstäbe mit thermischer Kompensation eingesetzt, um bei langen Serien enge Toleranzen einzuhalten.
- Werkzeugdurchbiegung und Verschleiß — Überhängende Bohrstangen oder lange Drehwerkzeuge biegen sich unter Krafteinwirkung durch. Die Durchbiegung ist proportional zur dritten Potenz der Länge – bei doppeltem Überhang verachtfacht sich der Fehler. Neue Schneideinsätze und stabile Aufspannungen (BMT-Revolver, gedämpfte Stangen) halten diesen Fehler auf ein Minimum.
- Vibrationen und Rattern — Lange, schlanke Werkstücke (L/D > 6:1) oder unterbrochene Schnitte neigen zu Schwingungen. In den meisten Fällen lässt sich das Problem durch den Reitstock, die Lünette oder eine Verringerung der Schnitttiefe bzw. des Vorschubs beheben.
- Bearbeitbarkeit des Werkstoffs — Aluminium lässt sich leicht festhalten; Titan wird durch die Bearbeitung kaltverfestigt und erzeugt Wärme, wodurch sich die Toleranzen lockern, sofern nicht mit Hochdruckkühlmittel im Peck-Cut-Verfahren gefräst wird.
- Messung während des Prozesses vs. Messung nach dem Prozess — Die Überprüfung der Autokorrekturen in der Mitte des Zyklus gleicht Abweichungen aufgrund von Drift aus. Ohne diese Maßnahme schleichen sich Chargenabweichungen aufgrund von Werkzeugverschleiß oder Änderungen der Umgebungsbedingungen ein.
- Werkstückträger — Ein schlechter Spannfuttergriff führt zu Rundlaufabweichungen; dünne Wände verformen sich unter der Spannkraft.
Bei großen Produktionsserien (Tausende von Teilen) weichen das erste und das letzte Stück ohne Überwachung oft um 0,005–0,01 mm voneinander ab – ein häufiges Problem bei Projekten in der Automobil- oder Hydraulikbranche.
Warum das CNC-Drehen zuverlässige Ergebnisse in der Fertigung liefert
Die computergesteuerte Steuerung beseitigt Abweichungen durch den Bediener – keine Schwankungen durch manuelles Drehen des Handrads und keine Ermüdungserscheinungen. Ein bewährtes Programm läuft in jedem Zyklus gleich ab: identische Werkzeugwege, Geschwindigkeiten, Vorschübe und Verweilzeiten. Diese Wiederholgenauigkeit kommt besonders bei mittleren bis hohen Stückzahlen zum Tragen, bei denen Konsistenz wichtiger ist als einmalige Perfektion.
Die Industrie macht sich dies täglich zunutze:
- Automobilindustrie — Antriebswellen, Achsen, Kolben, Gleichlaufgelenke. Eine Toleranz von ±0,01 mm an den Zapfen gewährleistet eine gleichmäßige Drehbewegung und geringe NVH-Werte (Geräusche, Vibrationen, Rauheit). Die Wiederholgenauigkeit bei über 10.000 Teilen sorgt dafür, dass die Fertigungslinien reibungslos laufen.
- Luft- und Raumfahrt — Befestigungselemente, Buchsen, Anschlussstücke, Fahrwerksbolzen. Eine hohe Rundlaufgenauigkeit (±0,005 mm) und Oberflächengüte (Ra 0,8 μm) verhindern Ermüdungsrisse bei zyklischen Belastungen.
- Medizinische — Implantate, chirurgische Instrumente, Verbindungselemente. Biokompatibles Titan, auf ±0,005 mm gedreht mit einer Rauheit von Ra 0,4 μm, minimiert Gewebereizungen und gewährleistet einen präzisen Sitz.
- Allgemeiner Maschinenbau — Rollen, Spindeln, Ventilkörper. Zuverlässige Durchmesser und Oberflächenqualitäten gewährleisten die Funktion von Lagern, Dichtungen und die dynamische Auswuchtung.
Wenn die hauseigenen Anlagen oder das vorhandene Fachwissen nicht den Anforderungen hinsichtlich Stückzahlen, Toleranzen oder Sonderwerkstoffen entsprechen, CNC-Drehdienstleistungen die gesamte Kette verwalten: CAD-Prüfung auf Fertigungsfähigkeit, Konstruktion von Spannvorrichtungen, Auswahl der Werkzeuge, Programmoptimierung, Zwischenkontrollen und lückenlose Rückverfolgbarkeit (CMM-Berichte, Material (Zertifikate). Die OEMs erhalten Teile, die ohne Überraschungen direkt in die Montage fließen, wobei die Vorlaufzeiten durch spezielle Fertigungszellen häufig verkürzt werden.
Diese Eigenschaften – bewährte Toleranzen, gleichbleibende Oberflächenqualität und absolut zuverlässige Wiederholgenauigkeit – machen CNC-Drehen das Rückgrat für zylindrische Präzisionsbauteile im Jahr 2026. Toleranzen sollten nur dort ausgeweitet werden, wo es die Funktion erfordert; eine Überdimensionierung verursacht Kosten ohne Nutzen.
Wie funktioniert das CNC-Drehen?
CNC-Drehen funktioniert nach einer präzisen, wiederholbaren Abfolge von Schritten, durch die Rohstangenmaterial in fertige zylindrische Teile umgewandelt wird. Das Grundprinzip ist die subtraktive Bearbeitung Bearbeitung: a workpiece rotates rapidly on a spindle while one or more stationary cutting tools remove Material in controlled amounts. Computer numerical control (CNC) executes programmed instructions (G-code) to coordinate every movement, spindle speed, feed rate, and tool change, eliminating the variability of manual operation.
In modern shops in 2026, this process runs on horizontal or vertical CNC lathes (turning centers), often with added capabilities like live tooling, Y-axis, sub-spindles, and automatic probing. The result is high-precision parts with excellent concentricity, surface finish, and repeatability—ideal for medium-to-high volumes where consistency across thousands of pieces matters.
The process follows a clear, logical sequence from preparation to completion.
1. Load the Material — Secure a Bar or Rod in the Chuck
Begin by preparing and clamping the workpiece.
Raw material is typically round bar stock (aluminum, steel, titanium, brass, or plastics), cut to length or fed from a bar feeder for continuous production. Secure it in the spindle chuck:
- Three-jaw self-centering chuck — Fast for round stock; jaws grip evenly with hydraulic or pneumatic force.
- Four-jaw independent chuck — For irregular shapes or precise centering; requires manual indicating (dialing in) to minimize runout.
- Collet chuck — Preferred for precision bar work; provides superior concentricity but limited to specific diameters.
For long parts (length-to-diameter ratio >6:1), engage the Reitstock with a live center to prevent deflection, or use a Stützvorrichtung for intermediate support. Misalignment here causes immediate taper errors or chatter.
In automated cells, robotic arms or bar feeders load stock, allowing lights-out operation.
2. Program the Machine — Use G-Code to Guide Movements
Before any cut, create or load the program.
- Start with a CAD model of the final part.
- Use CAM software (Mastercam, Fusion 360, GibbsCAM) to define stock, select tools, set operations (roughing, finishing, threading), and generate toolpaths.
- Post-process to output machine-specific G-code.
G-code includes commands like:
- G00 for rapid positioning
- G01 for linear feed
- G71/G72 for roughing cycles
- G76 for threading
- M03/M04 for spindle direction, S for speed
Modern practice includes full simulation (Vericut or built-in graphics) to detect collisions, gouges, or over-travel. Dry-run the program (no tool or air cut) before committing metal.
3. Rotate the Workpiece — Spindle Spins It at High Speed
Power up, home the axes (move to reference points for zero establishment), load the program, and start the cycle.
The spindle accelerates to programmed RPM—typically 500–6000+ RPM depending on diameter, Material, and surface finish goal. Constant surface speed (G96) maintains optimal cutting velocity as diameter reduces.
Spindle power (15–50 HP common) and rigidity handle heavy roughing cuts without bogging down.
4. Move the Tool — Cutting Tool Removes Material Along X and Z Axes
The tool turret indexes to the active tool (carbide insert usually), and the CNC coordinates motion:
- Z-Achse — Parallel to spindle centerline; controls length and axial features.
- X-Achse — Radial; controls diameter (positive X moves away from center).
Basic 2-axis machines handle external diameters, faces, tapers, and simple profiles.
The tool feeds into the rotating workpiece, shearing Material into chips. Roughing uses deeper cuts (0.08–0.15″ DOC) and moderate feeds (0.01–0.03 ipr) for fast material removal. Finishing uses light cuts (0.005–0.020″) at higher speeds for smooth surfaces.
Coolant (flood or high-pressure through-tool) cools, lubricates, and flushes chips.
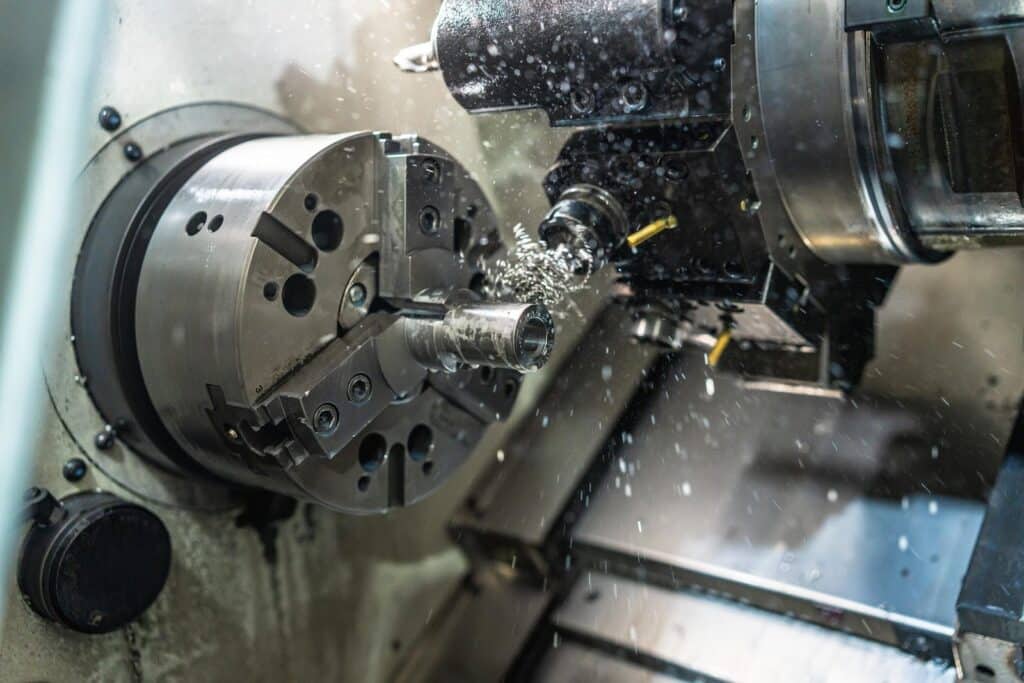
These illustrate the tool engaging the rotating workpiece, producing chips during a turning pass.
5. Finish Operations — Add Features Like Threads or Grooves
After rough and finish turning:
- Cut grooves, chamfers, or radii.
- Thread externally/internally using G76 cycle (multiple passes for depth control).
- Face ends for flat, square references.
- Bore internal diameters if needed.
On advanced centers, switch to live tools for secondary operations without repositioning.
6. Inspect and Unload — Check the Part and Remove It
Modern machines often probe mid-cycle or at key points—auto-adjust offsets for tool wear or thermal growth.
After final cut:
- Part off the finished piece (grooving/parting tool, often with peck to break the slug safely).
- Unload manually, via conveyor, or robot.
- Inspect critical dimensions (micrometers, CMM, profilometer) on first piece; sample or 100% inspect batches.
Deburr edges, clean, and prepare for secondary processes or shipping.
Modern Centers Add Live Tools for Milling on the Same Machine
Today’s turning centers integrate fräsen via:
- Live tooling — Motorized turret stations that rotate tools (drills, end mills) independently.
- C-Achse — Precise spindle indexing for angular positioning.
- Y-Achse — Off-center movement for eccentric features.
- Hilfspindel — Transfers the part for back-side Bearbeitung in one clamping.
This mill-turn capability completes complex parts (cross-drilled holes, milled flats, keyways) without secondary setups, boosting accuracy (no re-chucking errors) and slashing lead times.
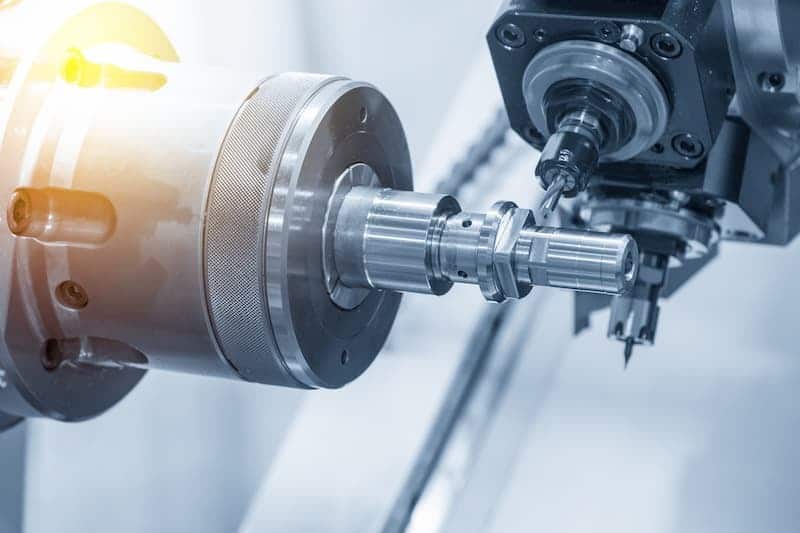
These show live tooling drilling and fräsen on a rotating part.
This setup saves significant time—often 30–50% on parts needing mixed turning and fräsen—and enhances precision by maintaining datum relationships. For jobs requiring these hybrid capabilities or high-volume consistency, CNC-Drehdienstleistungen deliver optimized processes from programming through inspection.
Main CNC Turning Operations
These are the core operations performed on CNC lathes and turning centers. Each targets specific features on cylindrical parts, using single-point tools for external/internal shaping or specialized tooling for threads, grooves, and holes. In 2026 production, these ops run on 2-axis lathes for basics or multi-axis mill-turn centers for integrated features, often in one setup to minimize handling and maintain datum accuracy.
Operations typically sequence as: face first (reference surface), rough OD/ID, finish passes, then secondary ops like grooving, threading, or live-tool drilling. Parameters (spindle speed, feed rate, depth of cut) adjust per Material—aluminum allows aggressive cuts, titanium demands conservative to avoid heat and work hardening.
Gegenüber
Facing creates a flat, perpendicular end surface on the workpiece. It’s almost always the first operation to establish a clean Z-zero datum and square the end for accurate length control.
The tool feeds radially inward from the outer diameter toward the center (or outward from a pre-drilled hole). Use a facing tool or OD turning insert with a lead angle for efficient chip flow.
- Why start here: Provides a reliable reference face; removes saw marks or uneven stock ends.
- Practical tips: Take multiple light passes if the end is uneven—first rough to clean up, then finish for flatness. Rigid setup prevents push-off; use positive-rake inserts for soft Materialien to reduce burrs.
- Common parameters: Higher spindle speed (2000–4000 RPM for steel), moderate feed (0.008–0.015 ipr), shallow DOC (0.02–0.05″) on finish.
- Issues if wrong: Convex/concave face from tool deflection or poor alignment—leads to length variation in batches.
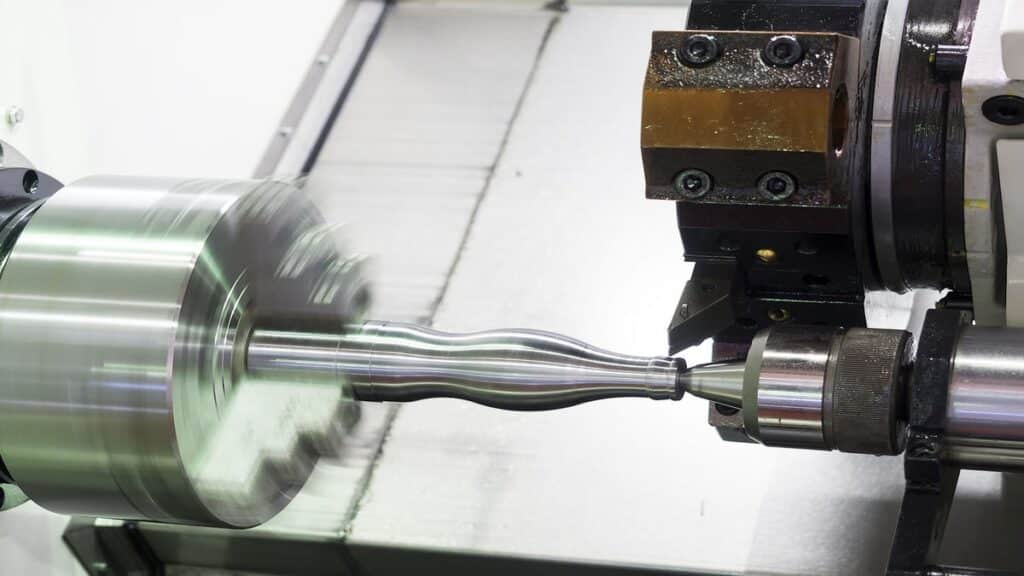
These show a facing cut flattening the end, with the tool moving across the rotating face.
Straight Turning (OD Turning)
Straight turning reduces the outer diameter (OD) to create smooth cylinders, steps, tapers, or contours. It’s the heart of most turned parts.
- Aufrauen — Removes bulk stock quickly. Deeper cuts (0.08–0.20″ radial DOC), higher feeds (0.015–0.040 ipr), moderate speeds to maximize MRR while preserving tool life.
- Endbearbeitung — Achieves final dimension and surface. Light DOC (0.005–0.020″), low feeds (0.002–0.008 ipr), higher speeds for Ra 0.8–1.6 μm.
Use canned cycles like G71 (rough) and G70 (finish) to automate profiling along the contour.
- Real application: Turning a shaft from 2″ bar to stepped diameters—rough in one cycle, finish for bearing fits.
- Challenges: Long overhangs cause deflection/taper; use tailstock or reduce DOC. Chip breaking essential—stringy chips from mild steel tangle without breakers or peck feeds.
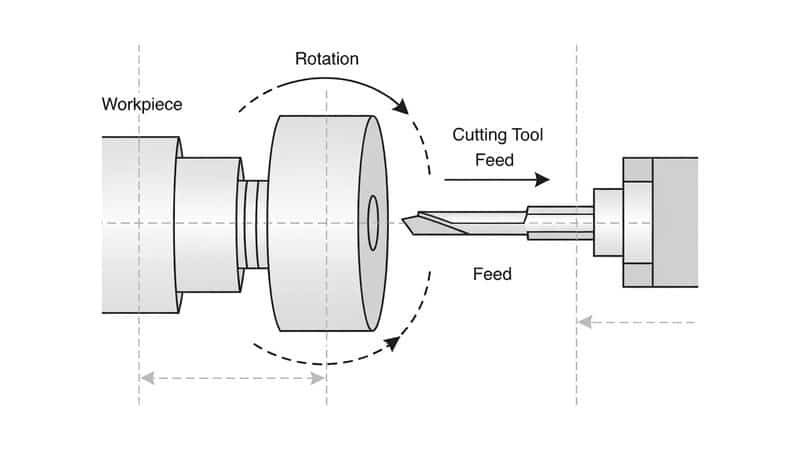
Langweilig
Boring enlarges or refines existing internal diameters using a single-point boring bar fed parallel to the spindle axis.
Start with a pre-drilled or cored hole; the bar reaches in to achieve precise ID, straightness, and finish. Depth-to-diameter ratios over 4:1 risk vibration—use damped bars or carbide extensions.
- Key considerations: Minimize overhang (L/D <4 ideal); ensure clearance to prevent rubbing. Peck boring clears chips in deep holes.
- Parameters: Lower speeds than OD (due to heat buildup), feeds 0.004–0.012 ipr, DOC 0.01–0.05″.
- Anwendungen: Bearing housings, valve bodies—tolerances often ±0.0005″ for press fits.
- Pitfalls: Chatter from resonance; use anti-vibration bars or adjust speeds to shift harmonics.
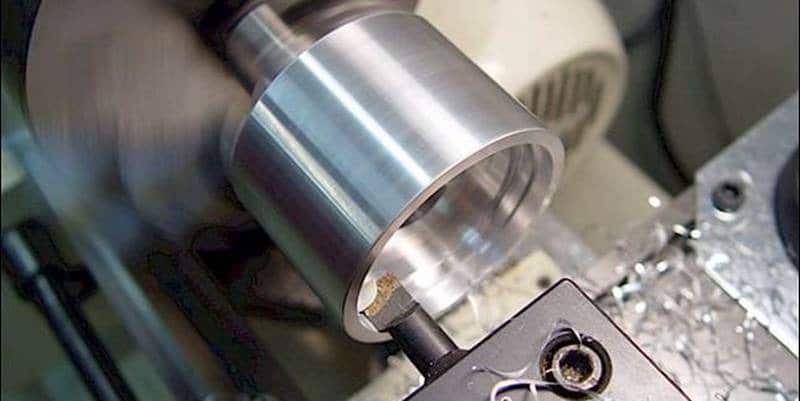
Gewindeschneiden
Threading cuts helical grooves for external or internal threads using a pointed single-point tool.
CNC uses G76 (two-line or one-line format) canned cycle: defines pitch, depth, angle, and multiple passes (roughing infeed then spring passes for accuracy).
- External — Most common; tool feeds in at compound angle (29–30°) to reduce load.
- Internal — Requires boring first; similar cycle but careful clearance.
- Parameters: Low feeds per pass, spindle synced to Z motion. Chamfer entry/exit to avoid burrs.
- Beispiele: UNC/UNF bolts, metric threads, Acme for leadscrews.
- Präzision: Pitch accuracy critical; use thread gauges post-cut.
Threading in action and G76 cycle diagrams showing multi-pass infeed.
Grooving and Parting
Grooving cuts narrow recesses (O-ring, snap-ring, relief); parting severs the finished part from stock.
Use dedicated grooving/parting inserts—rigid holders critical to resist deflection.
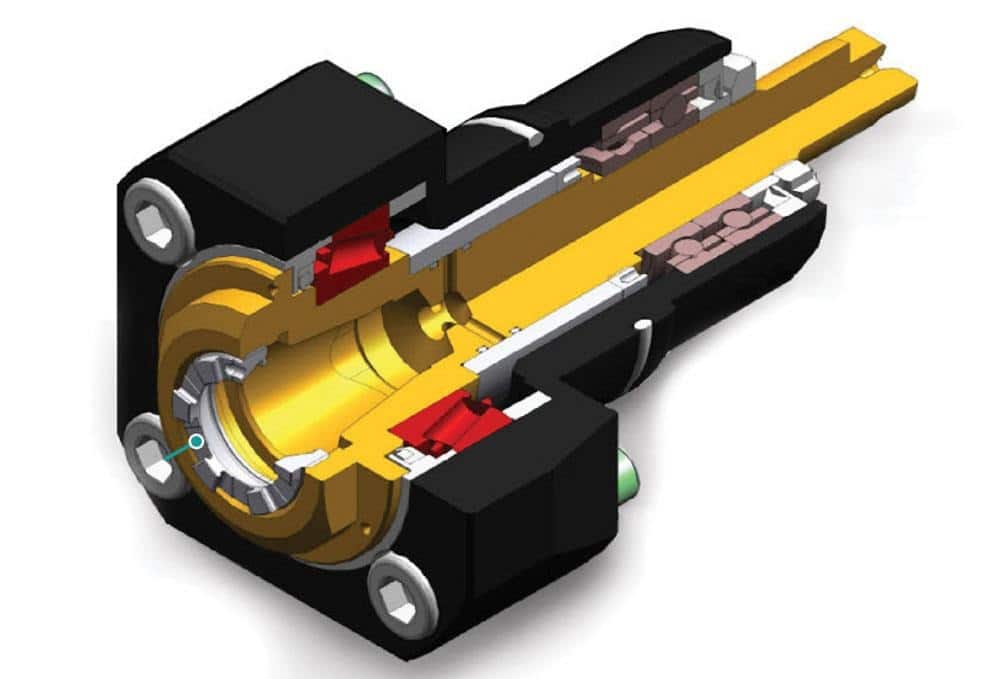
Bohren und Gewindeschneiden
Drilling creates axial holes; tapping forms internal threads in those holes.
- Bohren: Center drill first for spot, then peck cycle (G83) to clear chips in deep holes—prevents packing and breakage.
- Anzapfen: Rigid tapping (spindle reverses synced) or tension/compression holders. Peck tapping for deep threads.
- Live tooling advantage: Drill/tap radially or on face without stopping rotation—uses C-axis indexing.
On basic lathes, drill from tailstock; mill-turn centers use live tools for cross-holes.
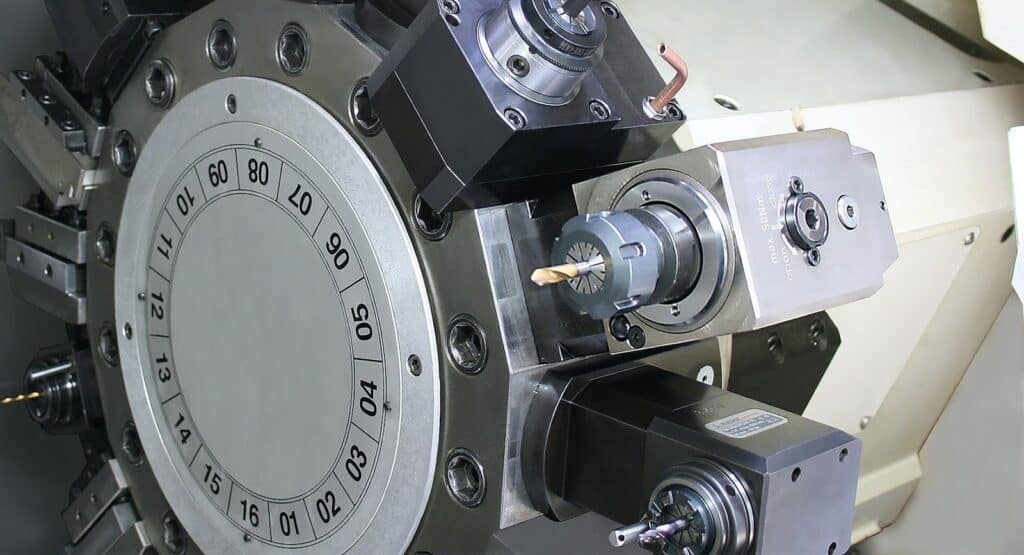
Live tooling setups drilling/tapping on lathe turret, showing motorized holders.
These operations cover 90%+ of turned features. Sequence them logically (face → rough → finish → secondary), optimize parameters per material, and use probing for in-cycle verification to hit tolerances consistently. For complex parts blending these ops, CNC-Drehdienstleistungen with mill-turn expertise deliver single-setup efficiency.
Vorteile des CNC-Drehens
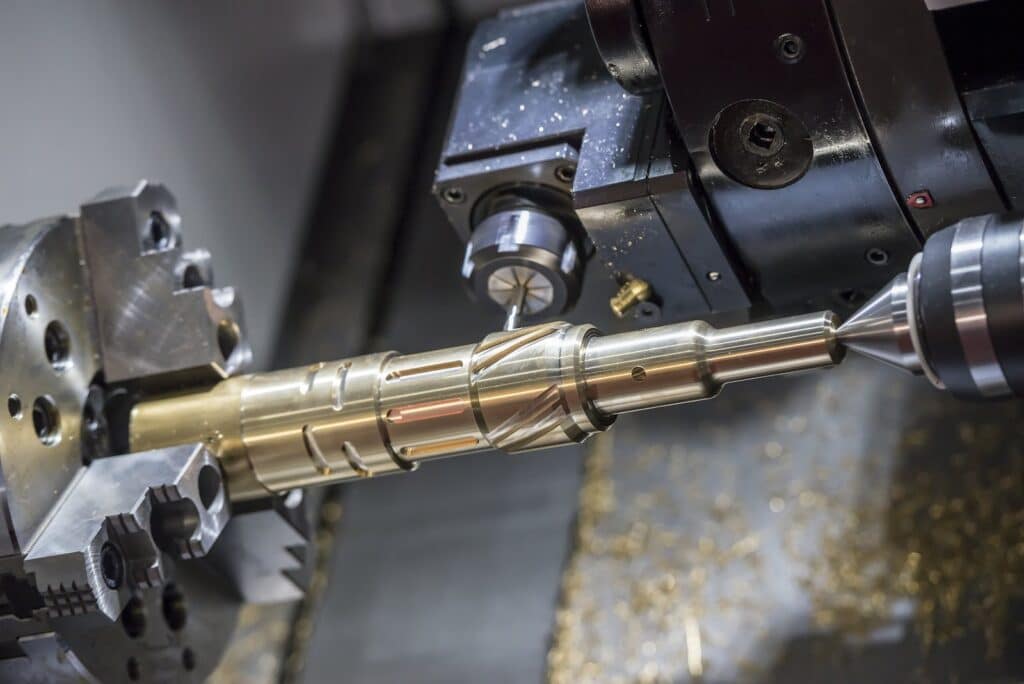
CNC-Drehen stands out in precision manufacturing because it exploits the inherent strengths of rotational symmetry for cylindrical and axisymmetric parts. The workpiece spins while the tool feeds linearly, allowing continuous cutting action that delivers high Material removal rates, superior concentricity, and finishes that often eliminate secondary operations. In 2026 shop environments—where tolerances tighten, volumes fluctuate, and lead times compress—these advantages compound into measurable gains in quality, throughput, and cost control.
Here are the primary reasons engineers and procurement teams choose CNC-Drehen over alternatives like fräsen, manual lathes, or other processes.
High Precision and Repeatability
CNC-Drehen routinely holds tolerances of ±0.0002″ to ±0.001″ (±0.005 mm to ±0.025 mm) on diameters in production, with concentricity and roundness often better than 0.0005″ TIR due to the single-axis rotation minimizing geometric errors. Once the program is proven (toolpaths, offsets, feeds/speeds locked), every part repeats identically—batch after batch, shift after shift—without operator intervention.
This repeatability stems from:
- Closed-loop servo control and linear scales on modern machines compensating for thermal growth and backlash.
- Consistent tool engagement—no interrupted cuts or varying forces like in fräsen.
- Probing and auto-offset adjustments mid-run to counter tool wear or ambient changes.
In practice, this means first-piece approval covers the entire run: a hydraulic spool or aerospace bushing from part 1 matches part 10,000 within microns. Manual lathes can’t match this—human variability introduces 0.005–0.010″ scatter even with skilled operators. Compared to fräsen, turning achieves tighter roundness and runout on cylindrical features without multiple setups that accumulate errors.
Fast Production for Cylindrical Parts
For round geometries, turning removes Material faster than any other method. Continuous tool contact and high spindle speeds (often 3000–6000+ RPM) yield exceptional MRR—frequently 2–5× higher than equivalent milling operations on similar stock.
- Cycle times drop dramatically for shafts, pins, fittings: a 12″ shaft with stepped diameters might run in 3–8 minutes per piece on a modern lathe vs. 15–30 minutes fräsen from billet.
- Bar feeding or sub-spindle transfer enables unattended or lights-out runs, pushing OEE above 85% in high-volume cells.
- In 2026, AI-optimized toolpaths and adaptive control further shave 10–30% off cycles by real-time adjustment.
This speed shines in medium-to-high volumes (100–10,000+ pieces), where setup amortizes quickly and continuous cutting maximizes spindle utilization.
Less Material Waste
Turning starts from near-net bar stock, removing only what’s necessary radially—typically 10–30% less waste than fräsen a part from a cube or plate. Optimized nesting in bar stock (especially with bar feeders) minimizes drop-offs, and precise programming avoids over-cutting allowances.
- Scrap rates often fall below 2–5% in well-run jobs, vs. 10–20%+ in manual or less-optimized processes.
- Near-net forgings or extruded blanks further reduce starting Material, cutting costs on expensive alloys like titanium or Inconel.
- Chip recycling is straightforward—clean, uniform chips from turning sell at higher value than mixed fräsen swarf.
Lower waste directly lowers per-part material cost, especially critical in aerospace/medizinisch where titanium or superalloys dominate.
Excellent Surface Finishes
The continuous, tangential tool contact produces inherently smooth surfaces—Ra 8–63 μin (0.2–1.6 μm) standard, down to Ra 4–16 μin (0.1–0.4 μm) with sharp inserts, low feeds (0.001–0.004 ipr), high speeds, and high-pressure coolant.
- No tool marks from retracts or step-overs like fräsen.
- Finishing passes often suffice without polishing or grinding, saving 20–50% on secondary ops.
- In sealing surfaces, bearing journals, or medizinisch implants, this reduces friction, wear, and galling—extending component life.
Cost-Effective for Medium to High Volumes
Initial programming and setup cost more than manual, but per-part economics flip quickly:
- Setup amortizes over 100–500+ pieces.
- Reduced labor (one operator oversees multiple Maschinen) and minimal rework from errors.
- Shorter cycles and higher throughput lower machine-hour burden.
- In 2026, automation trends (palletized cells, robotic tending) push effective rates even lower for volumes above 1000.
For prototypes or very low runs (<50), manual or 3D-Druck may edge out, but turning wins decisively from 100+ where consistency and speed dominate total landed cost.
Handles Various Materials
CNC turning machines process a broad range effectively:
- Soft/easy: aluminum, brass, plastics (high speeds, aggressive feeds).
- Tough: steels, stainless (balanced parameters to manage heat/chips).
- Exotic: titanium, Inconel, Hastelloy (ceramic/CBN inserts, high-pressure coolant, slow speeds to avoid notching).
Rigid setups, variable spindle power, and adaptive controls make it versatile—often the same Maschine runs aluminum prototypes one shift and titanium production the next.
Real-World Impact in Automotive and Aerospace
In automotive, turning produces drive shafts, axles, pistons, and CV joints with journal tolerances ±0.0005″ and finishes Ra 16 μin—ensuring smooth rotation, low vibration, and long bearing life. High repeatability across millions of parts keeps assembly lines running without fit issues.
In aerospace, bushings, fasteners, fittings, and landing gear components demand concentricity <0.0002″ and fatigue-resistant surfaces. Turning delivers this in heat-treated alloys with minimal distortion, reducing NDT failures and scrap.
Compared to manual lathes, CNC slashes errors (no hand-cranking variability), cuts labor (no constant attendance), and boosts output 5–10×—critical under skilled-labor shortages in 2026.
These advantages make CNC-Drehen the default for rotational parts: unmatched efficiency where geometry aligns, delivering reliable, high-quality components at scale. For demanding runs or when in-house capacity lacks the right Maschinen, CNC-Drehdienstleistungen replicate these benefits with proven setups and expertise.
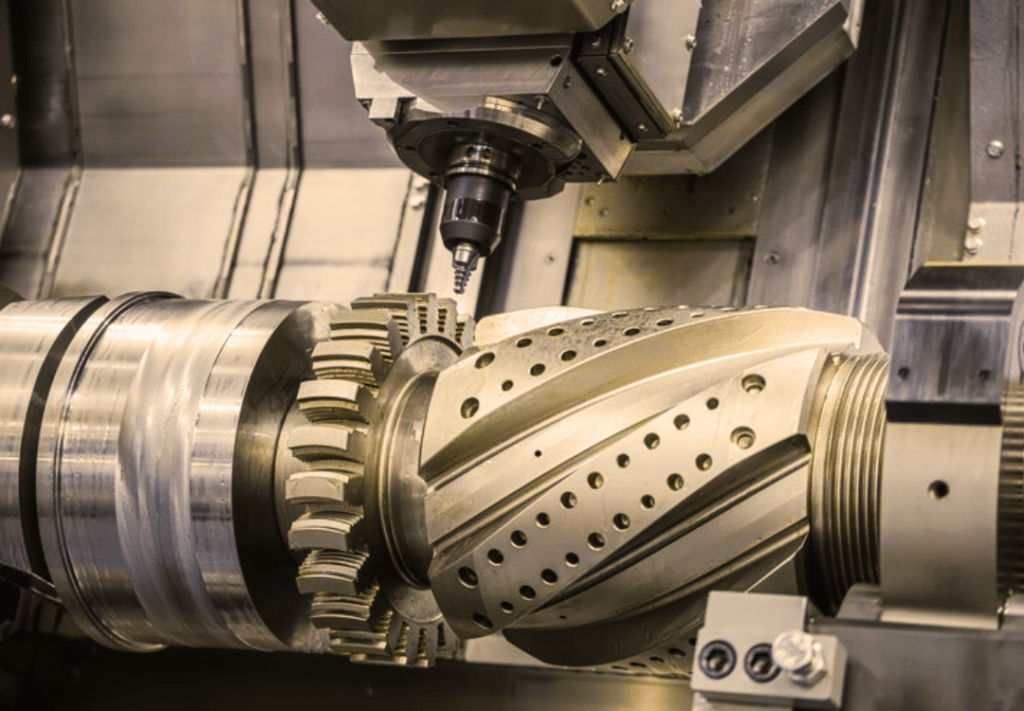
CNC-Drehmaschine
These show CNC-Drehen in action—precise cuts on rotating stock producing smooth, accurate cylindrical features.
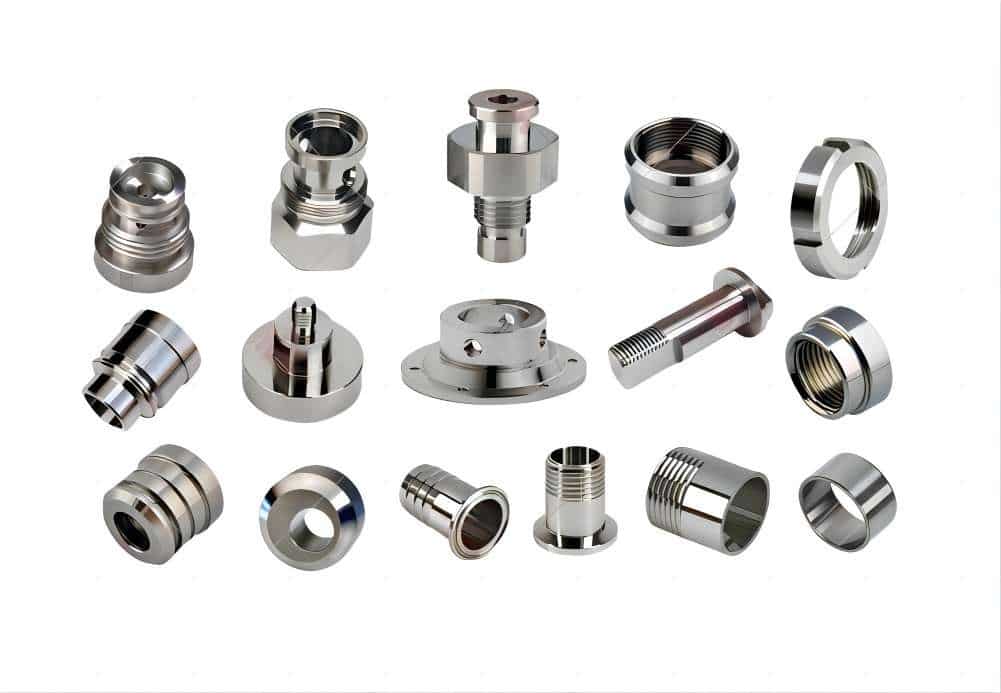
Examples of finished CNC turned parts—shafts, fittings, bushings—typical in automotive, aerospace, and precision applications.
CNC Turning vs. CNC Milling: Quick Comparison
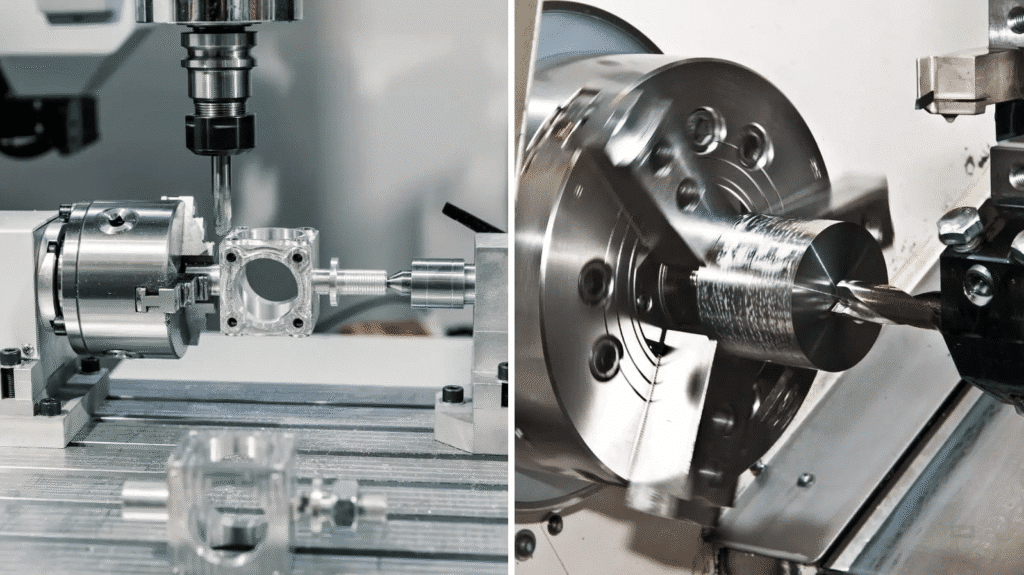
| Aspekt | CNC-Drehen | CNC-Fräsen |
| Workpiece Movement | Rotates | Stationary |
| Tool Movement | Linear (stationary tool) | Rotates and moves |
| Am besten für | Cylindrical, symmetrical parts | Complex shapes, flats, pockets |
| Geschwindigkeit | Faster for round parts | Versatile but slower for cylinders |
| Toleranzen | Often tighter (±0.0005″) | ±0.001″ typical |
Use turning for shafts. Use milling for brackets. Many shops combine both in mill-turn centers.
Industries That Rely on CNC Turning
CNC-Drehdienstleistungen serve key sectors.
- Automobilindustrie — Shafts, pistons, fittings
- Luft- und Raumfahrt — Turbine components, fasteners
- Medizinische — Implants, surgical tools
- Elektronik — Connectors, housings
These industries demand precision. CNC-Drehen delivers it consistently.
Link to your industry pages for more details.
How to Choose the Right CNC Turning Service
Selecting a CNC-Drehdienst isn’t about the lowest quote—it’s about finding a partner whose capabilities, processes, and track record align with your part requirements, volume, tolerances, Material, and industry demands. In 2026, with tighter supply chains, rising material costs, and increasing emphasis on traceability in regulated sectors, poor choices lead to delayed launches, rejected batches, or costly redesigns. A reliable service prevents these by delivering consistent parts that drop into assembly without surprises.
Follow this practical, shop-floor-validated guide. Ask pointed questions, request evidence, and compare multiple providers (aim for 3–5 quotes) to spot differences in real capability.
1. Check Machine Capabilities (Axes, Live Tooling, Capacity)
Start here because mismatched equipment kills feasibility or inflates costs through extra setups.
- Axis count and configuration — Basic 2-axis lathes handle simple shafts and bushings. For parts needing radial holes, milled flats, cross-drilling, or off-center features, demand live tooling (driven turret stations), Y-axis, C-axis indexing, and ideally a sub-spindle for single-setup back-side work. Ask: “What is your max turning diameter, length between centers, bar capacity, and live-tool RPM/power?” Look for slant-bed Maschinen with rigid BMT turrets for heavy cuts without chatter.
- Mill-turn integration — If your design mixes turning and fräsen, confirm they run true mill-turn centers (e.g., DMG Mori NTX, Okuma Multus, Mazak Integrex). This avoids secondary ops that add 20–40% cost and risk misalignment.
- Capacity and redundancy — Verify spindle count and shift coverage. For production (500+ pieces), ask about duplicate Maschinen or backup cells to handle breakdowns or spikes. Inquire about bar feeders for unattended runs on bar stock.
Pro tip: Request machine list with models, years, and photos. A shop with 2018+ multi-axis lathes is more likely to hold tight tolerances than one running 2005-era 2-axis Maschinen.
2. Review Material Expertise
Not every shop Maschinen every alloy well—exotics like titanium, Inconel, or Hastelloy require specific tooling, coolant strategies, and parameter knowledge to avoid work hardening, notching, or cracking.
- Ask for their experience with your exact materials (e.g., 6061 aluminum, 17-4 PH stainless, Ti-6Al-4V, Delrin). Request recent examples or material certs they’ve processed.
- Probe deeper: “Do you use high-pressure through-tool coolant? Ceramic/CBN inserts for hard materials? Variable-helix tools for chip breaking in gummy alloys?”
- For regulated industries (Automobil, Luft- und Raumfahrt, medizinisch), confirm full traceability—mill certs, heat-treat records, RoHS/REACH compliance.
Shops strong in your Material reduce scrap and cycle time—saving you 15–30% overall.
3. Ask About Tolerances, Certifications, and Quality Systems
Tolerances aren’t just numbers on a print—they reflect the shop’s process control.
- Achievable tolerances — Standard: ±0.0005″ to ±0.001″ on diameters; precision shops hit ±0.0002″. Ask for capability data (CpK >1.33 on critical features) and recent PPAP or FAIR reports.
- Zertifizierungen —
- ISO 9001:2015 baseline for general quality.
- AS9100D for Luft- und Raumfahrt (risk management, traceability, counterfeit prevention).
- ISO 13485 for medizinisch (validation, sterilization compatibility).
- ITAR registration for defense/aerospace (export-controlled parts).
- NADCAP for special processes if needed (e.g., heat treat, NDT).
- Quality control — Inquire about in-process probing, CMM usage, SPC charting, and final inspection. Ask: “How do you handle thermal compensation? Tool wear monitoring? Calibration frequency?”
A shop with these systems catches issues early—preventing batch rejections that cost weeks.
4. Look at Lead Times, Production Capacity, and Scalability
Lead time reliability separates partners from headaches.
- Request typical and worst-case timelines for prototypes (1–50 pcs) and production (500–10,000+).
- Ask about current utilization and backlog—overloaded shops miss dates.
- Evaluate scalability: Can they ramp from prototype to full production without new setups or subcontractors? Look for dedicated cells or redundant machines.
- Communication: How do they update on delays? Expect weekly status if critical.
In 2026, with ongoing supply volatility, prioritize shops that offer realistic ETAs backed by historical on-time delivery metrics (>95%).
5. Request Case Studies, Samples, and References
Proof beats promises.
- Ask for recent case studies or photos of similar parts (same Material, tolerances, volume) in your industry (Automobil shafts, Luft- und Raumfahrt fittings, medizinischimplants).
- Request sample parts or first-article inspection reports to verify actual performance.
- Ask for 2–3 references from similar customers—call them to confirm on-time delivery, quality, and responsiveness.
- Evaluate DFM (design for manufacturability) feedback: A good service reviews your CAD, suggests tweaks (e.g., relaxed non-critical tolerances, added chamfers, standard radii) to cut costs 10–30% and improve manufacturability.
Expert advice: Send your print early for a free DFM review—shops that provide detailed feedback (redlines, cost drivers) show engineering depth and partnership mindset.
Additional Practical Checks
- Quoting transparency — Clear breakdown: setup, Material, cycle time, tooling, finishes. Watch for hidden fees (programming, fixturing, expediting).
- Communication & responsiveness — Quick quote turnaround (24–48 hours), English-speaking engineers, same-time-zone preference for complex jobs.
- Location & logistics — Domestic for speed/IP protection; offshore for volume cost savings—but factor tariffs, shipping, and duties.
- Post-processing & finishing — In-house anodizing, plating, passivation, heat treat? Reduces vendors and lead time.
- Contract terms — NDA protection, payment schedule, liability, revision handling.
A strong CNC-Drehdienst acts as an extension of your team: they challenge assumptions, optimize designs, and deliver parts that meet or exceed specs on time. Start with these steps, compare side-by-side, and prioritize long-term fit over short-term savings. For your next project in Automobil, Luft- und Raumfahrt, medizinisch, or general engineering, the right partner turns potential headaches into seamless production. Submit an RFQ with your drawings and requirements—experienced services respond with insightful quotes and DFM suggestions to get you started right.
Common Mistakes to Avoid in CNC Turning
In real shop environments, most turning problems trace back to a handful of recurring errors that compound into scrap, downtime, broken tools, and missed deliveries. These aren’t theoretical—they show up daily on production floors in 2026, especially under pressure to hit aggressive cycle times or tight tolerances. The good news: nearly all are preventable with awareness, disciplined setup, and basic verification steps. Here are the most frequent and costly mistakes, why they happen, what they look like in practice, and how experienced machinists and programmers stop them before parts hit the floor.
1. Wrong Feeds and Speeds
This is the single biggest source of tool breakage, poor surface finish, dimensional variation, and excessive wear.
- What goes wrong: Too high speed + too low feed = built-up edge (BUE) on soft Materialien like aluminum or mild steel, leading to rough finish and tearing. Too low speed + high feed = excessive torque load, stalling the spindle or snapping inserts. Too aggressive overall = rapid flank/crater wear, notching on titanium/Inconel, or thermal cracking on carbide.
- Real-world signs: Chatter marks, blue chips (overheating), stringy birds-nest chips instead of controlled breakage, premature insert failure after 20–50 parts instead of hundreds.
- Why it happens: Copying old parameters without adjusting for new Material lot, tool coating, Maschine rigidity, or coolant condition. Or chasing shorter cycle time without validating tool life.
- How to avoid:
- Start with manufacturer-recommended starting points (Sandvik, Kennametal, Iscar charts) adjusted for your specific alloy, hardness, and insert grade.
- Use constant surface speed (G96) for consistent chip load across diameter changes.
- Monitor first few parts: check chip color/shape, listen for harmonics, measure insert wear after 10–20 cycles.
- Document proven parameters per Material/tool combo in a shop library—don’t rely on memory.
2. Poor Workholding
Inadequate or incorrect fixturing causes the majority of out-of-round, taper, and runout failures.
- What goes wrong: Insufficient grip pressure lets the part slip under cutting forces → tool crashes or gouges. Excessive pressure distorts thin-wall tubes or delicate features (oval bores, crushed diameters). Misaligned chuck jaws or worn collets introduce runout >0.002″.
- Real-world signs: Concentricity fails on multi-diameter parts, bearing journals show lobing, long parts whip and produce severe taper.
- Why it happens: Assuming three-jaw self-centering is always accurate (it isn’t on worn jaws), skipping dial-in on four-jaw, not using tailstock/steady on L/D >6:1, or ignoring part material (aluminum yields more than steel under clamp force).
- How to avoid:
- Indicate every setup—aim for <0.0005″ TIR on critical jobs.
- Use soft jaws bored to part OD for delicate or repeat work.
- Apply correct clamping pressure (use gauge or torque wrench); hydraulics auto-regulate better than manual.
- For slender parts: tailstock live center + pressure check, or steady rest positioned to minimize deflection.
- Verify after warm-up—thermal growth can change grip.
3. Ignoring Chip Control
Bad chip formation turns a smooth run into a crash or quality nightmare.
- What goes wrong: Long stringy chips wrap around the tool, part, tailstock, or probe → collision, marred surfaces, or broken live-tool motors. Packed chips in bores/grooves recut and ruin finish or break tools.
- Real-world signs: Birds-nest tangles halting cycle, re-cut marks on diameter, premature tool failure from chip abrasion.
- Why it happens: Wrong insert chipbreaker geometry for the material/feed, no peck cycles in deep holes/grooves, low-pressure coolant, or pushing feeds too high without testing.
- How to avoid:
- Select inserts with appropriate chip control (e.g., positive rake + breaker for aluminum, negative with strong edge for steel).
- Use peck drilling/boring (G83/G87) in deep features—retract fully to clear.
- High-pressure through-tool coolant (500–2000 PSI) blasts chips away.
- Add oscillation or variable feed in CAM if needed.
- Run short test cycles to confirm chip shape before full production.
4. Skipping or Delaying Maintenance
Neglecting machine care shortens spindle, turret, and way life dramatically.
- What goes wrong: Worn spindle bearings increase runout → poor concentricity and chatter. Dirty ways/guides cause stick-slip → inconsistent dimensions. Unlubricated ball screws wear prematurely.
- Real-world signs: Growing taper over a shift, vibration increase, spindle growl or heat, offset drift requiring constant tweaking.
- Why it happens: Production pressure— “we’ll do it next downtime”—until a breakdown stops the line.
- How to avoid:
- Follow OEM daily/weekly/monthly checklists: grease points, way lube, air filters, coolant concentration.
- Warm-up spindle 20–30 min before tight-tolerance runs.
- Track spindle hours and schedule bearing checks/replacement at OEM intervals (typically 10,000–20,000 hours).
- Use vibration monitoring sensors on critical Maschinen to catch bearing wear early.
5. Overlooking Material Properties
Treating all steels the same or ignoring heat-treat condition leads to unexpected behavior.
- What goes wrong: Work hardening in stainless/titanium from dull tools or high feeds → rapid wear or cracking. Heat buildup in low-conductivity alloys warps thin features. Sulfur-free steels string chips badly.
- Real-world signs: Sudden tool failure mid-batch (new lot harder than previous), distorted parts after unclamping, poor finish on supposedly easy material.
- Why it happens: Assuming mill cert matches previous stock, not verifying hardness/Rb, skipping test cuts on new material.
- How to avoid:
- Request and review material certs—check actual hardness vs. nominal.
- Run a test piece or short run on new lots to dial in parameters.
- Adjust for condition: annealed vs. heat-treated, cast vs. wrought.
- Use appropriate insert grades/coatings (e.g., PVD for stainless, CVD for steel).
Additional High-Impact Mistakes
- Skipping program simulation/verification — Leads to crashes (turret into chuck, tool into tailstock). Always simulate in CAM and dry-run on machine.
- No first-piece inspection protocol — Entire batch out of spec from uncaught thermal drift or offset error.
- Ignoring coolant maintenance — Diluted or contaminated coolant reduces tool life 30–50% and worsens finish.
- Poor tool offset management — Wrong offsets from manual touch-off or probe errors cause undersize/oversize parts.
Pro Tip from the Floor: Always simulate programs in software (Mastercam/Vericut) and on-Maschine graphics before cutting metal. Then run the first part at 50% feed override while watching closely—catch 90% of issues before committing to full speed. Document everything: parameters, setup photos, first-piece measurements. The five minutes spent preventing a crash or scrap batch pays back tenfold in uptime and profitability.
Avoid these pitfalls consistently, and CNC-Drehen becomes one of the most reliable, efficient processes in the shop. For complex or high-stakes jobs where in-house experience is thin, partnering with a proven CNC-Drehdienst that already has these disciplines built in can save significant time and risk.
Cost Factors in CNC Turning
Costs vary.
- Setup time
- Material type
- Komplexität der Bauteile
- Volume (higher volume lowers per-part cost)
Tight tolerances raise costs exponentially. Optimize designs early.
For prototypes, expect higher per-part prices. Production runs save money.
Schlussfolgerung
DAY 5 – CNC Turning (Foundation) covers the essentials you need. You now understand the process, operations, benefits, and pitfalls.
Apply this knowledge to create better parts. Whether prototyping or producing in volume, CNC-Drehen delivers results.Ready to start? Explore our CNC-Drehdienst for expert support in your industry. Contact us for a quote or advice on your next project.
FAQs
Was ist der Unterschied zwischen CNC-Drehen und CNC-Fräsen?
Beim CNC-Drehen wird das Werkstück gegen ein feststehendes Werkzeug gedreht, um runde Formen zu erzielen. Beim CNC-Fräsen dreht sich das Werkzeug, um flache oder komplexe Strukturen zu fräsen. Das Drehen eignet sich besonders für Zylinder, das Fräsen für unterschiedliche Geometrien.
Welche Werkstoffe eignen sich am besten für die CNC-Drehbearbeitung?
Aluminium, Messing, Stahl, Edelstahl, Titan und Kunststoffe wie Delrin. Weichere Werkstoffe lassen sich schneller bearbeiten und erzielen eine bessere Oberflächenqualität.
Wie präzise ist das CNC-Drehen?
It achieves tolerances from ±0.0005″ to ±0.003″. Factors include machine quality, tooling, and setup.
Was ist ein CNC-Drehzentrum?
Eine moderne Mehrspindeldrehmaschine, oft mit angetriebenen Werkzeugen zum Fräsen und Bohren in einer Aufspannung. Sie eignet sich für die Bearbeitung komplexerer Werkstücke als einfache Drehmaschinen.
Wann sollte ich CNC-Drehen einsetzen?
For parts with rotational symmetry like shafts, pins, or bushings. It’s ideal when you need high volume or tight round features.
 English
 简体中文
 Español
 Deutsch (Sie)
 日本語
 Português