Einführung
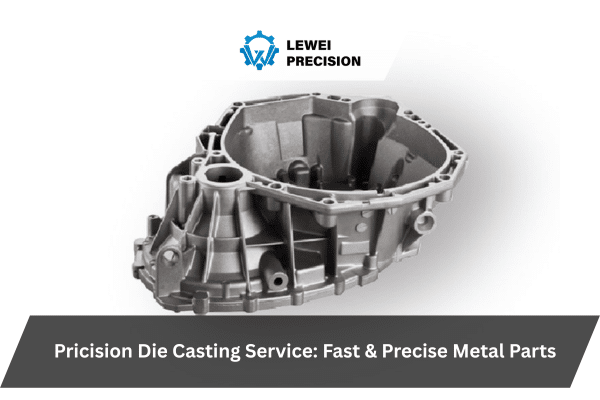
Die Fertigung von Tausenden identischer Metallteile mit komplexen Geometrien erfordert einen zuverlässigen, reproduzierbaren Prozess. Der Druckguss bewältigt diese Herausforderung, indem geschmolzenes Metall unter extremem Druck in Präzisionsstahlformen eingespritzt wird, wodurch Bauteile entstehen, die auch bei großen Produktionsmengen eine gleichbleibende Qualität aufweisen.
Dieser Leitfaden befasst sich mit den technischen Grundlagen von Druckgussdienstleistung, Strategien zur Materialauswahl, Kostenstrukturen und wann die Kombination von Verfahren wie der CNC-Bearbeitung einen Mehrwert schafft. Die Leser erhalten praktische Einblicke in die Wahl zwischen verschiedenen Gussverfahren, die Vermeidung häufiger Fallstricke und die Auswahl qualifizierter Fertigungspartner.
Was ist Druckguss und wie funktioniert er?
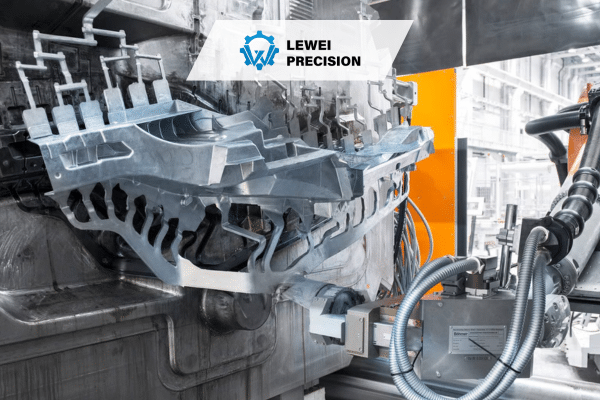
Beim Druckguss wird flüssiges Metall mit einem Druck von 1.000 bis 25.000 psi in gehärtete Stahlformen gepresst. Das Metall nimmt dabei die exakte Form des Formhohlraums an, einschließlich Details mit einer Dicke von nur 0,5 mm. Nach dem Abkühlen wird das erstarrte Bauteil durch mechanische Auswerferstifte herausgedrückt, während die Form für den nächsten Zyklus intakt bleibt.
Dieses Verfahren ähnelt dem Kunststoffspritzguss, findet jedoch bei weitaus höheren Temperaturen und Drücken statt. Eine einzelne Form hält in der Regel 50.000 bis 100.000 Zyklen stand, bevor sie überholt werden muss, wodurch Maßgefertigte Druckgussteile wirtschaftlich nur bei erheblichen Produktionsmengen rentabel.
Der grundlegende Druckgussprozess
Jeder Gusszyklus durchläuft sechs verschiedene Phasen:
Die Formflächen werden mit Trennmitteln behandelt und auf die optimale Temperatur gebracht. Die Metallschmelze wird unter hydraulischem oder pneumatischem Druck in die geschlossene Form eingefüllt. Der Guss kühlt je nach Wandstärke und Legierung 10 bis 90 Sekunden lang ab. Hydrauliksysteme trennen die Formhälften voneinander. Federbelastete Stifte drücken das Bauteil aus dem Formhohlraum. Die Bediener entfernen Angüsse, Angusskanäle und Grate vom fertigen Bauteil.
Häufig folgen weitere Bearbeitungsschritte. Präzisionsmerkmale wie Gewindebohrungen, ebene Bezugsebenen oder Bohrungen mit engen Toleranzen erfordern in der Regel eine CNC-Bearbeitung, da Druckgussdienstleistung allein lassen sich bei kritischen Maßen keine Toleranzen unter ±0,003 Zoll erreichen.
Warum sich Hersteller für den Druckguss entscheiden
Die Serienfertigung erfordert Prozesse, die Geschwindigkeit, Präzision und Wirtschaftlichkeit pro Einheit in Einklang bringen. Der Druckguss zeichnet sich gerade an dieser Schnittstelle aus:
Die Zykluszeiten werden in Sekunden statt in Minuten gemessen. Die Maßhaltigkeit liegt bei Tausenden von Bauteilen innerhalb einer Toleranz von 0,003 bis 0,005 Zoll. Komplexe Innenkanäle und dünnwandige Abschnitte entstehen ohne Montage. Dank der hohen Oberflächenqualität entfallen häufig Schleif- oder Polierarbeiten. Der Materialabfall bleibt unter 30% und wird in den Schmelzofen zurückgeführt.
Die Gehäuse der MacBook-Modelle von Apple verdeutlichen die Möglichkeiten des Druckgussverfahrens im großen Maßstab. Tesla hat laut seinen Berichten zur Fertigungseffizienz im Jahr 2023 die Komplexität der Montage des Model Y um 40% reduziert, indem 70 gestanzte und geschweißte Bauteile durch einteilige Aluminiumgussteile ersetzt wurden.
Warmkammer- vs. Kaltkammer-Druckguss
Die Maschinenarchitektur bestimmt, welche Legierungen für die einzelnen Verfahren geeignet sind. Die Temperaturverträglichkeit ist ausschlaggebend für diese grundlegende Unterscheidung bei Druckgussdienstleistung Technologie.
Warmkammer-Druckgießen
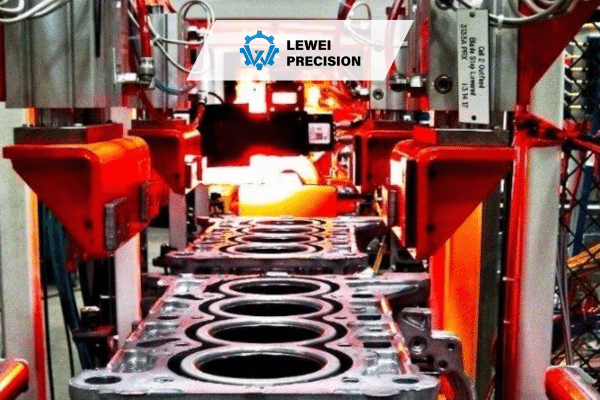
Der Metallschmelzofen ist direkt in das Einspritzsystem integriert. Ein untergetauchter Schwanenhalskanal füllt sich mit geschmolzener Legierung, und ein Kolben drückt das Material durch diesen Kanal in den Formhohlraum.
Zinklegierungen, Magnesium und niedrigschmelzende Metalle eignen sich für Heißkammerverfahren. Teile mit einem Gewicht von unter 50 Pfund lassen sich mit diesem Verfahren am besten verarbeiten.
Die Produktionsleistung erreicht 100 Schuss pro Stunde, da das Metall während des gesamten Prozesses geschmolzen bleibt. Die Betriebskosten liegen 20–30% unter denen von Alternativen mit Kaltkammer. Dünne Wandstärken bis hinunter zu 0,5 mm werden zuverlässig ausgefüllt. Das Verfahren minimiert Oxidations- und Einschlussfehler.
Legierungen, deren Schmelzpunkt über 900 °F liegt, greifen jedoch die Komponenten der Unterdruck-Einspritzanlage an. Für Aluminium- und Kupferlegierungen können keine Heißkammeranlagen verwendet werden.
Kaltkammer-Druckgießen
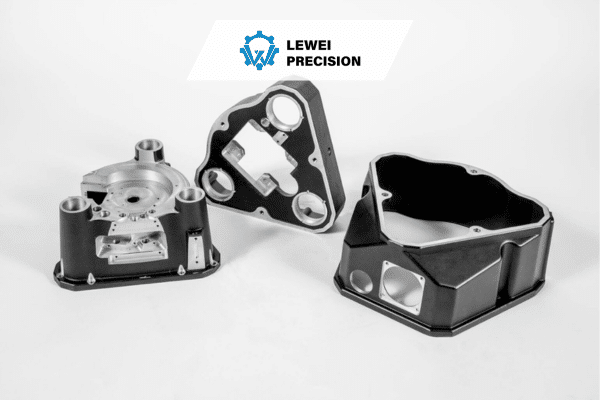
Die Legierung wird in einem separaten Schmelzofen hergestellt. Bei jedem Guss schütten die Bediener abgemessene Mengen in eine horizontale Kammer. Ein hydraulischer Stempel drückt das Metall sofort in die Form, bevor es zu stark abkühlt.
Bei der Kaltkammergussfertigung dominiert Aluminium, gefolgt von Kupferlegierungen und Messing. Größere Gussteile mit einem Gewicht von mehr als 50 Pfund erfordern dieses Verfahren.
Kaltkammeranlagen können Legierungen mit Schmelztemperaturen von bis zu 1.500 °F verarbeiten, ohne dass es zu einer Beeinträchtigung der Anlagenleistung kommt. Die Teilemasse reicht bis zu mehreren hundert Pfund. Hochfeste Aluminiumlegierungen behalten durch eine angemessene Prozesssteuerung ihre Eigenschaften bei.
Die Zykluszeiten verlangsamen sich aufgrund der manuellen Beschickung auf 30 bis 50 Schuss pro Stunde. Die Arbeitskosten steigen im Vergleich zu automatisierten Heißkanalsystemen um 15 bis 25%. Wärmeverluste zwischen Ofen und Form können zu Kaltstellen oder unvollständiger Füllung führen.
| Prozess-Typ | Metalle | Zykluszeit | Teil Größe | Betriebskosten |
| Heißkammer | Zink, Magnesium | Schnell (über 100 Schüsse/Stunde) | Klein - Mittel | Unter |
| Kaltkammer | Aluminium, Kupfer | Mäßig (30–50 Schüsse/Stunde) | Mittel bis groß | Höher |
Druckgusswerkstoffe: Aluminium, Zink und weitere
Die Wahl der Legierung wirkt sich auf alle Aspekte aus – von der Lebensdauer der Form über die Produktionsgeschwindigkeit bis hin zur Leistungsfähigkeit des Fertigteils. Die meisten Maßgefertigte Druckgussteile Bei Projekten können Sie aus drei Metallfamilien wählen.
Aluminium-Druckgusslegierungen
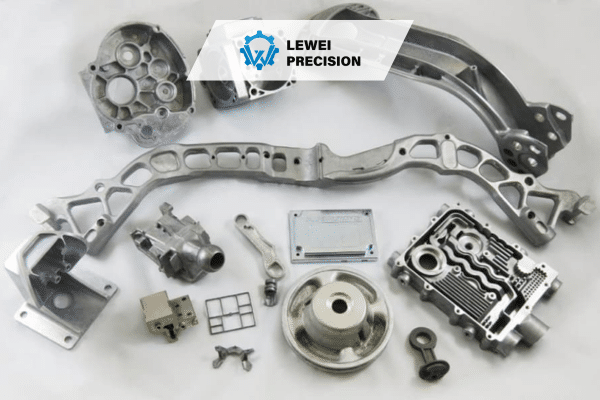
Aluminium macht nach Branchendaten aus dem Jahr 2024 etwa 80% des weltweiten Druckgussvolumens aus. Die Kombination aus geringer Dichte, Wärmeleitfähigkeit und ausreichender Festigkeit eignet sich für vielfältige Anwendungsbereiche.
A380 bietet vielseitige Leistungsmerkmale mit hervorragenden Formfüll-Eigenschaften für Gehäuse der Automobilelektronik und strukturelle Halterungen.
A383 (ADC12) bietet eine hervorragende Fließfähigkeit bei komplexen, dünnwandigen Geometrien, bei denen eine vollständige Füllung des Hohlraums eine Herausforderung darstellt.
A360 bietet maximale Korrosionsbeständigkeit für den Einsatz in maritimen Umgebungen und bei Installationen im Freien, die der Witterung ausgesetzt sind.
A413 sorgt für eine außergewöhnliche Druckdichtheit bei Hydraulikverteilern und Fluidsteuerungskomponenten, bei denen absolute Porenfreiheit erforderlich ist.
Die natürliche Oxidschicht von Aluminium schützt das Material auch ohne Beschichtung vor Korrosion. Die Wärmeleitfähigkeit liegt bei 120–150 W/m·K, wodurch sich Aluminium ideal zur Wärmeableitung eignet. Durch die Eloxierung entstehen kontrollierte Oxidschichten, die für Farbe und Verschleißfestigkeit sorgen. Die vollständige Recyclingfähigkeit gewährleistet, dass die Eigenschaften der Legierung auch nach unbegrenzten Umschmelzzyklen erhalten bleiben.
Bei den Elektrofahrzeugprogrammen von Ford für das Jahr 2024 kommt A380-Aluminium zum Einsatz Druckgussdienstleistung Bei Batteriegehäusen wird das Fahrzeuggewicht im Vergleich zu gestanztem Stahl um 15% reduziert, während gleichzeitig die Energieaufnahme bei einem Aufprall verbessert wird.
Zinkdruckgusslegierungen
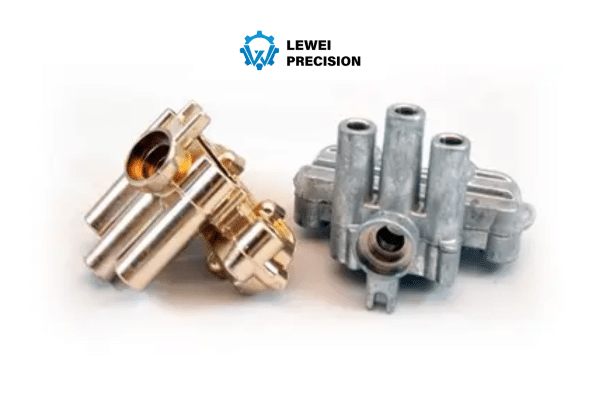
Zink schmilzt bei 419 °C, Aluminium hingegen bei 660 °C, was schnellere Zyklen und eine längere Lebensdauer der Gussform ermöglicht. Dank seiner hervorragenden Fließfähigkeit lassen sich komplexe Oberflächendetails, feine Schriftzüge und dünne Rippen nachbilden, die mit Aluminium nur schwer auszufüllen sind.
Zamak 2 (ZA-2) bietet eine hohe Zugfestigkeit von 59.000 psi für mechanische Bauteile wie Zahnräder und Hebel, die zyklischen Belastungen ausgesetzt sind.
Zamak 3 (ZA-3) Verbindet eine Festigkeit von 41.000 psi mit außergewöhnlicher Gießbarkeit für komplexe Gehäuse und Zierbeschläge.
Zamak 5 (ZA-5) bietet eine maximale Festigkeit von 54.000 psi bei guter Kriechfestigkeit für Anwendungen mit höherer Beanspruchung.
Niedrigere Gießtemperaturen senken den Energieverbrauch um 25–30% pro Teil. Die Automatisierung der Heißkammer ermöglicht die branchenweit schnellsten Zykluszeiten. Die Oberflächenhärte übertrifft die von Aluminium um 20–40 Rockwell-B-Punkte. Galvanische Beschichtungen, Pulverbeschichtungen und Verchromungen haften besser auf Zink als auf Aluminium.
Bei Gehäusen für elektronische Steckverbinder, Türschlosskomponenten und Präzisionsinstrumentengehäusen kommen die Formstabilität und die Oberflächenqualität von Zink zum Einsatz in Maßgefertigte Druckgussteile Anwendungen.
Sonstige Druckgusswerkstoffe
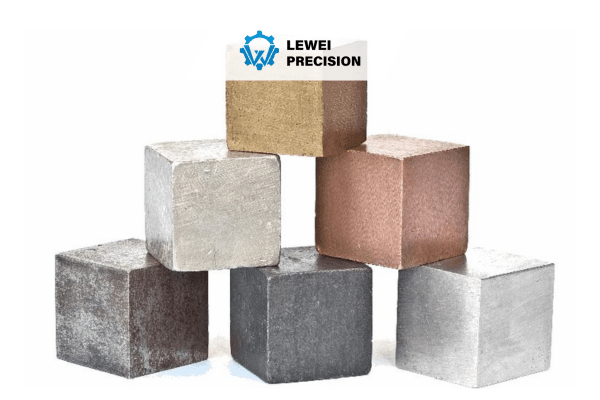
Magnesiumlegierungen Es wiegt 35% weniger als Aluminium bei vergleichbarer Festigkeit, allerdings erfordern die erhöhten chemischen Reaktivitätstendenzen besondere Vorsichtsmaßnahmen bei der Handhabung. Dank seiner Fähigkeit, elektromagnetische Störungen abzuschirmen, ist Magnesium in der Luft- und Raumfahrt-Avionik sowie in der Unterhaltungselektronik, wo das Gewicht eine wichtige Rolle spielt, besonders wertvoll.
Kupferlegierungen Sie bieten maximale Festigkeit und Verschleißfestigkeit bei einer Wärmeleitfähigkeit von über 200 W/m·K. Elektrische Sammelschienen, Komponenten für Schiffspropeller und hochwertige Sanitärarmaturen rechtfertigen den 3- bis 4-fachen Aufpreis von Kupfer gegenüber Aluminium.
Konstruktionshinweise für Druckgussteile
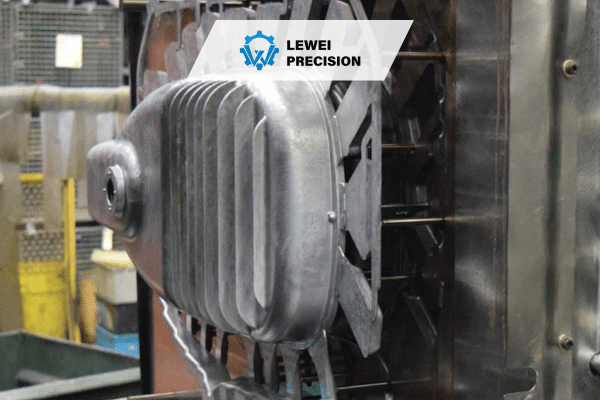
Technische Entscheidungen in der Konstruktionsphase bestimmen die Machbarkeit, die Kosten und die Qualität des Gussstücks. Für einen erfolgreichen Guss müssen mehrere geometrische Parameter sorgfältig berücksichtigt werden. Druckgussdienstleistung Ergebnisse.
Richtlinien zur Wandstärke
Optimale Wandabmessungen sorgen für ein Gleichgewicht zwischen vollständiger Formfüllung und kühlungsbedingten Fehlern:
Aluminiumgussteile erzielen die besten Ergebnisse bei Wandstärken zwischen 1,5 mm und 6 mm (0,060″ bis 0,24″). Zinkguss ermöglicht dünnere Wandstärken von 0,5 mm bis 3 mm (0,020″ bis 0,12″).
Zu dünne Wände gefrieren, bevor sie die Ränder des Hohlraums erreichen, was zu unvollständigen Bauteilen führt. Dicke Abschnitte kühlen langsam ab und bilden dabei innere Schrumpfhohlräume, die die mechanischen Eigenschaften beeinträchtigen. Durch die Aufrechterhaltung einer gleichmäßigen Wandstärke über die gesamte Geometrie hinweg werden unterschiedliche Abkühlgeschwindigkeiten vermieden, die zu Verformungen und Eigenspannungen führen.
Entwurfswinkel
Vertikale Flächen müssen eine Konizität aufweisen, damit das Werkstück ausgeworfen werden kann, ohne dass die Formoberfläche zerkratzt oder das Gussteil zerreißt:
Außenflächen erfordern eine Mindestschräge von 1–3 Grad. Innenflächen benötigen 2–5 Grad, da die Kerne beim Abkühlen durch Schrumpfung festgeklemmt werden. Bei strukturierten Oberflächen kommt pro 0,001″ Strukturtiefe 1 Grad hinzu, um die mechanische Verriegelung zu überwinden.
Funktionen, die vermieden oder minimiert werden sollten
Bestimmte geometrische Elemente erschweren die Werkzeugfertigung oder den Guss:
Hinterschnitte erfordern teure Seitenantriebsmechanismen, die die Zykluszeiten verlängern und die Lebensdauer der Werkzeuge verkürzen. Seitenantriebe erhöhen die Werkzeugkosten um $5.000 bis $15.000. Scharfe Ecken konzentrieren thermische und mechanische Belastungen und führen zur Rissbildung. Dünne Stege, deren Länge-zu-Dicke-Verhältnis über 10:1 hinausgeht, werden möglicherweise nicht vollständig ausgefüllt. Tiefe Taschen erschweren die Entlüftung, wodurch Gas eingeschlossen wird, das Oberflächenfehler verursacht.
Großzügige Übergänge an den Schnittstellen der Flächen verbessern sowohl die Gießbarkeit als auch die strukturelle Festigkeit. Innenecken benötigen einen Radius von mindestens 0,5–1,5 mm, Außenecken einen Radius von 0,25–1,0 mm. Größere Radien verstärken die Teile und erleichtern gleichzeitig den Metallfluss während des Gießvorgangs.
Oberflächenveredelungen für Druckgussteile
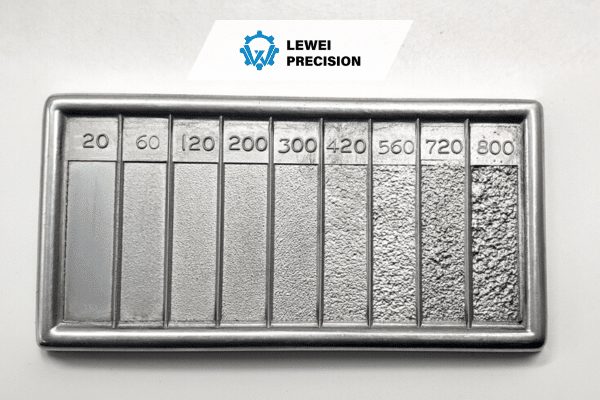
Rohgussteile weisen zwar eine gute Oberflächenqualität auf, doch erfordern viele Anwendungsbereiche eine verbesserte Optik, Korrosionsschutz oder funktionale Beschichtungen. Druckguss-Service bietet in der Regel mehrere Veredelungsmöglichkeiten an.
Gussoberfläche
Unbearbeitete Teile weisen eine Oberflächenrauheit von 32–64 Mikroinch Ra (1,6–3,2 Mikrometer) auf, mit sichtbaren Fließmustern, Auswerferstempelspuren und Trennlinien. Dies ist ausreichend für interne Bauteile, eine anschließende Lackierung oder nicht optische Anwendungen, bei denen die Funktion Vorrang vor dem Aussehen hat.
Mechanische Oberflächenbearbeitung
Perlstrahlen drückt feine Schleifpartikel gegen die Bauteile und sorgt so für eine gleichmäßige, matte Oberfläche, während kleinere Mängel beseitigt werden. Die Bearbeitung ist innerhalb von 1–2 Tagen zu minimalen Kosten abgeschlossen.
Taumelnd Die Teile werden zusammen mit Schleifmitteln in rotierende Trommeln gegeben, wodurch die Kanten geglättet werden und die Teile innerhalb von 1–2 Tagen einen dezenten Glanz erhalten – und das bei geringen Kosten.
Polieren verwendet zunehmend feinere Schleifmittel, um spiegelglatte Oberflächen für sichtbare Bauteile zu erzielen; dies dauert 3–5 Tage und ist mit moderaten Kosten verbunden.
Schutzbeschichtungen
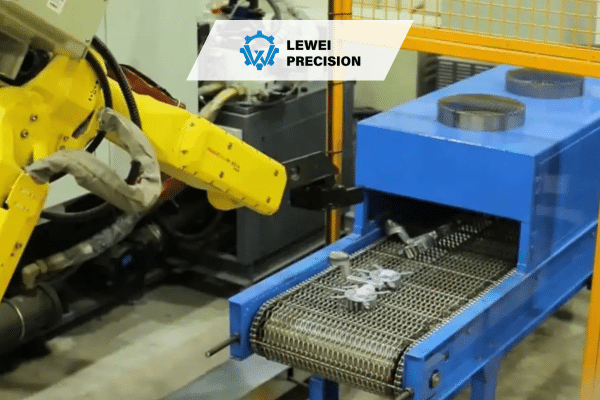
Pulverbeschichtung Trägt trockene Lackpartikel elektrostatisch auf, die beim Aushärten im Ofen verschmelzen und so strapazierfähige, kratzfeste Schichten in Tausenden von Farbvarianten ergeben. Der 3- bis 5-tägige Prozess verursacht zwar moderate Mehrkosten, vermeidet jedoch die mit der Nasslackierung verbundenen VOC-Emissionen.
Eloxieren erzeugt durch elektrochemische Verfahren kontrollierte Aluminiumoxidschichten. Typ II dient zur Herstellung dekorativer, korrosionsbeständiger Oberflächen. Typ III dient zur Herstellung härterer Beschichtungen für Anwendungen mit hohem Verschleiß. Beide Verfahren dauern 5–7 Tage und sind mit moderaten Kosten verbunden.
Chemischer Film Es werden Chromat-Konversionsbeschichtungen aufgebracht, die Aluminium schützen, dabei die elektrische Leitfähigkeit erhalten und die Lackhaftung verbessern. Dieses kostengünstige Verfahren dauert 2–3 Tage und eignet sich gut für die anschließende Pulverbeschichtung.
Beschichtungsoptionen
Beim Galvanisieren werden Metallschichten mit bestimmten Eigenschaften aufgebracht: Nickel für Korrosionsbeständigkeit, Chrom für Härte und Optik, Zink als Opferschutz, Gold oder Silber für elektrische Kontaktflächen.
Zinkgussteile lassen sich aufgrund unterschiedlicher Oberflächenchemie leichter galvanisieren als Aluminium. Verchromtes Zink liefert hervorragende optische Ergebnisse für Automobilverkleidungen und Baubeschläge unter Verwendung von Maßgefertigte Druckgussteile methods.
Industries Using Custom Die Casting
Autoindustrie
Modern vehicles incorporate 50-100 die cast components ranging from transmission cases to door handles. Annual production exceeds 200 million automotive die castings globally based on 2024 manufacturing statistics.
Common applications include transmission housings, engine blocks, steering knuckles, brake calipers, and structural nodes. Tesla’s Gigacasting technology produces single-piece rear body sections, cutting Model Y assembly time 40% according to 2023 investor presentations.
Luft- und Raumfahrtanwendungen
Aircraft manufacturers specify aluminum and magnesium die castings for cabin components, actuator housings, and electronics enclosures where weight reduction directly improves fuel efficiency. Non-structural applications avoid certification complexity while delivering mass savings versus machined alternatives.
Elektronik und Konsumgüter
Smartphones, laptops, power tools, and appliances contain multiple die cast parts. Thin-walled aluminum chassis provide electromagnetic shielding and heat dissipation. Zinc connector housings offer dimensional precision for mating interfaces. Camera bodies, power supply enclosures, and motor housings represent high-volume Druckgussdienstleistung Anwendungen.
Herstellung medizinischer Geräte
Surgical instruments, diagnostic equipment, and imaging systems demand precision and biocompatible materials. Stainless steel handles, aluminum housings, and zinc components meet stringent tolerances and surface finish requirements while supporting sterilization cycles.
Industrielle Ausrüstung
Pump bodies, valve housings, gearbox covers, motor frames, and lighting fixtures utilize die casting’s ability to create complex internal passages and mounting features in single operations. Industrial applications prioritize cost efficiency and production volume over aerospace-level specifications.
Die Casting Cost Factors
Economic analysis determines project feasibility. Druckguss-Service carries distinct cost structures compared to alternative manufacturing methods.
Tooling Costs
Die investment represents the largest upfront expense:
Simple single-cavity dies run $5,000-$15,000. Complex multi-cavity tools with slides cost $20,000-$75,000. Automotive structural dies exceed $100,000, reaching $500,000+ for large components.
Die complexity, cavity count, required slides or lifters, expected surface finish, and projected production volume all influence tooling expense. A properly maintained die delivers 50,000-100,000+ aluminum shots or 100,000-150,000+ zinc shots before major refurbishment.
Produktionskosten pro Teil
Recurring costs accumulate with each casting:
Aluminum raw material costs $2-4 per pound, zinc $1-2 per pound, plus 20-30% waste recycled back to furnaces. Machine cycle charges range from $0.50-$2.00 for simple parts to $2.00-$10.00 for complex geometries.
Finishing adds variable costs: as-cast requires nothing, powder coating $1.50-$5.00 per part, anodizing $2.00-$8.00, CNC secondary machining $5.00-$50.00+ depending on operations.
Break-Even Analysis
Volume thresholds determine economic viability:
Simple components become cost-effective at 1,000-2,500 pieces. Medium complexity parts need 2,500-5,000 units. Complex designs require 5,000-10,000 pieces to justify tooling investment.
Below these quantities, CNC-Bearbeitung from solid stock or additive manufacturing may cost less than Maßgefertigte Druckgussteile when amortizing die expense across limited production.
Ways to Reduce Costs
Eliminate undercuts and side actions to simplify tooling. Maintain uniform wall thickness for faster, more reliable casting. Consolidate production volumes to spread tooling costs. Specify achievable tolerances since ±0.001″ requirements force expensive secondary machining. Design for as-cast surfaces where cosmetic appearance permits. Consider family dies casting multiple part numbers simultaneously.
Common Die Casting Mistakes to Avoid
Underestimating Lead Times
First article delivery typically requires 8-16 weeks, not 2-3 weeks. Die design and customer approval consumes 2-3 weeks. Tool steel machining and heat treatment needs 4-8 weeks. T1 sample production and approval iterations take 2-3 weeks. Production startup and process validation adds 1-2 weeks.
Planning Maßgefertigte Druckgussteile projects early in development cycles prevents schedule compression. CNC machining produces prototype quantities while permanent dies undergo fabrication.
Ignoring Design for Manufacturing
CAD models may contain geometric features physically impossible to cast or economically prohibitive. Experienced Druckgussdienstleistung providers identify problems during DFM review, saving revision costs and schedule delays. Engaging manufacturing partners early in design phase prevents expensive corrections after tooling commitment.
Specifying Unnecessary Tight Tolerances
Standard die casting achieves ±0.003″-0.005″ dimensional control. Tighter specifications demand secondary CNC machining, increasing piece cost 20-50%. Apply close tolerances only to critical mating features and datum surfaces. Allow as-cast dimensions elsewhere to minimize cost.
Choosing the Wrong Material
Maximum strength alloys sometimes fill molds poorly or require cold chamber processing that increases expense. Material selection balances mechanical properties, castability, production rate, and cost. Testing sample parts before committing production tooling validates material performance.
Overlooking Surface Finish Requirements
As-cast surfaces display flow lines, pin marks, and parting line witness marks. Applications requiring Class A cosmetic appearance need specified finishing operations. Designing parts where appearance-critical surfaces receive finishing while non-visible faces remain as-cast optimizes cost.
How to Choose a Die Casting Service Provider
Manufacturing partner selection impacts quality, delivery, and project success as much as sound design practices.
Key Qualifications to Verify
Quality system certifications demonstrate process maturity: ISO 9001:2015 for general manufacturing, AS9100D for aerospace, ISO 13485 for medical devices, IATF 16949 for automotive suppliers.
Technical capabilities determine production feasibility: available machine tonnage range (300-3000 tons typical), hot and cold chamber equipment inventory, in-house finishing services, CNC secondary machining capacity.
Experience indicators include minimum 5 years operating history, relevant industry portfolio, comparable part examples, and customer references willing to discuss quality and delivery performance.
Questions to Ask Potential Suppliers
Request typical die delivery schedules. Clarify how many sample iterations tooling costs include. Understand production quality control methods and inspection frequency. Confirm DFM support availability during design phase. Verify in-house finishing and secondary operation capabilities. Establish production capacity and re-order lead times. Determine tooling ownership—customer or supplier retains assets.
Red Flags to Watch For
Suppliers unwilling to provide references or sample parts raise concerns. Absence of formal quality certifications suggests immature processes. Vague pricing or hidden fees indicate poor business practices. Communication difficulties during quoting predict future project problems. Inability to provide DFM feedback reveals limited technical expertise. Unclear tooling modification procedures create downstream conflicts.
Sample parts from previous projects reveal manufacturing capability better than certifications alone. Dimensional consistency across multiple castings demonstrates process control.
Schlussfolgerung
Druckguss-Service combines production speed, dimensional precision, and favorable unit economics for volume metal part manufacturing. Project success depends on optimizing designs for castability, selecting appropriate materials and finishes, and partnering with qualified suppliers who understand process capabilities and limitations.
Starting with thorough DFM reviews, choosing certified suppliers, and integrating CNC machining where tolerances demand it creates optimal outcomes. Understanding volume thresholds, realistic lead times, and cost structures enables informed manufacturing decisions.
Häufig gestellte Fragen
Wie hoch ist die Mindestbestellmenge für den Druckguss?
Die meisten Lieferanten verlangen eine Stückzahl von 1.000 bis 5.000 Teilen, um die Investition in das Werkzeug zu rechtfertigen. Bei einfachen Ein-Kavitäten-Formen sind Mindestbestellmengen von 500 bis 1.000 Stück möglich, sofern die Geometrie eine wirtschaftliche Produktion zulässt.
Wie lange halten Druckgusswerkzeuge?
Bei ordnungsgemäßer Wartung erreichen Aluminiumformen eine Lebensdauer von 50.000 bis 100.000 Schüssen, Zinkformen von 100.000 bis 150.000 Schüssen. Bei komplexen Geometrien mit Gleitflächen oder dünnen Abschnitten kann die Lebensdauer kürzer ausfallen, sodass eine frühzeitige Aufarbeitung erforderlich sein kann.
Können beim Druckguss Gewindebohrungen hergestellt werden?
Außengewinde lassen sich problemlos gießen, bei Innengewinden treten jedoch Auswurfprobleme auf. Üblicherweise werden zunächst Vorbohrungen gegossen, anschließend werden die Gewinde im Rahmen einer sekundären CNC-Bearbeitung durch Gewindeschneiden hinzugefügt.
Welche Toleranzen lassen sich beim Druckguss erreichen?
Standard capability ranges ±0.003″-0.005″ per inch. Optimal die design and process control can reach ±0.001″ on critical dimensions, though costs increase 20-50% for secondary machining.
Wie viel kostet der Druckguss im Vergleich zur zerspanenden Bearbeitung?
Die Kosten für den Druckguss betragen $0,50–$10,00 pro Teil nach einer Werkzeuginvestition von $5.000–$75.000. Die CNC-Bearbeitung kostet $20–$200+ pro Teil ohne Werkzeugkosten. Die Gewinnschwelle liegt je nach Komplexität in der Regel bei 1.000–2.500 Teilen.
Referenzen
- North American Die Casting Association (NADCA). “State of the Die Casting Industry Report 2024.” https://www.diecasting.org
- Tesla, Inc. “Investor Day Presentation: Manufacturing Innovation.” March 2023. https://ir.tesla.com
- ASM International. “ASM Handbook Volume 15: Casting.” Materials Park, OH, 2008.
- Society of Manufacturing Engineers (SME). “Die Casting Processes and Materials Guide 2024.” https://www.sme.org
ASTM International. “Standard Specification for Aluminum-Alloy Die Castings (ASTM B85-03).” https://www.astm.org
 English
 简体中文
 Español
 Deutsch (Sie)
 日本語
 Português