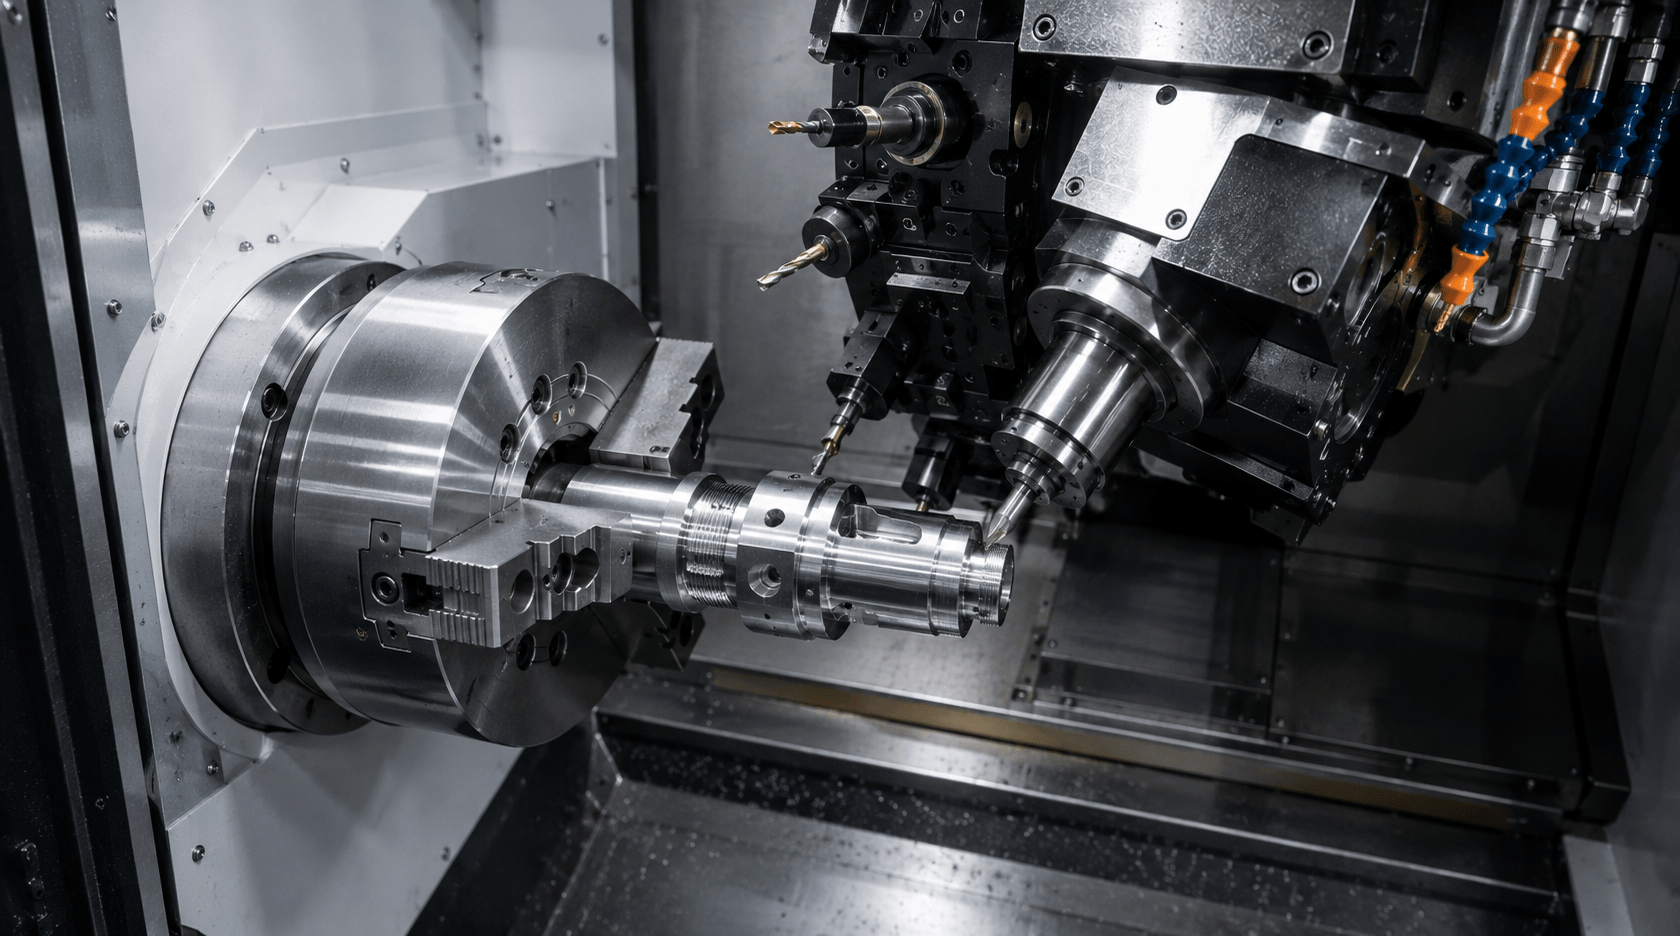
El eje volvió del primer taller con un aspecto extraño. Dimensionalmente estaba bien: los diámetros coincidían y las roscas estaban en buen estado. Pero los orificios transversales estaban desalineados. No mucho. Lo justo. Lo habían torneado, lo habían trasladado a una fresadora para realizar los taladros transversales y, en algún momento de ese traslado, la posición se había desviado.
La segunda vez se procesó en un torno-fresadora. La misma pieza, el mismo plano. Los diámetros, las roscas y los orificios transversales se mecanizaron todos en una sola configuración. Cuando se retiró la pieza, la posición del orificio transversal coincidía exactamente con donde debía estar respecto a los elementos torneados, ya que ambos se mecanizaron con la misma máquina, partiendo del mismo punto de referencia y al mismo tiempo.
Ese es el argumento real a favor de mecanizado de fresado y torneado. No se trata de un eslogan publicitario sobre capacidades combinadas. Es simplemente lo que ocurre cuando se elimina el traspaso entre procesos.
Respuesta rápida: Mecanizado de fresado y torneado Combina el torneado y el fresado CNC en una sola máquina. Una pieza en rotación se tornea, se taladra, se fresa y se rosca sin necesidad de cambiar la configuración. El resultado es una mayor precisión entre los elementos, menos pasos de manipulación y un plazo de entrega más corto para piezas que, de otro modo, requerirían dos máquinas.
Cómo funciona realmente el mecanizado de fresado-torneado
En un torno convencional, la pieza de trabajo gira contra una herramienta fija para crear contornos redondeados. En una fresadora convencional, la pieza de trabajo permanece fija y es la herramienta la que gira para crear superficies planas y cavidades. Se trata de configuraciones fundamentalmente diferentes, por lo que, tradicionalmente, se han necesitado dos máquinas para fabricar la misma pieza.
El torneado-fresado resuelve este problema incorporando dos elementos a un torno: herramientas motorizadas y control del eje C.
Por «herramientas motorizadas» se entiende que la torreta lleva herramientas motorizadas y giratorias —fresas, brocas, machos de roscar— junto con las herramientas de torneado estáticas. El control del eje C significa que el husillo puede indexarse a una posición rotacional exacta y mantenerse en ella mientras funcionan las herramientas motorizadas.
Así pues, la secuencia es la siguiente: el husillo gira un diámetro, reduce la velocidad y se detiene en un ángulo programado, se mantiene en esa posición mientras una broca motorizada realiza un taladro transversal a través de la pieza en esa posición exacta, gira hasta otro ángulo para fresar una superficie plana en la cara y, a continuación, vuelve a acelerar para la siguiente pasada de torneado. Una sola configuración. Un punto de referencia. Una sujeción. Si desea conocer los detalles del proceso subyacente, nuestro Guía de torneado CNC explica cómo funciona la parte del torno y nuestra comparación de Fresado CNC frente a torneado explica en qué se diferencian fundamentalmente ambos procesos.
Las máquinas de fresado y torneado más avanzadas incorporan un eje Y para el fresado descentrado y un segundo husillo, de modo que la pieza se puede trasladar y acabar automáticamente desde el otro extremo. Un componente realmente complejo puede salir de la máquina totalmente terminado, sin que quede nada por hacer en una segunda operación.
De dónde proceden realmente los ahorros de costes
Las máquinas de torneado y fresado cuestan más por hora que un torno convencional. El ahorro tiene que provenir de otra parte, y en las piezas adecuadas así es, con un margen considerable.
- Menos configuraciones. El torneado y el fresado se realizan en una sola sujeción. Solo hay que pagar los costes de preparación una vez, en lugar de dos, y se evita el trabajo de trasladar y volver a fijar la pieza. Ese ahorro en la preparación supone una reducción directa de los costes.
- Mayor precisión entre las características. Cuando se mecanizan un orificio transversal y un reborde torneado en la misma configuración, la máquina mantiene su relación. Cuando se mecanizan en dos máquinas distintas y es necesario volver a fijar la pieza entre ambas, dicha relación depende de la precisión con la que se haya vuelto a colocar la pieza. El mecanizado combinado de fresado y torneado elimina por completo esa variable.
- Menos manipulación. Trasladar una pieza de una máquina a otra supone tiempo, mano de obra y riesgos. Una pieza casi terminada puede sufrir golpes, colocarse mal o quedarse en una cola durante dos días. Al eliminar ese paso, se eliminan todos esos costes.
- Plazo de entrega más corto. No hay cola entre el torno y la fresadora. La pieza se termina en una sola máquina y pasa directamente a inspección o a envío. En los trabajos en los que el plazo de entrega es fundamental, esto puede ser tan importante como el coste unitario.
También hay una ventaja menos evidente: es durante el proceso de recolocación en el utillaje cuando se dañan las piezas caras que están casi terminadas. Si se elimina el paso de recolocación en el utillaje, se elimina ese riesgo.
Torno-fresadora frente a torneado y fresado por separado
La disyuntiva resulta clara cuando se expone así:
| Factor | Torno-fresadora | Torno y fresadora independientes |
| Número de configuraciones | Uno | Dos o más |
| Precisión entre características | Ajustado por la máquina | Depende de la precisión del reajuste |
| Tarifa por hora de la máquina | Más alto | Menor por máquina |
| Manipulación de piezas | Mínimo | Desplazar y volver a sujetar entre máquinas |
| Plazo de entrega | Más breve | Más largo (dos colas) |
| Riesgo de desecho | Baja | Más alto en la fase de reajuste |
| Ideal para | Piezas complejas torneadas y fresadas | Piezas sencillas de un mismo tipo |
El punto de equilibrio radica en parte en la complejidad de la pieza. Un casquillo torneado sin más no saca ningún provecho de una máquina de fresado y torneado. Un eje con orificios transversales en tres ángulos diferentes, una cabeza hexagonal en un extremo y varias caras planas fresadas: esa pieza está pensada para el fresado y torneado, y el ahorro en las configuraciones compensará con creces la tarifa por hora más elevada.
¿Qué piezas se fabrican en un torno-fresadora?
La prueba es sencilla: ¿es la pieza fundamentalmente redonda y presenta además elementos fresados que deben ajustarse con precisión a la geometría torneada? Si ambas condiciones se cumplen, merece la pena plantearse seriamente el torneado-fresado.
- Ejes con caras planas, ranuras para chavetas o orificios transversales. La aplicación clásica. El cuerpo se tornea y las piezas fresadas se colocan con precisión respecto al torneado. El torneado-fresado mantiene esa relación sin lugar a dudas.
- Accesorios y colectores hidráulicos. Piezas torneadas con orificios taladrados y roscados en ángulos precisos. El roscado, el taladrado y el torneado se realizan simultáneamente en una sola operación.
- Componentes médicos. Por ejemplo, los tornillos óseos con roscas torneadas y ranuras de acoplamiento fresadas. Las tolerancias de concentricidad y posición son tan estrictas que volver a fijarlos en el dispositivo de sujeción introduce una variabilidad inaceptable.
- Conectores y carcasas complejos. Cuerpos redondos con ranuras, caras planas y orificios transversales que deben encajar entre sí con precisión.
Piezas que no salen a cuenta: un simple pasador torneado, un soporte fresado básico, cualquier cosa que solo requiera un proceso. Fabricarlas en una máquina de torneado y fresado solo supone pagar la tarifa por hora más alta por una capacidad que nunca se llega a utilizar.
Máquina de torneado y fresado tipo suizo para piezas pequeñas y esbeltas
Cuando las piezas son pequeñas y delgadas, hay una variante especializada que conviene conocer: el torno de tipo suizo.
En una máquina suiza, la barra de material se apoya cerca de la zona de corte mediante un casquillo guía. La herramienta corta justo al lado de ese apoyo, por lo que ni siquiera una pieza muy larga y delgada puede deformarse bajo las fuerzas de corte. Si a esto le añadimos herramientas motorizadas, se obtiene una máquina capaz de fabricar piezas torneadas y fresadas diminutas, precisas y complejas a velocidades de producción.
Los componentes de relojería, los tornillos quirúrgicos, los pasadores de conexión y los microaccesorios son todos candidatos ideales para el torneado suizo. Estas piezas son demasiado pequeñas y delgadas para que un torno convencional pueda mantener las tolerancias, pero una máquina suiza las maneja sin dificultad.
Si tus piezas tienen un diámetro inferior a unos 25-30 mm y una longitud considerable, indícalo al solicitar un presupuesto. A menudo, esto influye de manera significativa en la máquina recomendada y en las tolerancias que se pueden alcanzar.
Cuándo el fresado-torneado no es la solución
El torneado-fresado es una herramienta especializada. Resulta rentable para piezas complejas, pero resulta demasiado caro para las sencillas.
Las máquinas son caras y la programación es compleja. Coordinar el torneado, el posicionamiento del eje C y las herramientas motorizadas en un único programa coherente requiere un tiempo de configuración considerable. En el caso de una pieza realmente compleja, ese tiempo se justifica por el ahorro que supone a lo largo de toda la tirada. En el caso de una pieza sencilla, estás pagando por un tiempo de programación correspondiente a una capacidad que nunca vas a utilizar.
Las piezas muy grandes suelen procesarse mejor en máquinas específicas, dimensionadas para ese trabajo. Además, hay piezas que, en realidad, solo necesitan un proceso: intentar fresar y tornear algo que solo necesita torneado no hace más que aumentar los costes sin aportar ningún beneficio a cambio.
La pregunta que hay que plantearse es sencilla: ¿necesita esta pieza elementos torneados y fresados, y deben esos elementos estar relacionados entre sí con precisión? Si la respuesta es afirmativa a ambas preguntas, el torneado-fresado es la opción más adecuada. De lo contrario, un torno o una fresadora específicos son la opción más económica.
Preguntas frecuentes
¿Qué es el mecanizado de fresado y torneado?
Una máquina de torneado y fresado combina el torneado y el fresado CNC en un solo equipo. La pieza gira sobre un husillo, como en un torno, pero la máquina también cuenta con herramientas giratorias accionadas y control del eje C, lo que le permite fresar, taladrar y roscar en ángulos precisos sin necesidad de trasladar la pieza a otra máquina.
¿Cómo permite ahorrar dinero el torneado y fresado?
Principalmente gracias a un menor número de preparaciones y a una mayor precisión. El torneado y el fresado se realizan en una sola sujeción, por lo que el coste de preparación solo se paga una vez y se elimina el trabajo de volver a fijar la pieza. Las piezas mecanizadas en la misma preparación quedan posicionadas con mayor precisión unas respecto a otras, lo que reduce los desechos y las repeticiones. El plazo de entrega también es más corto, ya que no hay cola entre dos máquinas.
¿Qué es el accionamiento de herramientas en un torno?
El término «herramientas motorizadas» hace referencia a las herramientas de corte motorizadas y giratorias montadas en la torreta de un torno. A diferencia de las herramientas de torneado estáticas, las herramientas motorizadas pueden fresar, taladrar y roscar mientras la pieza se mantiene sujeta en el husillo del torno. En combinación con el control del eje C, que posiciona el husillo en un ángulo exacto, las herramientas motorizadas convierten un torno en una máquina de torneado y fresado.
¿Es mejor el torneado-fresado que el torneado y el fresado por separado?
En el caso de las piezas que requieren ambos procesos y en las que las características deben estar perfectamente alineadas entre sí, sí. En el caso de piezas sencillas que solo requieren un proceso, no. Una pieza simple torneada o fresada no obtiene ningún beneficio de una máquina de torneado-fresado, salvo un coste por hora más elevado.
¿Qué es un torno de tipo suizo?
Un torno de tipo suizo sujeta la barra de material mediante un casquillo guía situado cerca de la zona de corte, lo que evita la deformación incluso en piezas largas y delgadas. En combinación con herramientas motorizadas, permite fabricar piezas torneadas y fresadas pequeñas, precisas y complejas. Entre sus aplicaciones más habituales se encuentran los tornillos quirúrgicos, las clavijas de conectores, los componentes de relojería y los microaccesorios.
________________________________________
Sobre el autor
Equipo de Ingeniería de Precisión de Lewei Es un escritor especializado en fabricación y experto en procesos CNC con experiencia práctica en torneado, fresado y mecanizado multieje. Escribe guías prácticas, pensadas ante todo para ingenieros, que ayudan a compradores y diseñadores a elegir el proceso adecuado para piezas complejas y a comprender cuándo merece la pena recurrir a opciones avanzadas, como el torneado-fresado, y cuándo no.
 English
 简体中文
 Español
 Deutsch (Sie)
 日本語
 Português