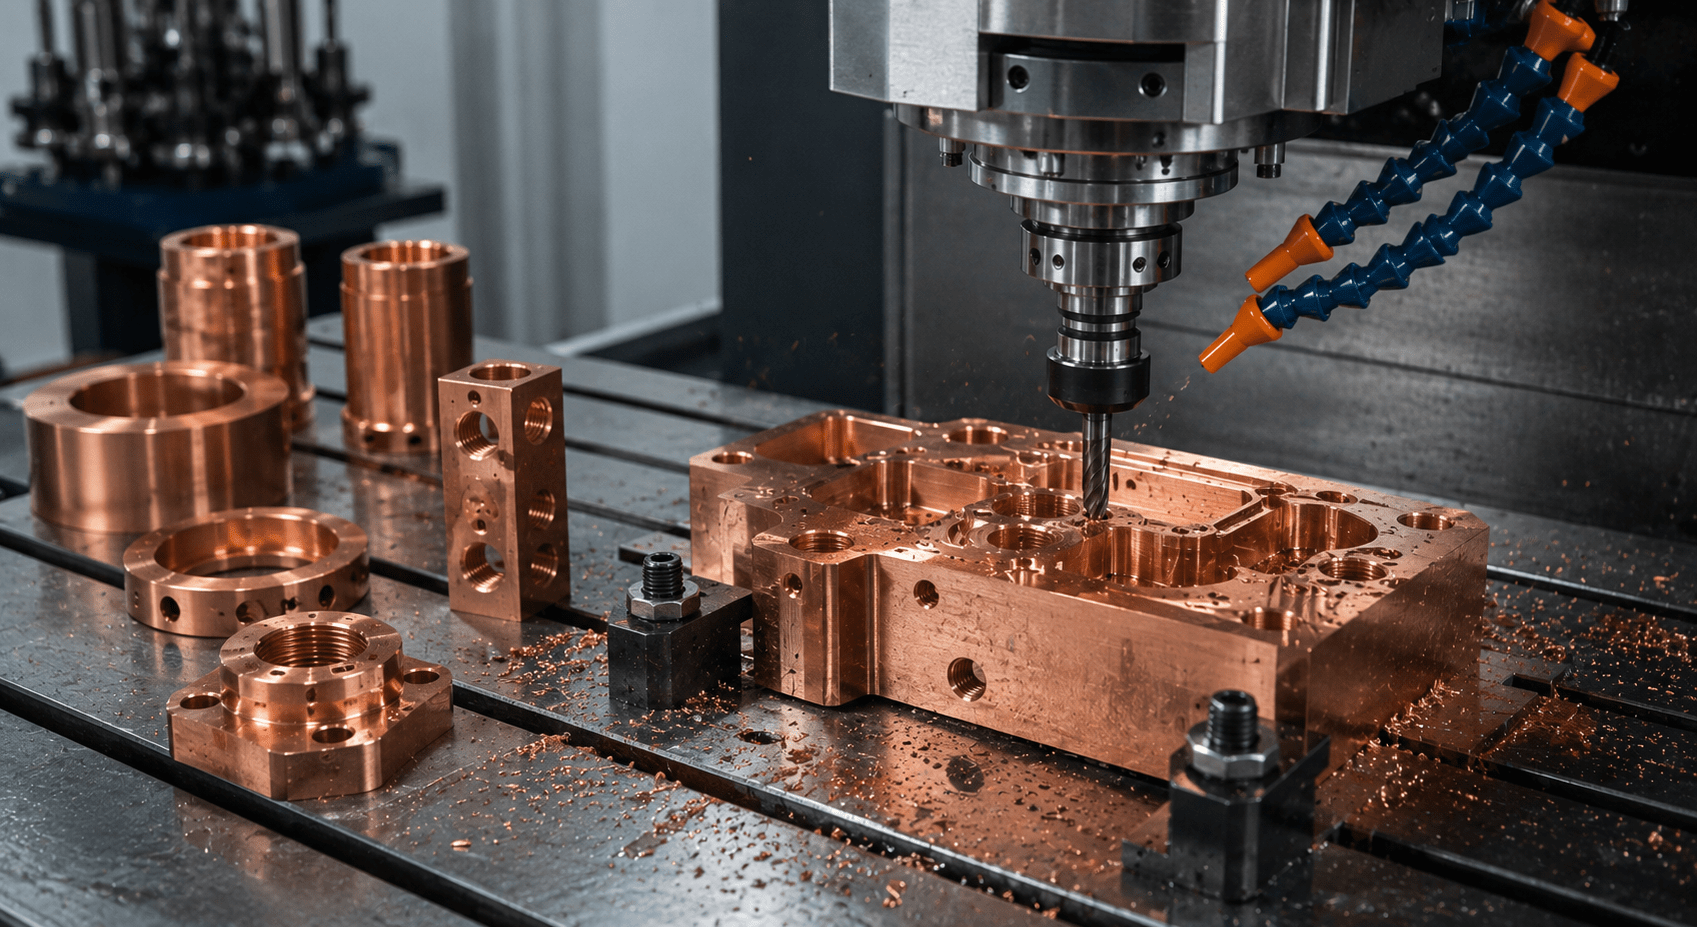
Corte a sua primeira peça de cobre puro e compreenderá por que razão os operadores de máquinas têm opiniões sobre o assunto. As limalhas não se partem de forma limpa. Elas espalham-se. Uma longa fita pegajosa de metal vermelho enrola-se na ferramenta antes que consiga reagir, e o acabamento da superfície, que deveria ser brilhante, acaba por parecer algo que foi arrastado por argila molhada.
Isso não é um problema da ferramenta nem um problema de velocidade. É simplesmente o cobre a ser o que é. Assim que compreendermos o que realmente se passa sob a aresta de corte, as soluções tornam-se óbvias e o material deixa de ser um pesadelo.
Este guia aborda os graus de qualidade relevantes para a maquinagem, as razões pelas quais o cobre se comporta dessa forma, os casos em que as peças de cobre são realmente necessárias, as tolerâncias que é possível respeitar e como conceber peças que não custem mais do que o estritamente necessário.
Resposta rápida: A maquinagem CNC do cobre permite tornear e fresar ligas de cobre — principalmente C101 (sem oxigénio) e C110 (ETP) — para a produção de barras condutoras, conectores, dissipadores de calor e componentes de RF. O cobre é mais difícil de cortar do que o latão devido à sua ductilidade, mas oferece uma condutividade elétrica e térmica que nenhum outro metal comum consegue igualar.
Por que razão o cobre é, na verdade, difícil de usinar
O problema não é a dureza. Os materiais duros podem ser difíceis de trabalhar, mas, pelo menos, lascam-se. O cobre é tão macio e dúctil que, em vez de se fraturar em lascas fáceis de manusear, o material estica-se sob a aresta de corte. A ferramenta corta-o, mas a lasca continua a alongar-se em vez de se partir.
O resultado é uma aresta acumulada: cobre espalhado que se adere à face da ferramenta e altera a geometria de corte efetiva a meio da passagem. Em vez de uma ação de cisalhamento limpa, obtém-se algo mais próximo de um rasgo. O acabamento fica comprometido, a ferramenta desgasta-se de forma incorreta e a evacuação de limalhas passa de um sistema controlado para uma verdadeira batalha.
Quando isto corre mal, acontecem três coisas:
- Borda reforçada forma-se na superfície da ferramenta e altera a geometria de corte sem aviso prévio.
- Lascas longas e fibrosas obstruem as ranhuras e envolvem a ferramenta, impedindo a evacuação das limalhas.
- O calor permanece na peça em vez de sair com a limalha, o que acelera o desgaste da ferramenta.
Ferramentas bem afiadas e com ângulo de inclinação elevado resolvem a causa principal do problema. Uma ferramenta verdadeiramente afiada corta o cobre, em vez de o arrastar. Acrescente um bom fluxo de líquido de arrefecimento para eliminar continuamente as limalhas e velocidades adequadas que gerem calor sem queimar o gume, e Serviços de maquinagem CNC permite produzir peças de cobre com acabamento impecável e resultados repetíveis. Não é um material tão tolerante quanto o latão e nunca o será. Mas uma oficina que sabe o que está a fazer consegue peças com acabamento impecável e resultados repetíveis.
Tipos de cobre importantes para o trabalho com CNC
A maior parte do trabalho de usinagem do cobre resume-se a dois tipos de cobre, com algumas ligas especiais que vale a pena conhecer quando a aplicação exige algo diferente.
| Classe (UNS) | Nome comum | Condutividade (%IACS) | Melhor aplicação |
| C101 | Sem oxigénio (OFHC) | 101% | Elétricos, de vácuo e de RF de alta pureza |
| C110 | ETP (resina de piche resistente eletrolítica) | 100% | Barras condutoras, cablagem, instalação elétrica geral |
| C145 | Cobre-telúrio | 90-95% | Elevada condutividade e uma usinabilidade muito superior |
| C172 | Cobre-berílio | 22% | Molas, ferramentas, peças de desgaste de alta resistência |
| C182 | Cobre-crómio | ~80% | Eletrodos de soldadura por resistência |
O C101 e o C110 são as opções mais comuns para trabalhos elétricos e têm um comportamento de usinagem praticamente idêntico. Ambos são macios, produzem aparas pegajosas e são escolhidos pela sua condutividade quase perfeita. A diferença torna-se relevante quando a pureza é fundamental: o C101 é isento de oxigénio e é utilizado em equipamento de vácuo, hardware de RF sensível e conjuntos elétricos de alta fiabilidade, onde qualquer contaminação causa problemas. O C110 é adequado para trabalhos elétricos gerais e tem um custo mais baixo.
A escolha mais acertada, quando o projeto o permitir, é o cobre com telúrio C145. Uma pequena adição de telúrio confere ao cobre uma capacidade de quebra de aparas que este não possui naturalmente, aproximando-o muito mais do comportamento de corte do latão de fácil usinagem. Perde-se alguns por cento de condutividade. Para a maioria das aplicações, essa troca compensa totalmente, e o tempo de maquinagem diminui significativamente.
O cobre-berílio C172 é algo completamente diferente. É escolhido pela sua resistência, elasticidade e dureza, e não pela condutividade. A sua usinagem assemelha-se mais à de uma liga resistente do que à do cobre puro, sendo utilizado em molas, peças de desgaste de precisão e ferramentas que requerem a característica antidesluminosa do cobre numa versão mais dura.
Para onde vão, na verdade, as peças de cobre fabricadas por CNC
As peças de cobre estão quase sempre relacionadas com uma de duas propriedades: a condução de eletricidade ou a condução de calor. Esses dois requisitos limitam consideravelmente as aplicações reais.
- Energia elétrica: Barras condutoras, terminais, conectores e contactos em quadros elétricos, centros de controlo de motores e sistemas de distribuição de energia. O cobre destaca-se neste contexto, uma vez que nenhum outro material se aproxima da sua condutividade às densidades de corrente que estes componentes transportam.
- Eletrónica e RF: Guias de onda, ressonadores de cavidade e blindagem para sistemas de RF. A pureza C101 é importante quando a aplicação é sensível à contaminação. Os guias de onda usinados requerem uma precisão dimensional que a fundição não consegue garantir de forma fiável.
- Gestão térmica: Dissipadores de calor e placas de arrefecimento a líquido para eletrónica de potência, retificadores e hardware informático. O cobre transfere o calor mais rapidamente do que o alumínio. Quando os requisitos térmicos são suficientemente exigentes, o cobre é a escolha ideal.
- Eletrodos de soldadura: Eletrodos para soldadura por resistência, normalmente em cobre-crómio C182 ou cobre-berílio C172, em que o elétrodo tem de manter a sua forma sob pressão de fixação repetida e ciclos térmicos.
- Vácuo e ciência: Cobre isento de oxigénio para câmaras de UHV, equipamento de aceleradores de partículas e componentes de ressonância magnética, em que os limites de pureza e de desgaseificação são rigorosos.
O ponto em comum é que nenhum metal mais barato cumpre essa função de forma adequada. O alumínio conduz a eletricidade a um nível de cerca de 61% do nível do cobre e o calor a cerca de 60%. Para aplicações em que essa diferença é importante, o cobre não é uma opção preferencial. É a única solução.
Tolerâncias e acabamento superficial do cobre
O cobre mantém bem a tolerância dimensional. O desafio não é a precisão dimensional. É a qualidade da superfície e a formação de rebarbas.
| Caraterística | Tolerância alcançável | Notas |
| OD torneado | ±0,02mm | Estável com ferramentas afiadas |
| Elementos fresados | ±0,03 mm | O afiamento da ferramenta é fundamental para obter arestas bem definidas |
| Furos perfurados | ±0,02mm | Bons resultados com barras de mandrilamento de grande ângulo de inclinação |
| Acabamento da superfície (tal como saiu da máquina) | Ra 0,8-1,6 µm | Requer ferramentas novas |
| Rebarbas | Estejam à espera deles | Preveja uma etapa de rebarbação em todos os trabalhos com cobre |
Na prática, há duas coisas que são importantes. Em primeiro lugar, o afiamento da ferramenta: uma fresa nova com ângulo de inclinação elevado produz uma superfície quase brilhante no cobre, enquanto uma ferramenta que esteve a funcionar o dia inteiro a danifica. No caso do cobre, não se deve utilizar as ferramentas até que estas se estraguem. Devem ser substituídas de acordo com um calendário.
Em segundo lugar, a remoção de rebarbas é quase sempre necessária. A ductilidade do cobre faz com que se formem rebarbas em todas as arestas e que estas permaneçam. Conceba as suas peças com arestas acessíveis e inclua uma etapa de remoção de rebarbas no orçamento. As peças em que este aspeto não é tido em conta acabam por custar mais nas operações secundárias do que a própria maquinação.
Dicas de conceção para manter os custos do cobre sob controlo
A usinagem do cobre terá sempre um custo superior ao do latão ou do alumínio. Um design inteligente permite manter esse custo adicional dentro de limites razoáveis.
- Especificação C145, sempre que a condutividade o permitir. Se a sua aplicação puder tolerar uma redução de 100% para 90-95% IACS, o cobre-telúrio reduzirá significativamente o seu tempo de maquinagem. Trata-se do maior fator de redução de custos disponível no que diz respeito às peças de cobre.
- Não aperte demasiado as tolerâncias. O cobre mantém bem a precisão, o que leva as pessoas a definir tolerâncias apertadas em toda a peça. Reserve-as apenas para as superfícies de encaixe e vedação.
- Defina raios internos generosos. Os cantos internos acentuados obrigam à utilização de ferramentas pequenas e lentas — e num material pegajoso que agrava o problema. Adapte os raios dos cantos aos tamanhos padrão das fresas, seguindo a mesma lógica que se aplica às regras de conceção de peças maquinadas em geral.
- Planeie a remoção de rebarbas. Não conceba uma peça de cobre partindo do princípio de que sai da máquina sem imperfeições. Conceba as arestas de forma a que sejam acessíveis e inclua uma etapa de rebarbação, em vez de tratar isso como uma surpresa na entrega.
- Mantenha as paredes com dimensões razoáveis. A ductilidade do cobre faz com que as partes finas se deformem mais do que seria de esperar. Não conceba o projeto no limite do que é fisicamente possível.
- Faz em lote. A configuração é um custo único. O facto de o corte do cobre ser mais lento torna os descontos por volume ainda mais vantajosos do que o habitual. Se puder encomendar em lotes, faça-o.
Cobre vs. Latão vs. Alumínio
Esta questão surge constantemente. Eis a resposta sincera.
O latão é a escolha certa quando se pretende uma condutividade razoável, mas também se tem em conta o custo de maquinagem. O latão é maquinado cerca de três vezes mais depressa do que o cobre puro e custa menos por quilograma. Se a sua peça não necessitar estritamente da máxima condutividade, o latão permite poupar dinheiro e produz uma superfície de melhor qualidade sem esforço adicional. O nosso Guia de usinagem CNC de latão aborda em pormenor os graus e as aplicações.
O alumínio conduz a eletricidade a um nível de cerca de 61% do nível do cobre e o calor a cerca de 60%. É muito mais leve e muito mais barato de usinar. Na gestão térmica, em que a carga térmica é controlável, as placas de arrefecimento de alumínio são comuns. No caso de barras colectoras de alta corrente, o alumínio é utilizado, mas com secções transversais maiores para compensar a menor condutividade. Materiais de maquinagem CNC incluem alumínio, cobre, latão e outras opções para diferentes requisitos de desempenho.
O cobre é a escolha certa quando a aplicação não permite qualquer diferença de desempenho. Quando a barra condutora tem de caber num espaço específico e transportar 1000 A. Quando as dimensões do guia de ondas são determinadas pelo comprimento de onda. Quando o dissipador de calor tem de dissipar uma densidade de potência específica num volume limitado. Nesses casos, o cobre não é uma preferência. É a especificação, e processa-se o material porque nada mais cumpre os requisitos.
Perguntas mais frequentes
O cobre é difícil de usinar em máquinas CNC?
É mais difícil do que parece. O cobre é macio e extremamente dúctil, pelo que, em vez de se partir em lascas, forma uma limalha longa e fibrosa que envolve a ferramenta e deixa um acabamento irregular se a configuração não estiver correta. É possível trabalhar com ele utilizando ferramentas afiadas com ângulo de inclinação elevado, uma boa evacuação de limalhas e velocidades adequadas, mas corta mais lentamente do que o latão e quase sempre requer rebarbação.
Qual é a diferença entre o cobre C101 e o cobre C110?
Ambos são tipos de cobre de elevada condutividade que se usinam de forma quase idêntica. O C101 é isento de oxigénio (OFHC) e apresenta uma pureza muito elevada, sendo utilizado em sistemas de vácuo, equipamento de RF e conjuntos elétricos de elevada fiabilidade, onde a pureza é fundamental. O C110 é de cobre eletrolítico de alta resistência (ETP), a escolha padrão para barras condutoras, terminais e trabalhos elétricos em geral. O C101 é mais caro; o C110 satisfaz a maioria das necessidades do dia a dia.
Qual é o tipo de cobre mais fácil de usinar?
O C145 supera o cobre com telúrio por uma margem significativa. Uma pequena adição de telúrio confere-lhe um comportamento de quebra de limalhas semelhante ao do latão de fácil usinagem, mantendo simultaneamente uma condutividade de cerca de 90-95%. Se a aplicação puder tolerar essa ligeira diminuição, o C145 reduz significativamente o tempo e os custos de usinagem.
Para que servem as peças de cobre fabricadas por CNC?
Principalmente: barras condutoras, terminais e conectores em sistemas de energia; guias de onda e blindagens em eletrónica de RF; dissipadores de calor e placas de refrigeração na gestão térmica; e elétrodos de soldadura por resistência. O cobre isento de oxigénio também é utilizado em equipamento de vácuo e científico.
O cobre precisa de um acabamento após a usinagem?
Quase sempre é necessário remover as rebarbas, uma vez que a ductilidade do cobre dá origem a rebarbas difíceis de remover em todas as arestas. O acabamento da superfície tal como sai da máquina depende em grande medida do afiamento da ferramenta — uma ferramenta nova deixa uma superfície brilhante, enquanto uma ferramenta gasta a danifica. Acabamentos adicionais, como o revestimento, são aplicados apenas para proteção contra a corrosão ou para facilitar a soldadura, não sendo aplicados por predefinição.
________________________________________
Sobre o autor
Equipa de Engenharia de Precisão da Lewei É um redator especializado na área da produção e especialista em processos CNC, com experiência prática em torneamento, fresagem e seleção de materiais para componentes de precisão. Tem ajudado compradores e engenheiros de projeto a orçar e produzir milhares de peças maquinadas e escreve guias práticos, orientados para os engenheiros, que ajudam as equipas a adequar o material e o processo às necessidades reais logo à primeira tentativa.
 English
 简体中文
 Español
 Deutsch (Sie)
 日本語
 Português